
一米以上的焊缝怎么焊
汽车内饰板、大型面板、储物箱体,焊缝周长常常超过一米。客户问「有没有一米二的焊头」,问题本身就走错了方向。
为什么不能一味加大焊头
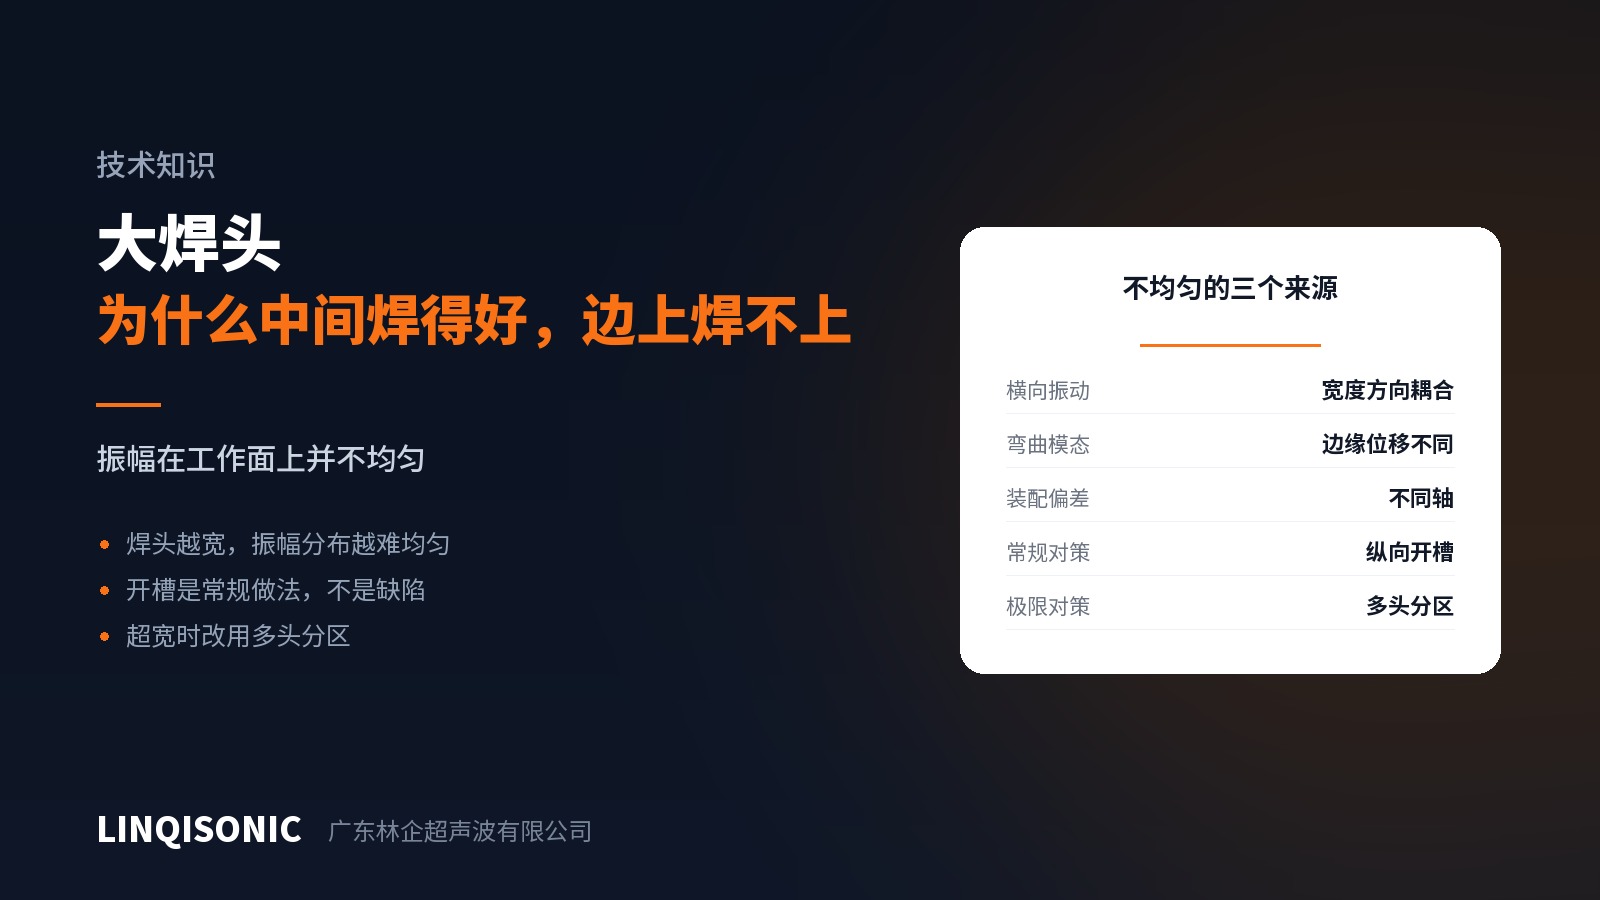
焊头是声学部件,长度与半波长绑定,宽度则受制于振幅均匀性。焊头越宽,工作面上各点的振幅越难保持一致。
两个原因:一是泊松效应带来的横向运动,宽度越大这个分量越显著,与轴向运动耦合后打乱振幅分布;二是宽而薄的焊头容易出现弯曲振动,工作面像鼓面一样起伏,中心和边缘的位移完全不同。
结果就是那个经典症状:中间焊得好,两头焊不上,或者两头溢料严重。调参数没有用,因为问题不是参数。
三条出路
一、开槽。大焊头上开几道轴向槽,把一个宽焊头在声学上分成几个窄焊头,抑制横向耦合和弯曲模态。这是常规做法,不是加工缺陷。开槽有极限,超过一定宽度仍然压不住。
二、分区驱动。焊缝宽度超出单个焊头能保证均匀的范围时,正确答案是多个焊头各管一段,每个焊头配自己的换能器。每个焊头都在舒适区里工作,均匀性有保证,代价是设备复杂度和成本。
三、分段焊接。用一个焊头分几次焊完,或者用移动式的滚焊。这条对节拍不利,但设备投入低。要注意分段的接续处容易出现薄弱点,重叠量要设计好。
频率往低走
大件焊接的频率选择方向是往低:频率低,焊头可以做得更大,可用功率更高,能量传得更远。15kHz 就是为这类活准备的档位,中等焊接面积用 20kHz。
这一点在选型阶段就要定,频率是整个声学系统的属性,不是一个设置项,换频率意味着换发生器、换能器、变幅杆和焊头。
别忘了另外两件事
治具的型腔是必需品。大件在焊接力下会挠曲,侧壁外张、底部下沉,焊缝上的实际贴合与空载完全不同。贴合的型腔要跟着件的轮廓走、承受焊接力、在整个循环里保持形状。这笔钱省不得。
接头要能吃公差。件越大,成型收缩、翘曲和顶出变形的绝对量越大,两件扣起来的缝隙不可能处处相等。剪切接头靠侧壁过盈,对高度偏差不敏感,比对接式宽容得多。
怎么判断需要分区
有个简单的现场测法:在焊头下面垫一张热敏纸或薄的可焊薄膜,空焊一次,看压痕的深浅分布。深的地方振幅高,浅的地方振幅低,分布一眼就看出来。
如果压痕从中间到边缘有明显递减,而这个差别已经大到让边缘焊不上,那就该考虑分区,而不是继续在参数上找。
大焊头设计、开槽与最大可用面积在技术资料页的焊头选型与设计指南里。各频率的最大焊接面积与多头配置见超声波焊接机页面。
把件的外形尺寸、焊缝周长与节拍要求发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。