
零点几毫米的壁厚还能焊吗
能量导向器的高度取壁厚的八分之一。壁厚 0.6mm,导向器就是 0.075mm。这个尺寸模具做不稳定,成型时不是短射就是顶部圆角,图纸上的值在生产里不存在。
三个同时出现的问题
接头做不出来。如上。导向器一旦不完整,起始接触面积和熔料体积都失控,同一批件的表现差别很大。
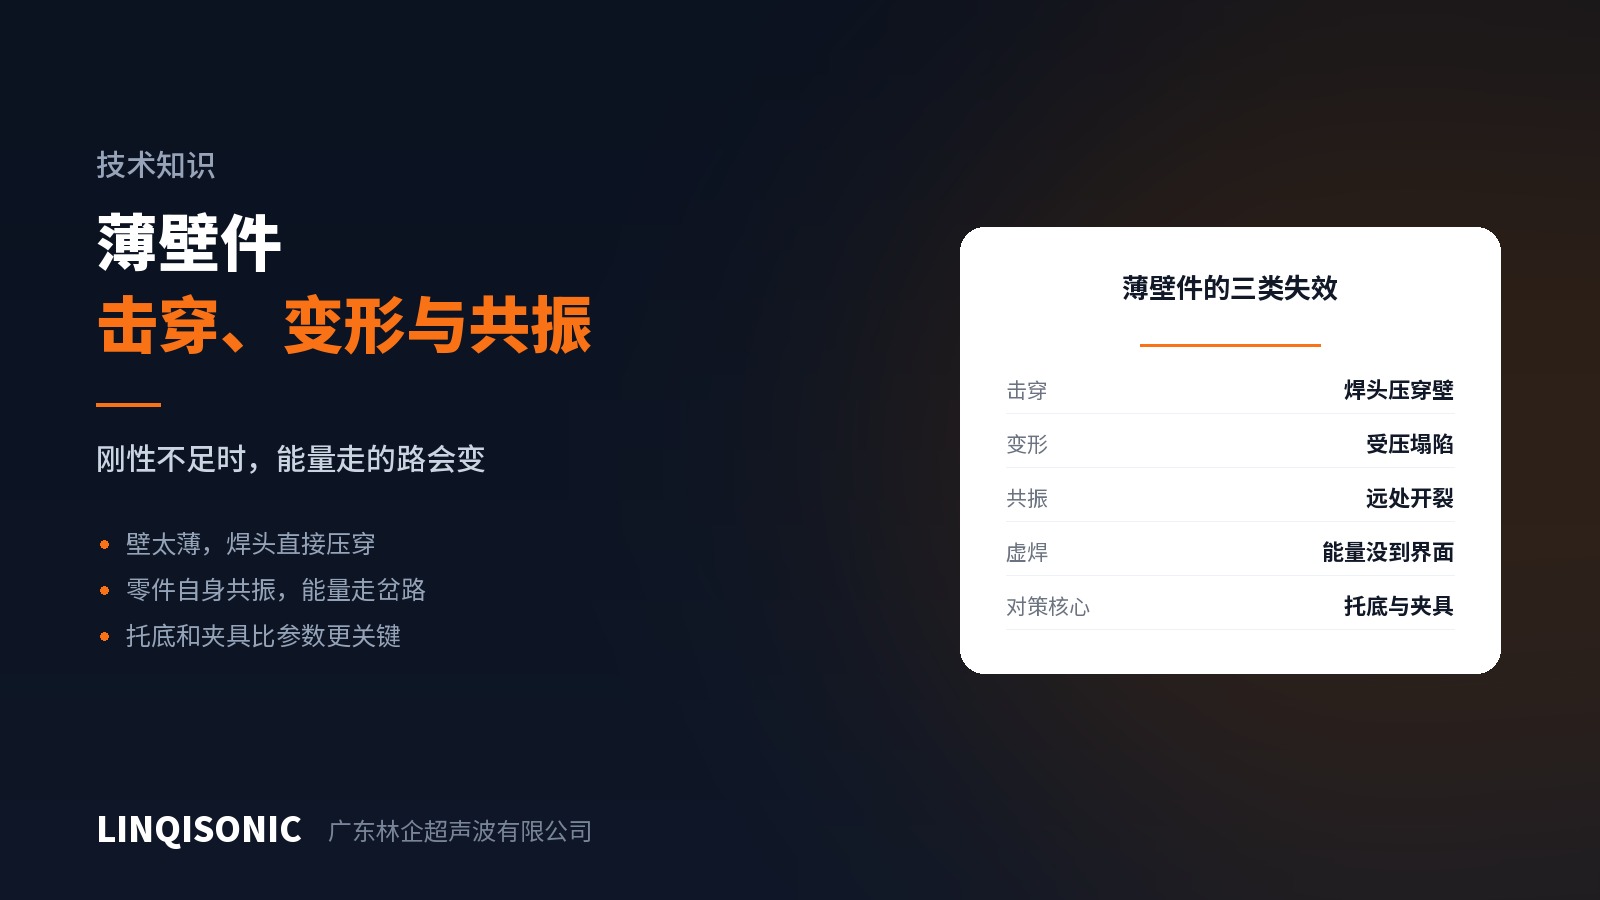
件撑不住压力。薄壁在焊接力下容易压塌、击穿。焊头一压,件先变形,位移被材料的变形吃掉,界面上的实际压力远低于设定值。
共振。薄壁、悬臂、大平面在接近超声频率处容易整体振动,结果是离焊缝很远的地方开裂。这类裂纹位置固定、成批出现,跟距离无关,是共振的典型特征。
换思路,别硬做
剪切接头。不依赖微小的导向器,靠侧壁过盈的持续摩擦生热。过盈量是零点几毫米,比 0.075mm 的导向器好做得多。前提是侧壁要能承受横向力,薄壁件往往需要治具从外侧约束。
点焊。不做连续焊缝,只在几个离散位置熔合。焊头小、压力集中、每点的能量可控,对薄壁友好。适合只要固定不要密封的场合。
滚焊。薄膜、无纺布、薄片类材料用滚焊:材料在固定焊头和带花纹的滚轮之间连续通过,花轮上的凸点起的正是能量导向器的作用。这是超薄材料最成熟的路线。
铆点。要连接的两件中有一件不薄的时候,用铆点把薄件锁住,不要求两者相容,也不要求薄件参与熔合。
非做焊缝不可的时候
频率往高走。高频对应的振幅小,对薄壁的机械冲击温和;代价是可用功率和焊接面积变小,而薄壁小件本来也不需要大功率。
加大焊头接触面,降低压力和下降速度。接触瞬间的冲击是击穿的主要来源。
治具必须贴合托住。薄壁件的支撑不能是几个点,型腔要跟着轮廓走。这一条比任何参数都重要。
约束会共振的部位。如果出现远端开裂,找到那个跟着振的部位,在治具上加一个支撑点。共振需要自由振动的空间,约束住就停了。
先问一个问题
拿到超薄壁件,先问:这条焊缝是要密封,还是只要固定?
只要固定,点焊和铆点都比连续焊缝容易实现,工装也简单。要密封,那就要认真评估——薄壁件做可靠密封的难度高,有时更稳的方案是焊接或铆点负责固定,密封交给密封圈或密封胶,两个功能分开解决。
接头形式与尺寸体系在技术资料页。频率选择、压力与下降速度控制见超声波焊接机页面。
把壁厚分布、焊缝位置与密封要求发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。