
毫米级小件:小到一定程度反而难
传感器外壳、微型阀件、连接器、医疗微流控件,这些件只有几毫米。直觉上小件应该好焊,实际上小到一定程度,难点会换一批。
难在哪
能量窗口小。件小,需要的总能量小,但机器的最小可控增量不会跟着变小。相当于用一把大秤称一克的东西,分辨率不够,稍微多一点就过头。
接头几何没地方放。能量导向器要有高度、剪切接头要有配合深度、溢料要有槽。件只有几毫米时,这些特征互相挤占空间,常常放不下。
定位公差被放大。件小,定位偏差占的比例就大。0.1mm 的偏差对 100mm 的件不算什么,对 3mm 的件就是三十分之一。
上下料难。手工放小件慢、姿态不一致;自动上料要振动盘、机械手,成本比机器本身还高。很多小件项目卡在上下料,不是卡在焊接。
频率往高走
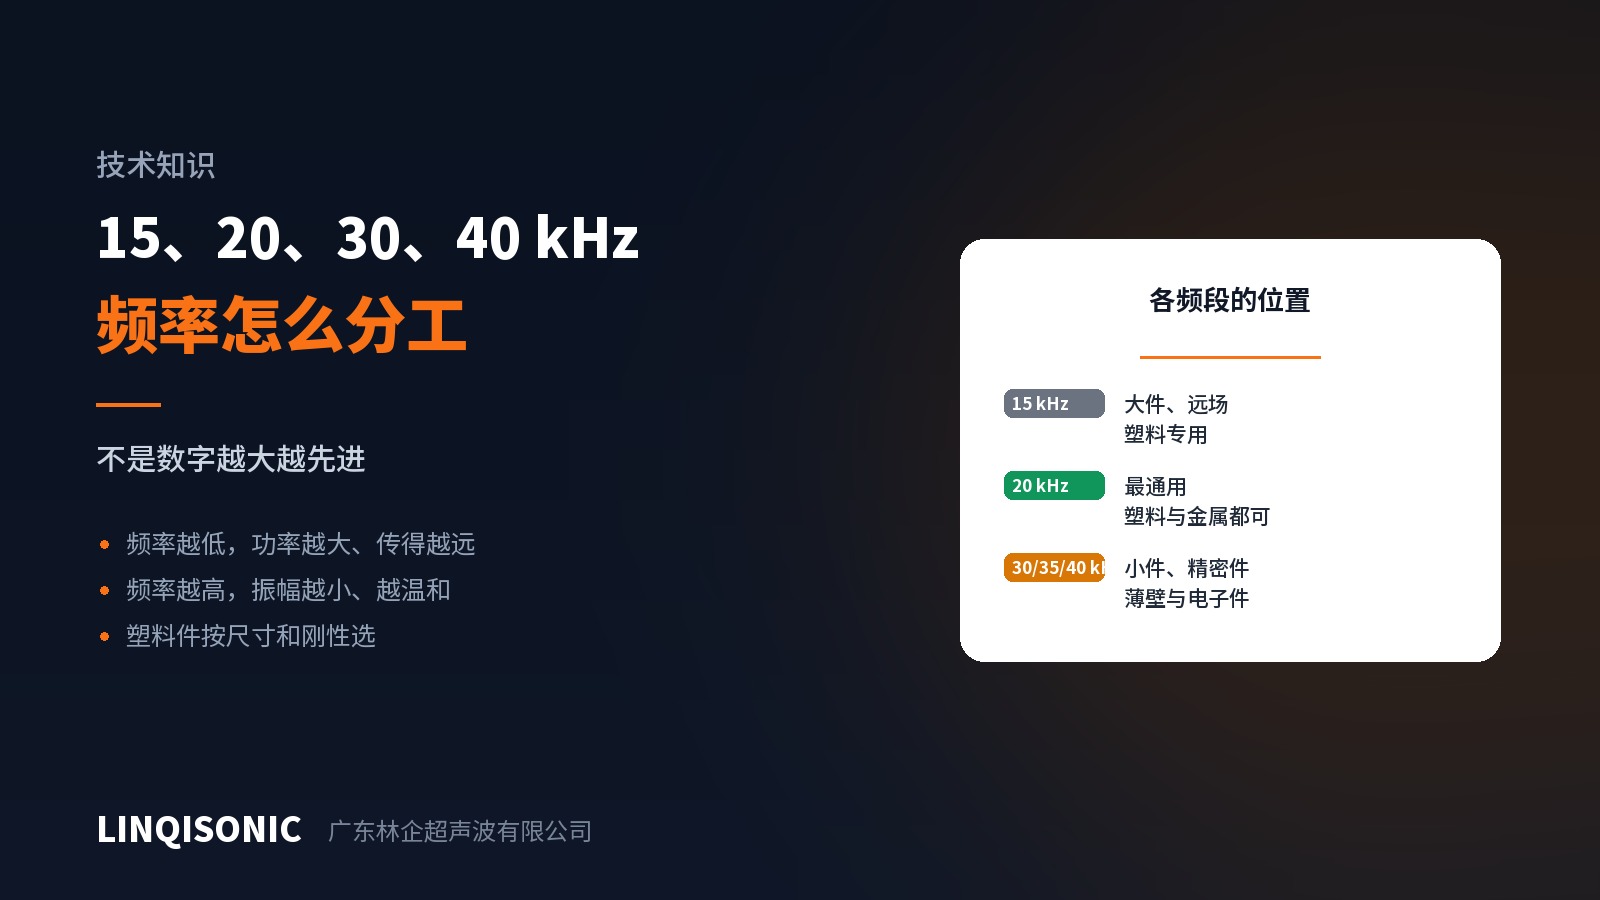
小件的方向是高频:40kHz 的振幅小,对小而薄的件机械冲击温和,焊头也做得小巧,能伸进狭窄的位置。代价是可用功率和焊接面积小,而小件本来就不需要大功率。
30 或 35kHz 是中间选择,适合中小尺寸的精密件。
治具是主要工程量
小件项目里,治具往往比机器复杂。要解决的是:
定位要准且可重复。定位特征要少而准,型腔贴合件的轮廓。定位销的磨损对小件的影响比大件大得多,点检周期要按件数定。
要好放好取。型腔太贴合,件放不进去也取不出来;太松,定位就没了。通常需要导入斜面和顶出结构,或者靠真空吸附定位、正压顶出。
排气。小而深的型腔最容易闷气,件被气垫顶着,焊接高度每件都不一样。型腔底部要开排气槽或钻孔。
可能要多腔同焊。为了节拍,小件常常一次焊多个。这时候多个腔之间的振幅和压力均匀性就是新的难点,本质上和大焊头的均匀性是同一个问题。
模式与监控
窗口小意味着必须用能量或深度模式,时间模式的分辨率跟不上。同时要用多维监控:能量、功率、焊后高度同时设上下限。小件的不良品用眼睛几乎挑不出来,只能靠数据。
另外小件的破坏性抽检成本低,可以把抽检比例设得高一些,用抽检来标定监控限值。
先算一笔账
小件项目开始之前值得先算:焊接本身几秒,上下料几秒,换型几分钟。如果上下料占了循环时间的大头,那么投入应该放在自动化而不是焊接设备上。
这一点经常被忽略,结果是买了合适的机器,产能还是上不去。
频率选择、最大焊接面积与多维监控见超声波焊接机页面。接头形式与尺寸体系在技术资料页。
把件的尺寸、日产量与上下料方式发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。