از اخبار لینچی اولتراسونیک، روندهای صنعت و مطالب فنی مطلع شوید
100 articles
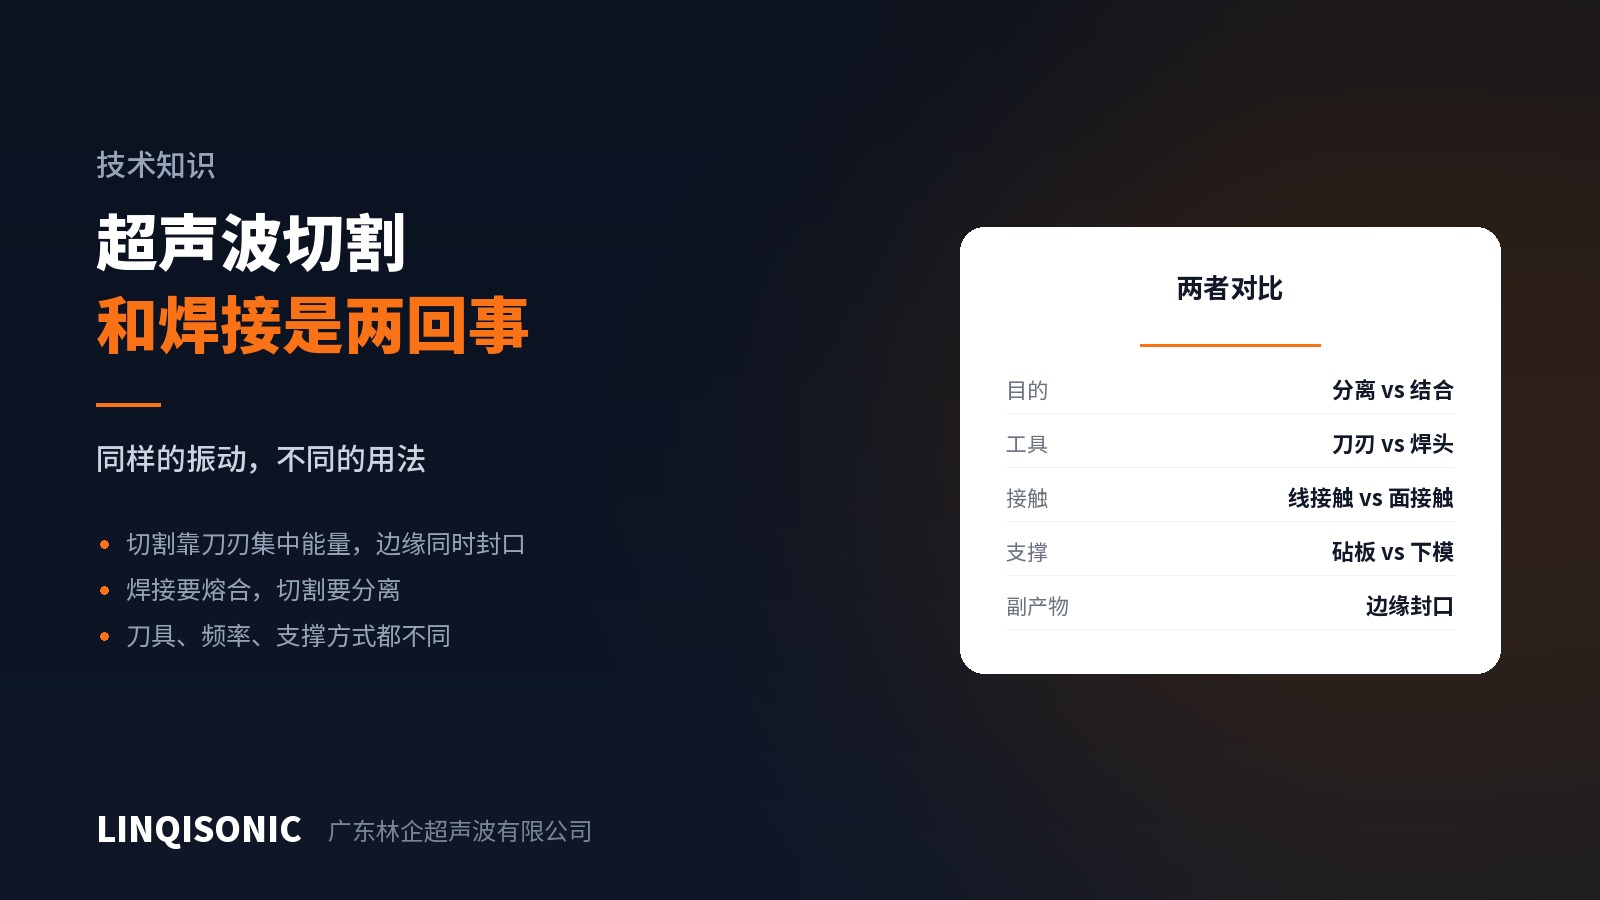
هر دو از ارتعاش اولتراسونیک برای دو هدف متضاد استفاده میکنند: جوش میپیوندد، برش جدا میکند. هندسهٔ ابزار، توزیع انرژی و تکیهگاه همه فرق دارند.
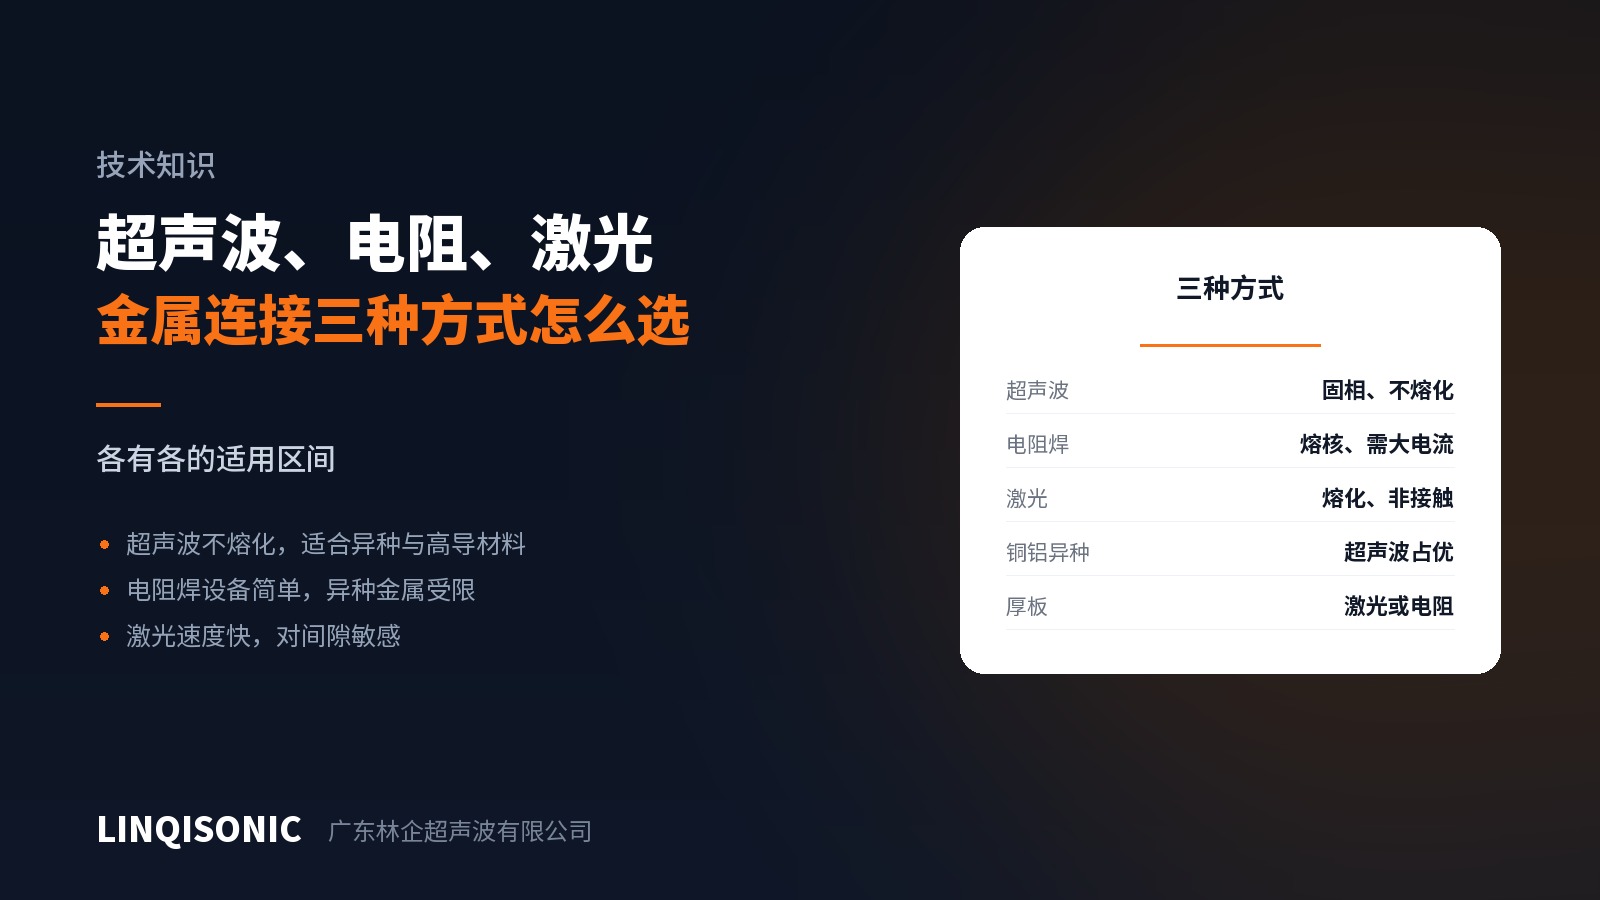
سه روش رایج، سه دامنهٔ کاربرد. اولتراسونیک در حالت جامد است و مناسب فلزات غیرهمجنس و بهشدت رسانا؛ مقاومتی ساده است؛ لیزری سریع.
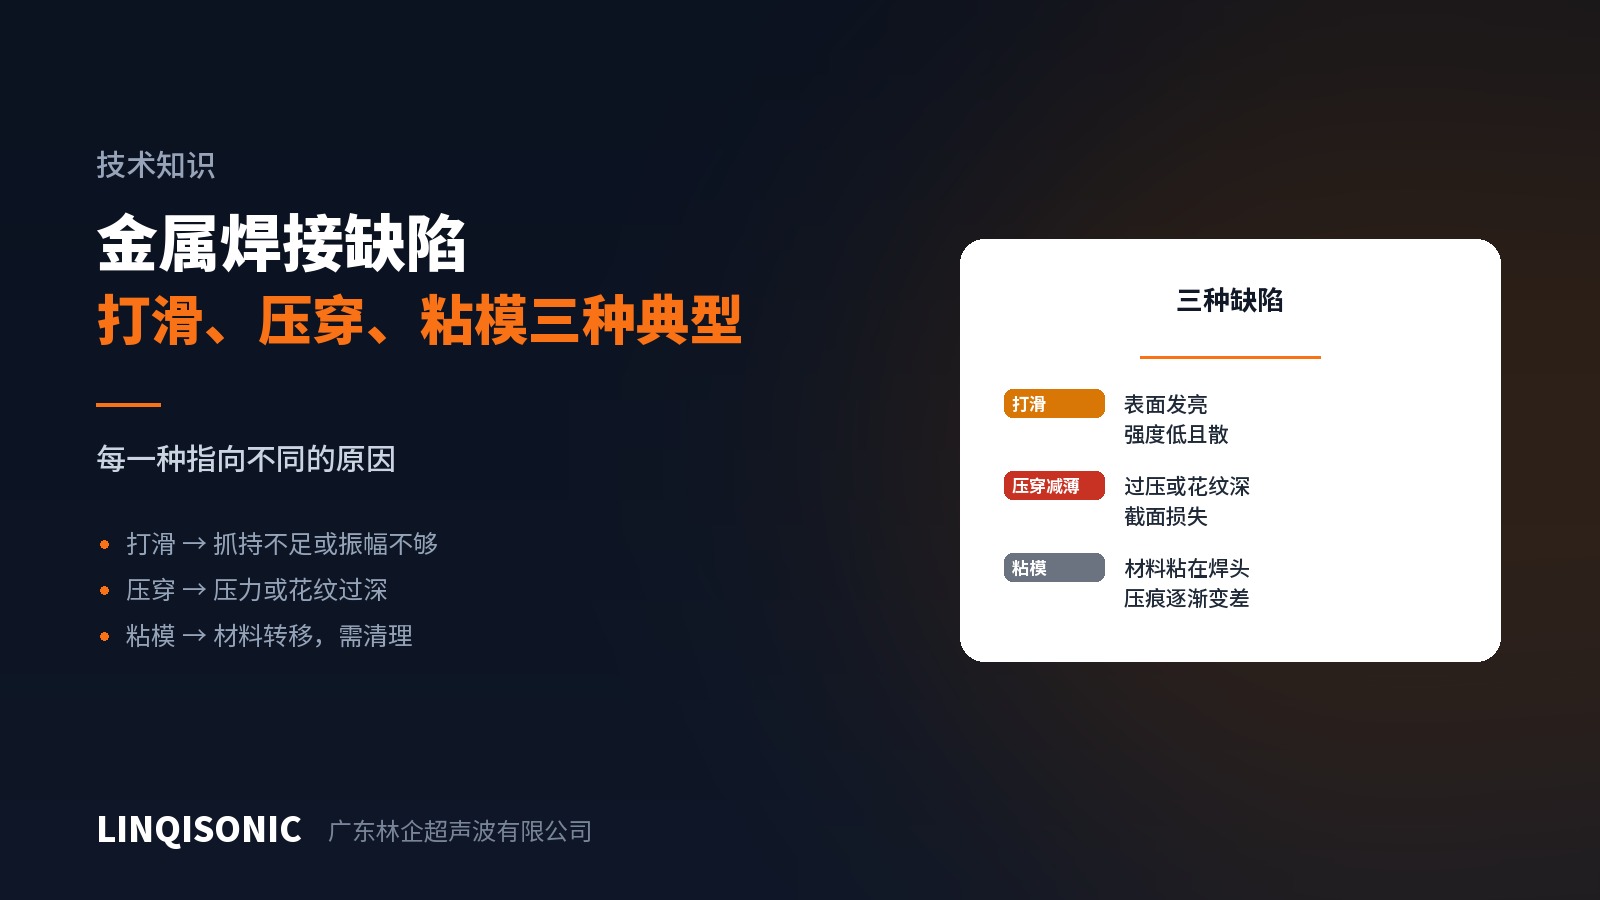
لغزش، فروروی بیش از حد و چسبیدن ماده سه عیبیاند که بیش از همه دیده میشوند. هر کدام ظاهری متفاوت دارند و به علتی متفاوت اشاره میکنند.
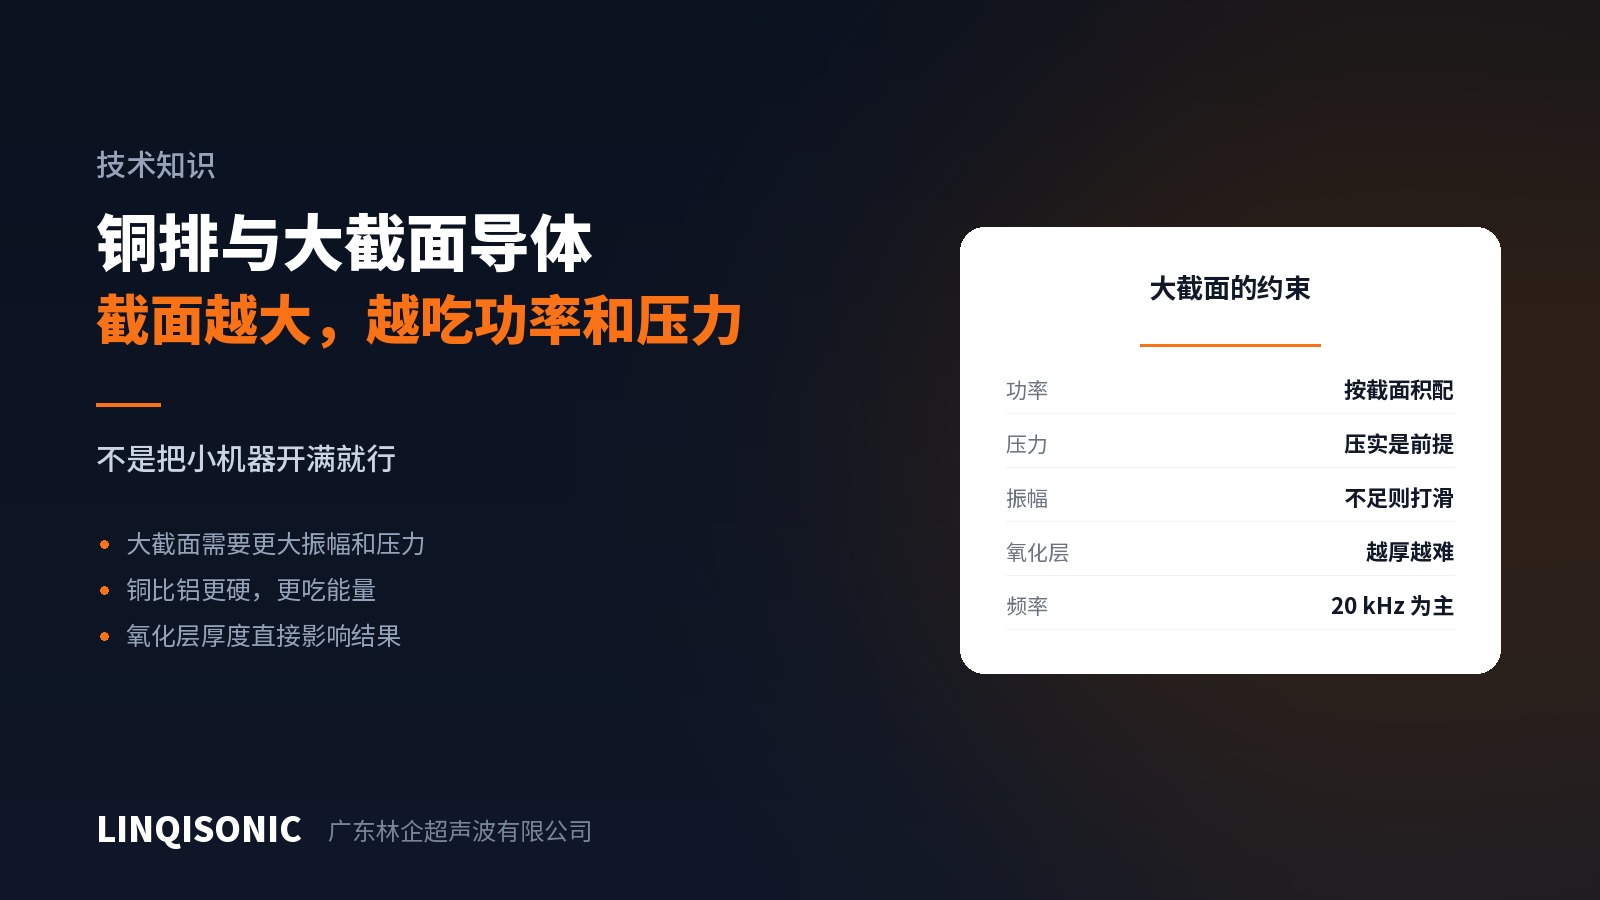
شمش و کابل سنگین در انرژی نو و ذخیرهسازی، توان، نیرو و دامنهای بسیار بیشتر از کار معمول دستهسیم میخواهند. قیدهای انتخاب، مس در برابر آلومینیوم، و اکسید.
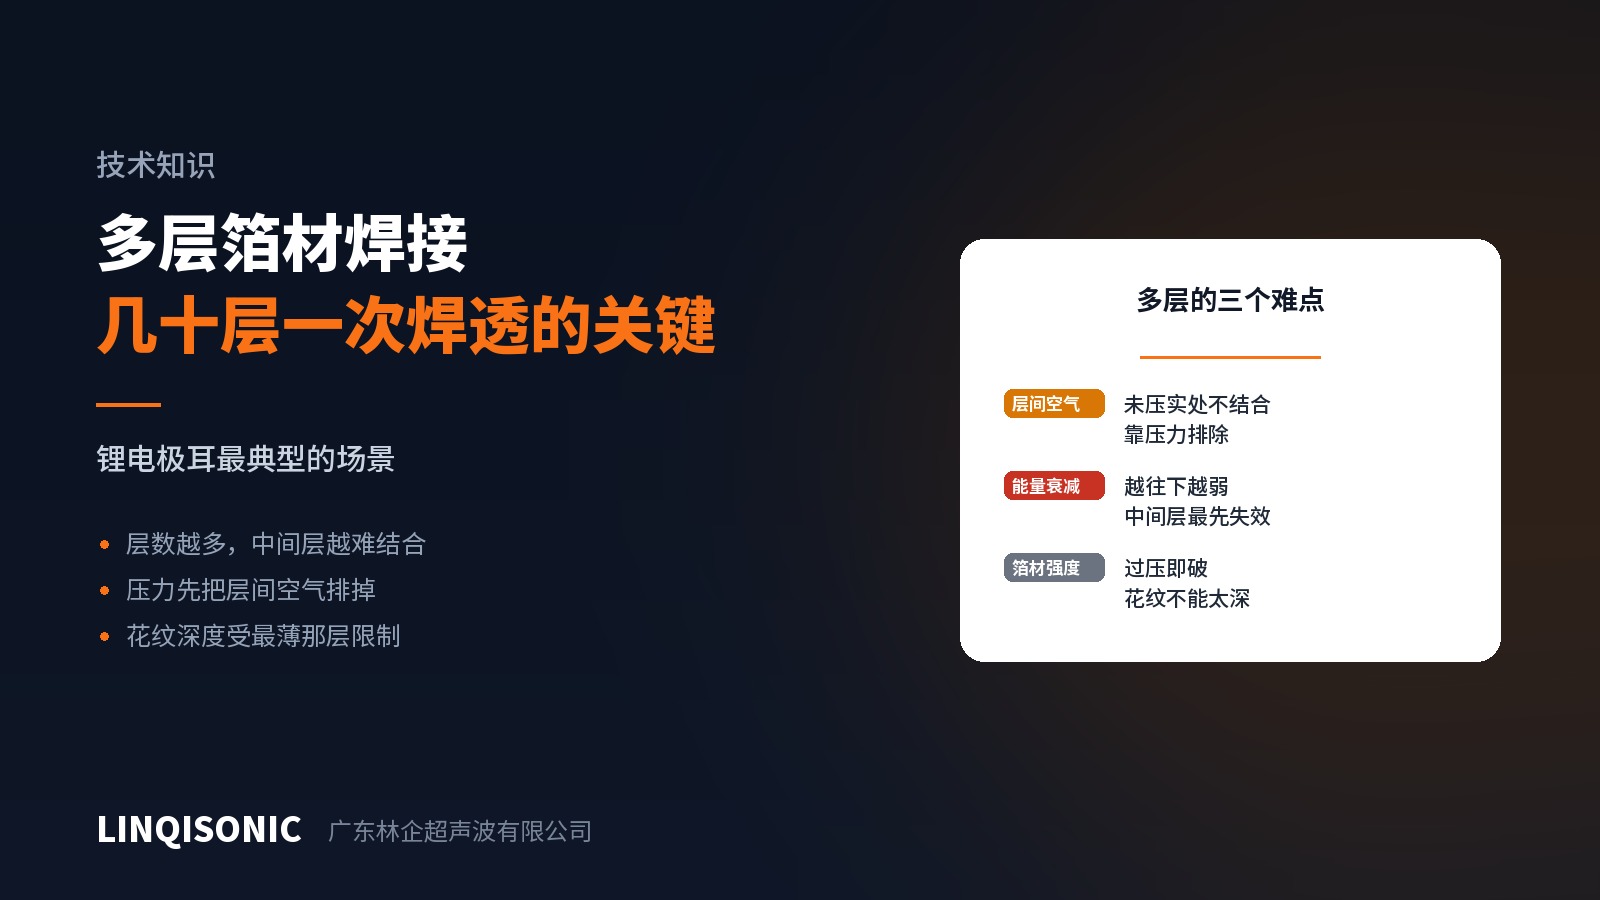
تب باتری و پایهٔ خازن به اتصال دهها لایه فویل در یک عملیات نیاز دارند. انرژی رو به پایین میرا میشود، هوای محبوس پیوند را نمیگذارد، و فویل اضافهبار را تحمل نمیکند.
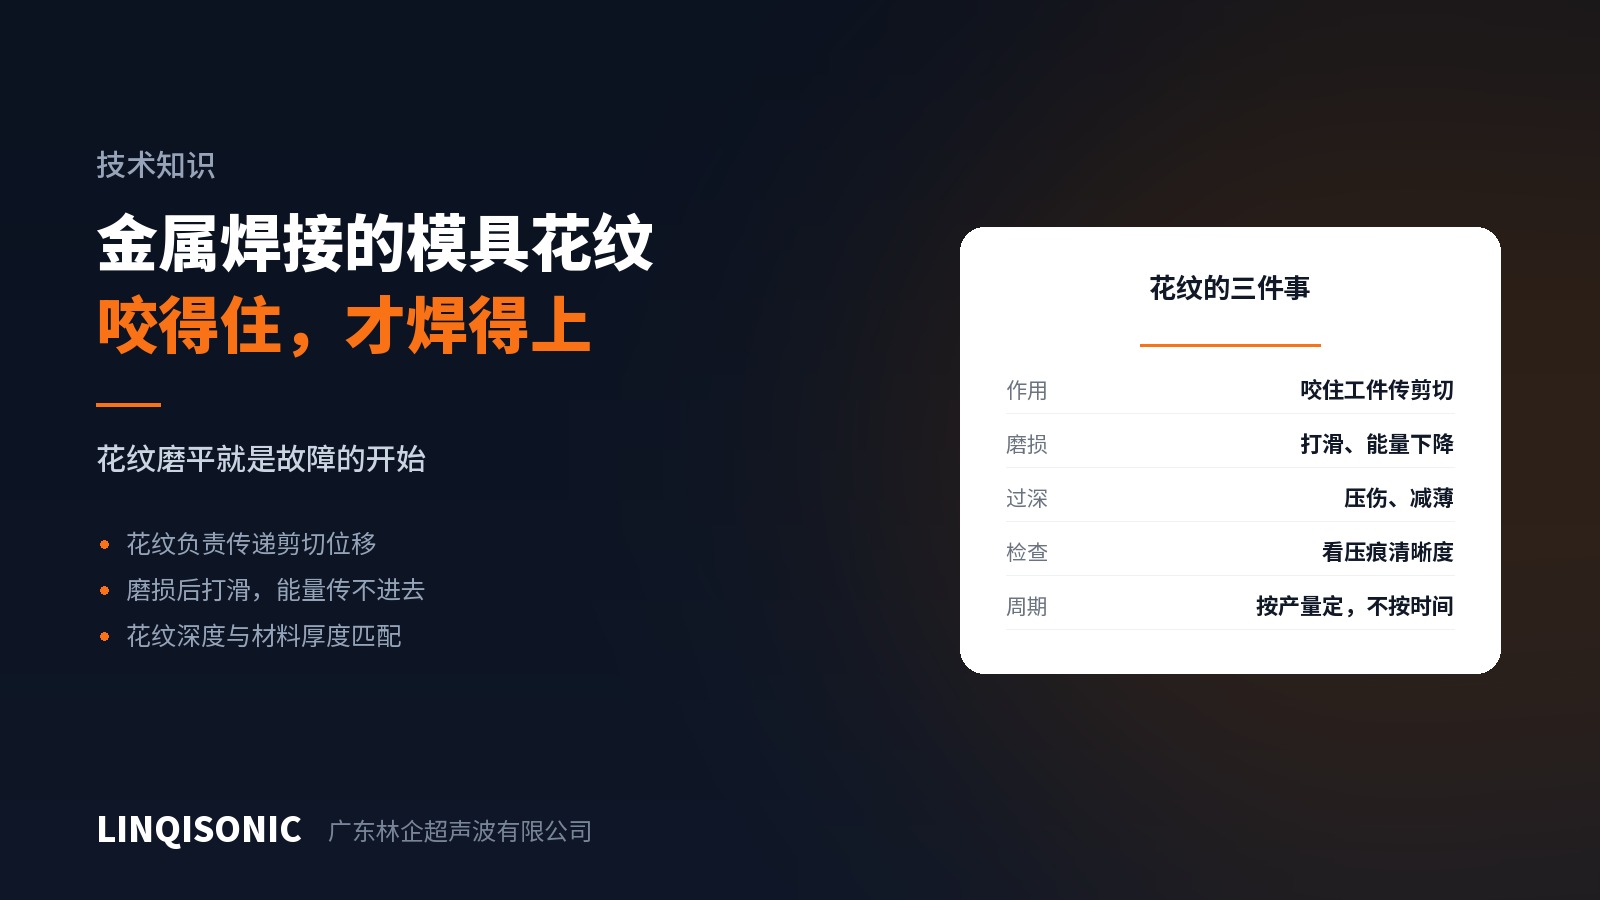
جوش فلز اولتراسونیک به برش جانبی تکیه دارد تا اکسید را بشکند و پیوند حالت جامد بسازد — و آن برش تنها وقتی به قطعه میرسد که شیارها چنگ بیندازند. سایش مقصر معمول است.
در یک گرید هم، نسبت مواد بازیافتی، رنگدانه و کندسوزکننده همه نحوهٔ جوش خوردن ماده را عوض میکنند. هر یک چه میکند و هنگام تغییر ماده یا تأمینکننده چه باید تأیید شود.
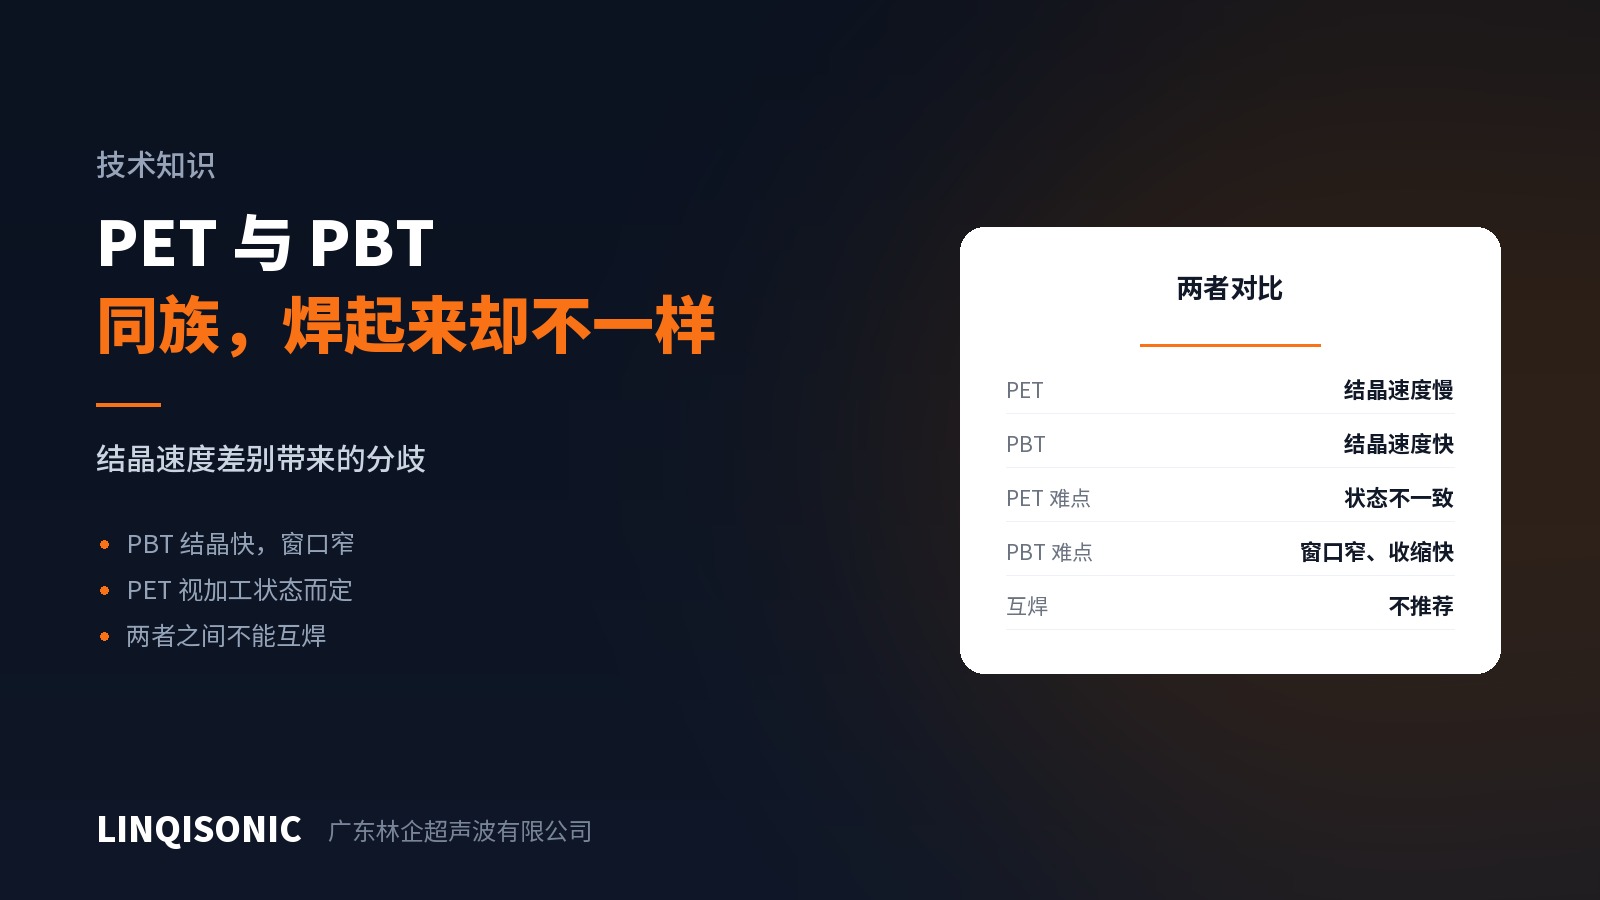
PET و PBT هر دو پلیاسترند اما با نرخهای بسیار متفاوتی بلورین میشوند، پس زیر جوش اولتراسونیک متفاوت رفتار میکنند. جوش دادن یکی به دیگری توصیه نمیشود.
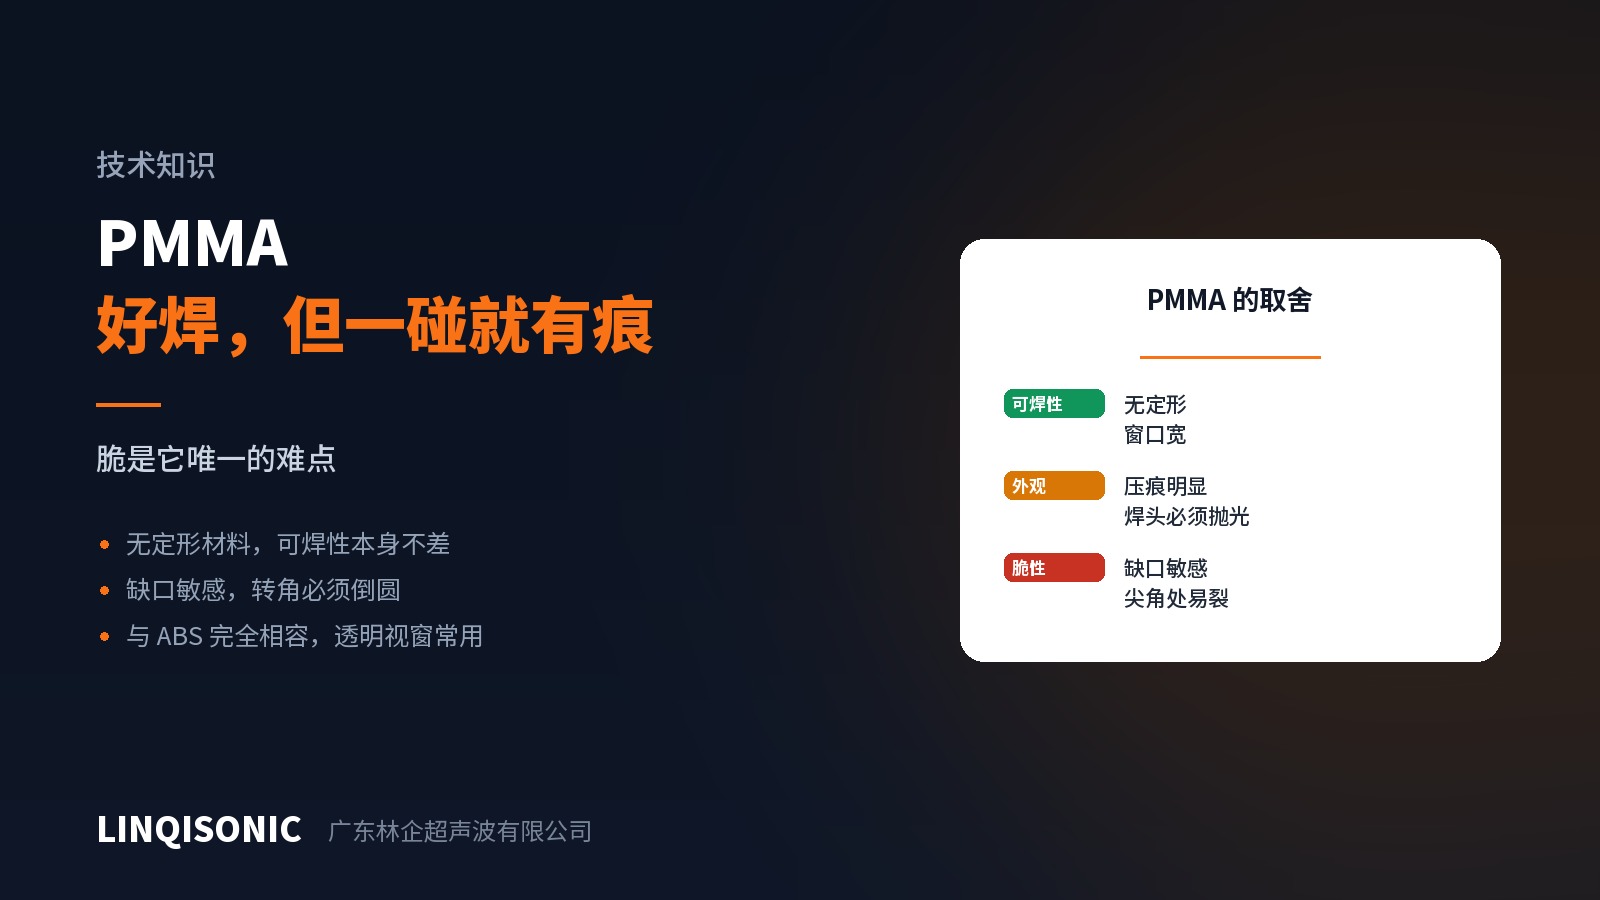
PMMA آمورف است و بهآسانی ذوب میشود. دشواری در تردی و ظاهر است — حساسیت به شیار در گوشهها و سطح شفافی که هر اثری را بزرگ میکند.