
ابزار شیاردار در جوش فلز: چنگ انداختن مقدم بر همه است
جوش فلز اولتراسونیک بر اصلی کاملاً متفاوت از پلاستیک کار میکند. پلاستیک از اصطکاک سطح مشترک ذوب میشود؛ فلز ذوب نمیشود. برش جانبی اکسید و آلودگی وجههای تماس را میشکند و میراند و اتمهای فلز تازه را در تماس مستقیم میگذارد تا پیوند حالت جامد شکل بگیرد.
تمام فرایند به یک چیز وابسته است: رسیدن واقعی حرکت برشی به قطعهکار.
شیارها چه میکنند
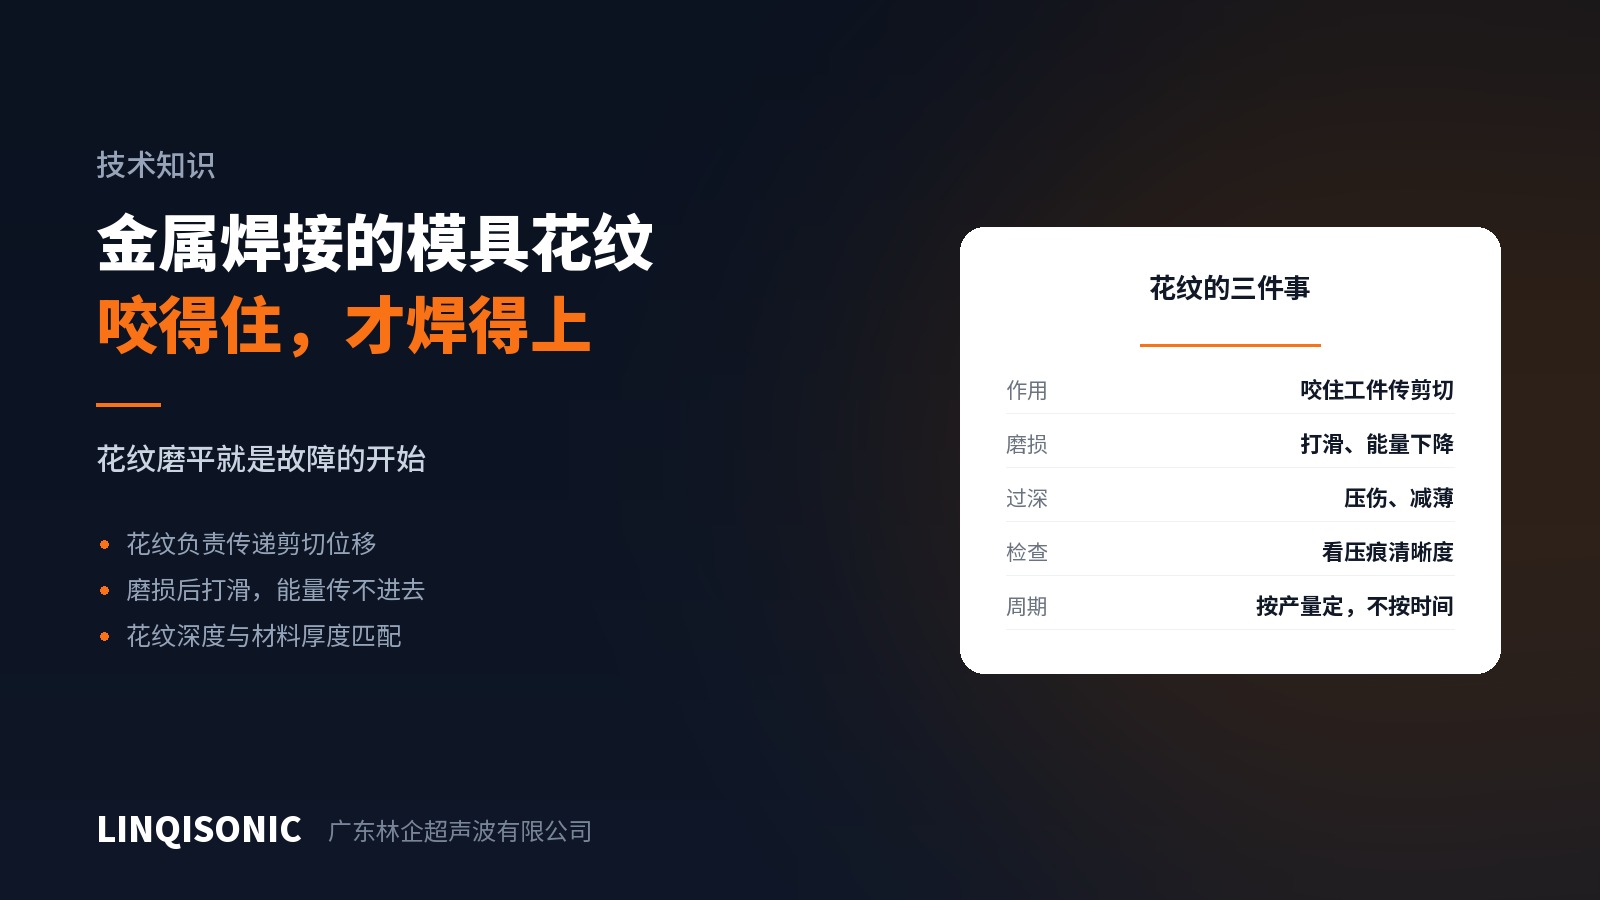
هم وجه هورن و هم سندان الگوی شیاردار یا دندانهدار دارند. آنها قطعهکارها را میگیرند تا حرکت جانبی هورن قطعهٔ بالایی را با خود ببرد در حالی که سندان قطعهٔ پایینی را بیحرکت نگه میدارد. لغزش نسبی میان دو لایه رخ میدهد و پیوند در همان سطح لغزش شکل میگیرد.
اگر شیارها نتوانند چنگ بیندازند، هورن صرفاً روی سطح میلغزد — تمام انرژی بهجای میان دو قطعهکار، میان هورن و قطعهکار خرج میشود. نشانهها جوش ضعیف، اثر سایش براق روی قطعه و هورن داغ است.
سایش شیارها علت معمول دردسر است
الگو بهطور پیوسته برش با فرکانس بالا را زیر بار تحمل میکند، پس سایش اجتنابناپذیر است. پس از سایش:
چنگاندازی از میان میرود — لغزش آغاز میشود و استحکام جوش بهتدریج افت میکند.
افت تدریجی است — و بخش دشوار همین است. هیچ چیز یک روز صبح خراب نمیشود؛ استحکام کمکم پایین میآید و تا وقتی نمونهبرداری آن را بگیرد شاید تعداد زیادی قطعه گذشته باشد.
از روی اثر روی قطعه داوری کنید. الگوی تیز و مشخص یعنی ابزار سالم است؛ الگوی مبهم، صافشده یا بهطور موضعی غایب یعنی باید تعویض یا بازسازی شود. این سادهترین و قابل اتکاترین بررسی روزانه است.
بازهٔ تعویض را بر پایهٔ تعداد قطعه بگذارید، نه تقویم. همان ابزار با روزی دویست قطعه و روزی دو هزار قطعه دو عمر کاملاً متفاوت دارد.
انتخاب عمق شیار
عمیقتر بهتر نیست.
خیلی کمعمق — بدون چنگاندازی، لغزش.
خیلی عمیق — اثر بیش از حد روی قطعه، سوراخ شدن فویل نازک، نازک شدن سطح مقطع هادی به زیان رسانایی و استحکام.
عمق باید با ضخامت ماده بخواند. ابزار فویل نازک و ابزار شمش یک ابزار نیستند و اینجا جای مصالحه نیست.
هورن و سندان کارهای متفاوتی دارند
هورن قطعهکار بالایی را میراند و الگویش باید برش را منتقل کند.
سندان قطعهکار پایینی را بیحرکت نگه میدارد. اگر چنگاندازیاش کافی نباشد، قطعهٔ پایینی همراه بالایی حرکت میکند، لغزش نسبی رخ نمیدهد و هیچ پیوندی شکل نمیگیرد.
هنگام عیبیابی جوش ضعیف، هر دو را بررسی کنید — نه فقط هورن را.
رویهٔ روزانه
هر شیفت اثر را بررسی کنید. یک قطعه، وضوح الگو، مستقیمتر از هر ابزار اندازهگیری.
منظم تمیز کنید. براده و اکسید فلزی در شیارها انباشته میشود و الگوی پرشده یعنی الگوی کمعمق. از برس نرم و پاککنندهٔ مناسب استفاده کنید؛ هرگز وجهها را با چیز سختی نتراشید.
یک ست یدک نگه دارید. سایش تدریجی است و همینکه خط ناچار به توقف شود دیگر وقتی برای ساخت ابزار تازه نیست.
تعداد قطعه را ثبت کنید. شمار انباشتهٔ جوش برای هر ست ابزار بر حافظه میچربد.
فرکانس
جوش فلز اولتراسونیک معمولاً با ۲۰، ۳۰، ۳۵ و ۴۰ کیلوهرتز کار میکند. هادیهای بزرگ و شمشها معمولاً در ۲۰ کیلوهرتز مینشینند، در حالی که دستهسیمهای ظریف و جوشهای نقطهای کوچک بالاتر میروند — هرچه کار کوچکتر و نازکتر، فرکانس مناسب بالاتر.
فرکانسها، اندازهٔ ابزار و انتخاب شیار به تفکیک دستگاه در صفحات دستگاه جوش اولتراسونیک آمده است. ماده، ضخامت و سطح مقطع هادی را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.