
PET و PBT: یک خانواده، رفتار متفاوت
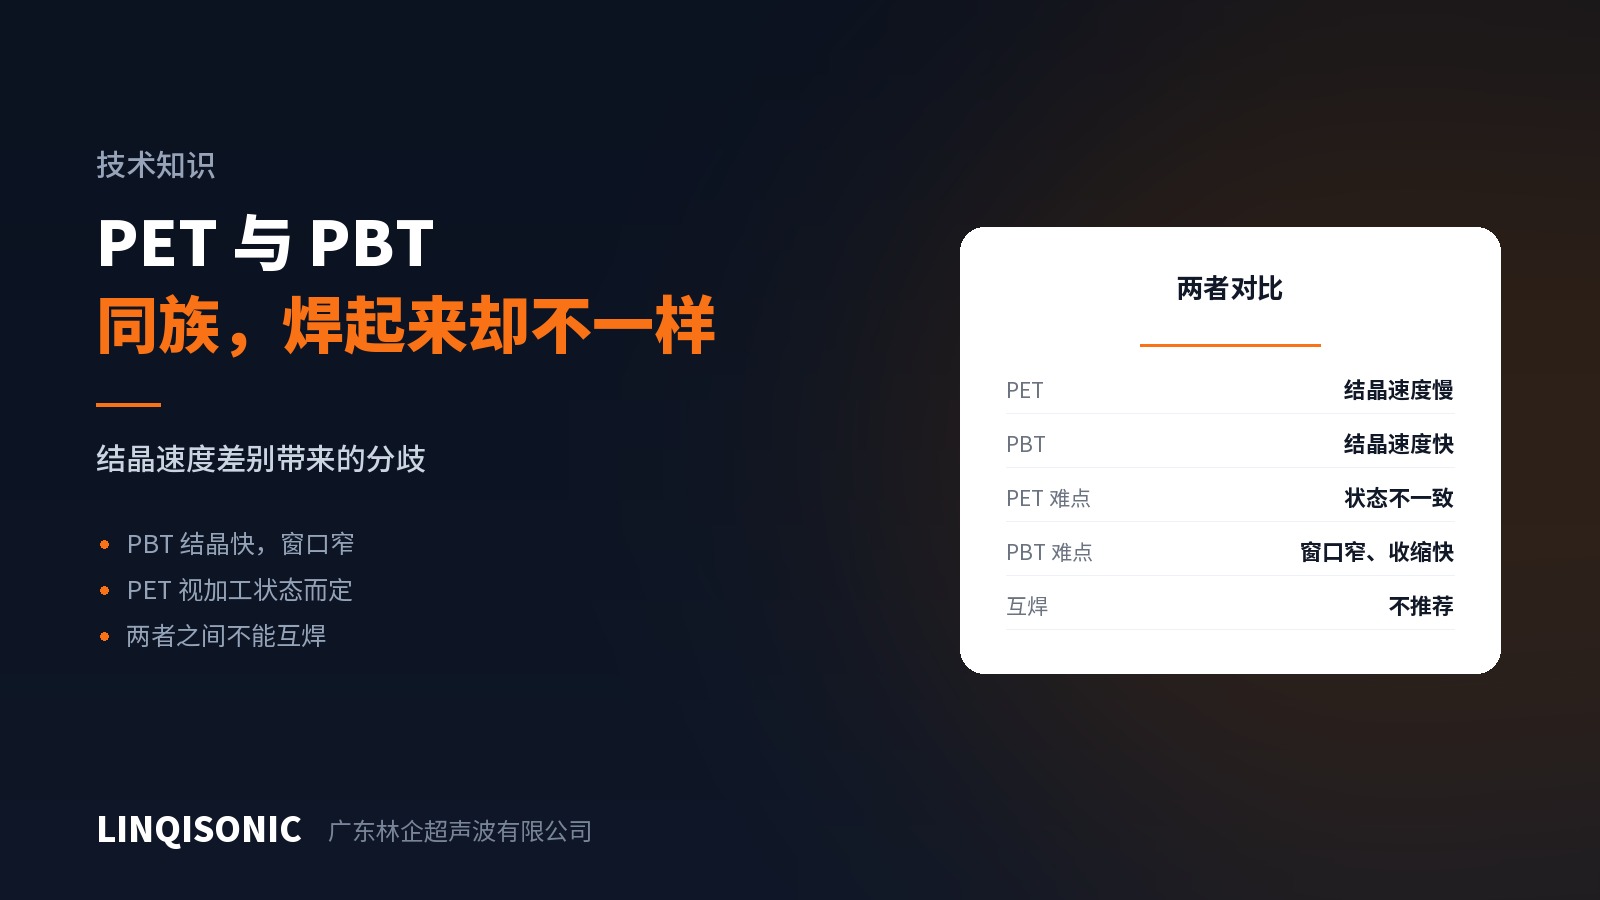
PET و PBT هر دو پلیاستر با شیمی مشابهاند و اغلب فرض میشود یکسان جوش میخورند. چنین نیست و دلیلش نرخ بلورین شدن است.
PBT: بلورین شدن سریع، پنجرهٔ باریک
PBT سریع بلورین میشود. همینکه مذاب از دمای ذوب فاصله بگیرد بهسرعت منجمد میشود که برای جوش اولتراسونیک یعنی:
عمر کوتاه مذاب. پیوند باید بیدرنگ پس از ذوب سطح مشترک کامل شود، وگرنه مذاب اول میگیرد. پس PBT دربارهٔ زمانبندی نگهداشت سختگیر است — نیرو باید بدون فاصله در پی پایان ارتعاش بیاید.
پنجرهٔ باریک. مانند POM، حاشیهٔ اندکی میان کمجوش و بیشجوش هست. از حالت انرژی یا فاصله استفاده کنید، نه زمان.
انقباض محسوس. بلورین شدن حجم را کم میکند و نگهداشت ناکافی حفرههای درونی به جا میگذارد.
PBT در کانکتورها و الکترونیک خودرو رایج است، جایی که قطعات اغلب پرشده با الیاف شیشه هم هستند — که پنجره را باز هم باریکتر میکند.
PET: به فراوری بستگی دارد
PET بسیار کندتر از PBT بلورین میشود، پس وضعیتش به تاریخچهٔ حرارتی بستگی دارد:
PET سریع سردشده (بطری بادی، تزریق نازکدیواره) بلورینگی کمی دارد، تقریباً آمورف و شفاف است و بسیار شبیه مادهٔ آمورف با پنجرهای نسبتاً باز رفتار میکند.
PET کند سردشده یا بلورینشده (CPET، مانند سینیهای مقاوم به حرارت) بلورینگی بالایی دارد، مات است و مانند مادهٔ نیمهبلورین با پنجرهٔ باریک رفتار میکند.
همان گرید PET میتواند بسته به دمای قالب و سرد شدن بهروشنی متفاوت جوش بخورد. این در راهاندازی سردرگمی واقعی میسازد — پارامترهایی که روی نمونهها کار میکردند در تولید شکست میخورند، معمولاً چون شرایط قالبگیری عوض شده است.
یکی را به دیگری جوش ندهید
با همهٔ خویشاوندی، PET و PBT بازهٔ ذوب و رفتار بلورین شدن متفاوتی دارند و سطح مشترک بهندرت همزمان در هر دو طرف به وضعیت مناسبی میرسد. نتیجهٔ معمول تماس است، نه ذوب.
جایی که طراحی PET را در برابر PBT میگذارد، در مرحلهٔ طراحی ماده را یکسان کنید یا از روش اتصال دیگری استفاده کنید.
جهت پارامترها
PBT — دامنهٔ متوسط تا بالا، نیروی متوسط، زمان کوتاه، نگهداشت بیدرنگ و کافی، حالت انرژی یا فاصله، ترجیح اتصال برشی.
PET — نخست وضعیت بلورین را تعیین کنید. مادهٔ شفاف را آمورف با پنجرهٔ نسبتاً راحت بدانید؛ مادهٔ مات را نیمهبلورین بدانید و رویکرد PBT را دنبال کنید. روی قطعاتی که در شرایط تولید ساخته شدهاند آزمون بگیرید، نه اینکه پارامترها را از روی نمونهٔ اولیه تنظیم کنید.
دربارهٔ پرشدگی با الیاف شیشه
PBT و PET سازهای اغلب پرشده با الیاف شیشهاند. با بالا رفتن درصد پرکننده، سهم رزین در دسترس برای ذوب در سطح مشترک کم میشود و استحکام جوش پایین میآید. این حد ماده است که تجهیزات آن را جبران نمیکنند، پس استحکام را بر پایهٔ واقعیت مادهٔ پرشده طراحی کنید.
سازگاری و راهنمای پارامتر به تفکیک ماده در کتابچههای صفحهٔ دانلود آمده است. کنترل نگهداشت و گزینههای حالت در صفحات دستگاه جوش اولتراسونیک آمده است. نقشه، گرید و درصد پرکننده را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.