
جوش اولتراسونیک شمشها و هادیهای بزرگ
اتصال شمشها و سربندی کابل سنگین در خودروی برقی و ذخیرهسازی انرژی زیر جوش اولتراسونیک مزیتهای روشنی دارند: نبود ذوب فلز پایه، نبود پرکننده، مقاومت تماس کم و ناحیهٔ متأثر از حرارت کوچک.
اما توقع از تجهیزات یک پله بالاتر از کار معمول دستهسیم است.
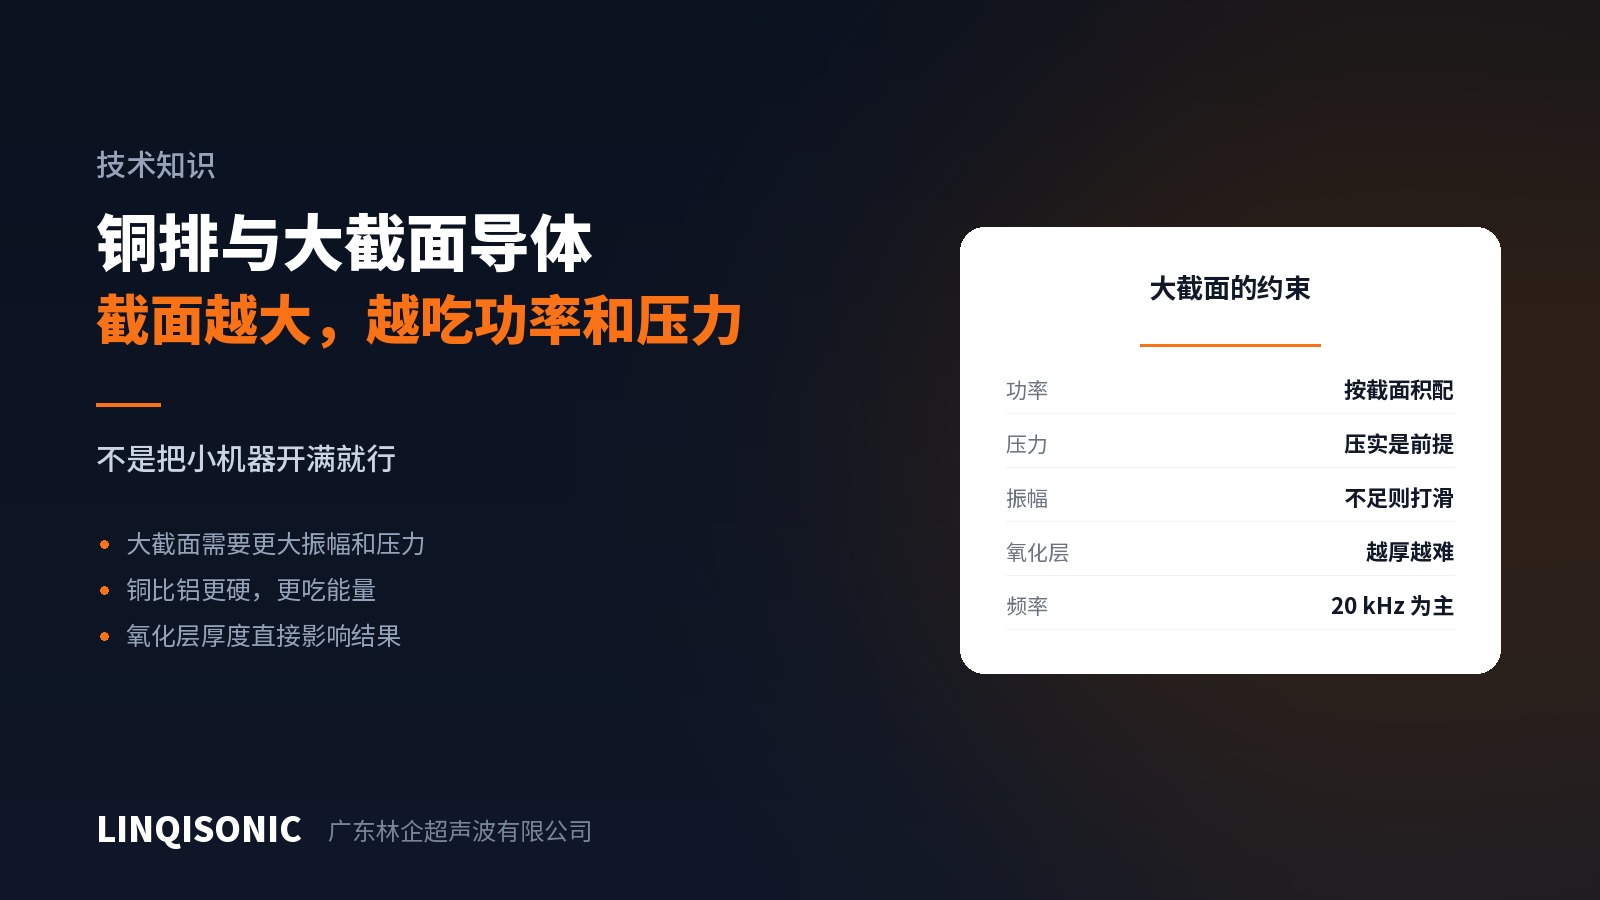
سطح مقطع توان را تعیین میکند
جوش فلز اولتراسونیک باید در سراسر سطح تماس برش کافی تولید کند تا اکسید را بشکند. سطح را دو برابر کنید و انرژی لازم هم با آن بالا میرود.
اشتباه رایج، بردن یک دستگاه کوچک دستهسیم سراغ شمش و بالا بردن همه چیز تا بیشینه است. نتیجه انرژیای است که وارد نمیشود، هورنی که میلغزد، سایش براق روی سطح، و اتصالی که با دست باز میشود. این مسئلهٔ پارامتر نیست بلکه کمبود توانمندی است.
مقاطع بزرگ توانی میطلبند که از روی سطح مقطع انتخاب شود — محاسبهای که جایش در مرحلهٔ انتخاب تجهیزات است.
نیرو باید دنبال کند
سطح تماس بزرگ برای رسیدن به همان فشار تماس، نیروی کل متناسباً بیشتری میخواهد. جایی که نیرو کم باشد، برخی نواحی متراکم میشوند و برخی نه، ناحیهٔ پیوند لکهلکه میشود و هم مقاومت و هم استحکام سرگردان میشوند.
همینکه نیرو بالا رفت، بهنوبهٔ خود صلبیت شاسی قید میشود: هدی که زیر بار خم میشود نمیتواند موازی بودن هورن با قطعه را نگه دارد. در دستگاههای مقطعسنگین، شاسی باید چیزی بیش از صُلب به نظر رسیدن باشد.
مس در برابر آلومینیوم
مس — سختتر و رساناتر از نظر حرارتی، که برای آغاز پیوند دامنه و نیروی بیشتری میخواهد، با اکسید نسبتاً متراکم.
آلومینیوم — نرم و بهآسانی شکلپذیر، با پارامترهایی ملایمتر از مس. اما اکسیدش بسیار پایدار است و سریع شکل میگیرد: سطح آلومینیومی تازه تمیزشده ظرف چند دقیقه دوباره اکسید میشود. خوشبختانه شکستن اکسید دقیقاً همان کاری است که این فرایند میکند و همین جوش اولتراسونیک آلومینیوم را از جوش ذوبی آسانتر میکند.
مس به آلومینیوم — جوش اولتراسونیک یکی از معدود روشهای کارآمد برای این جفت است، دقیقاً چون چیزی ذوب نمیشود و ترکیب بینفلزی ترد شکل نمیگیرد. پارامترها در همپوشانی دو پنجره مینشینند که معمولاً از حالت همجنس باریکتر است.
اکسید و وضعیت سطح
ضخامت اکسید مستقیماً بر انرژی لازم اثر میگذارد. در یک بچ هم، زمان و محیط انبارش متفاوت وضعیت اکسید متفاوتی میدهد و نتیجه به همان نسبت متغیر میشود.
در عمل، کنترل اینکه قطعات ورودی چقدر و کجا میمانند بر تنظیم بعدی پارامترها میچربد. روغن، پوشش یا آبکاری روی سطح باید هنگام برنامهریزی فرایند اعلام شود، چون آبکاری رفتار را بهروشنی عوض میکند.
صحهگذاری
مقاومت تماس. شاخص حیاتی در کاربردهای جریان بالا و قابل اعمال بر هر قطعه.
کشش و برش. در جهتی بارگذاری کنید که اتصال واقعاً میبیند.
مقاطع متالوگرافی. پیوستگی پیوند و نبود ترک و حفره را بهطور دورهای بررسی کنید.
افزایش دما. جریان نامی را بگذرانید و افزایش دمای اتصال را اندازه بگیرید — نزدیکترین صحهگذاری به شرایط بهرهبرداری.
فرکانس
هادیهای سنگین عمدتاً با ۲۰ کیلوهرتز کار میکنند، جایی که توان در دسترس بیشتر و سقف سطح بزرگتر با نیاز میخواند. ۳۰ تا ۴۰ کیلوهرتز مناسب مقاطع کوچک و کار دقیق است.
توانهای نامی، بازهٔ نیرو و ملاحظات شاسی به تفکیک مدل در صفحات دستگاه جوش اولتراسونیک آمده است. ماده، سطح مقطع، تعداد لایه و شکل اتصال را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.