
سه عیب معمول در جوش اولتراسونیک فلز
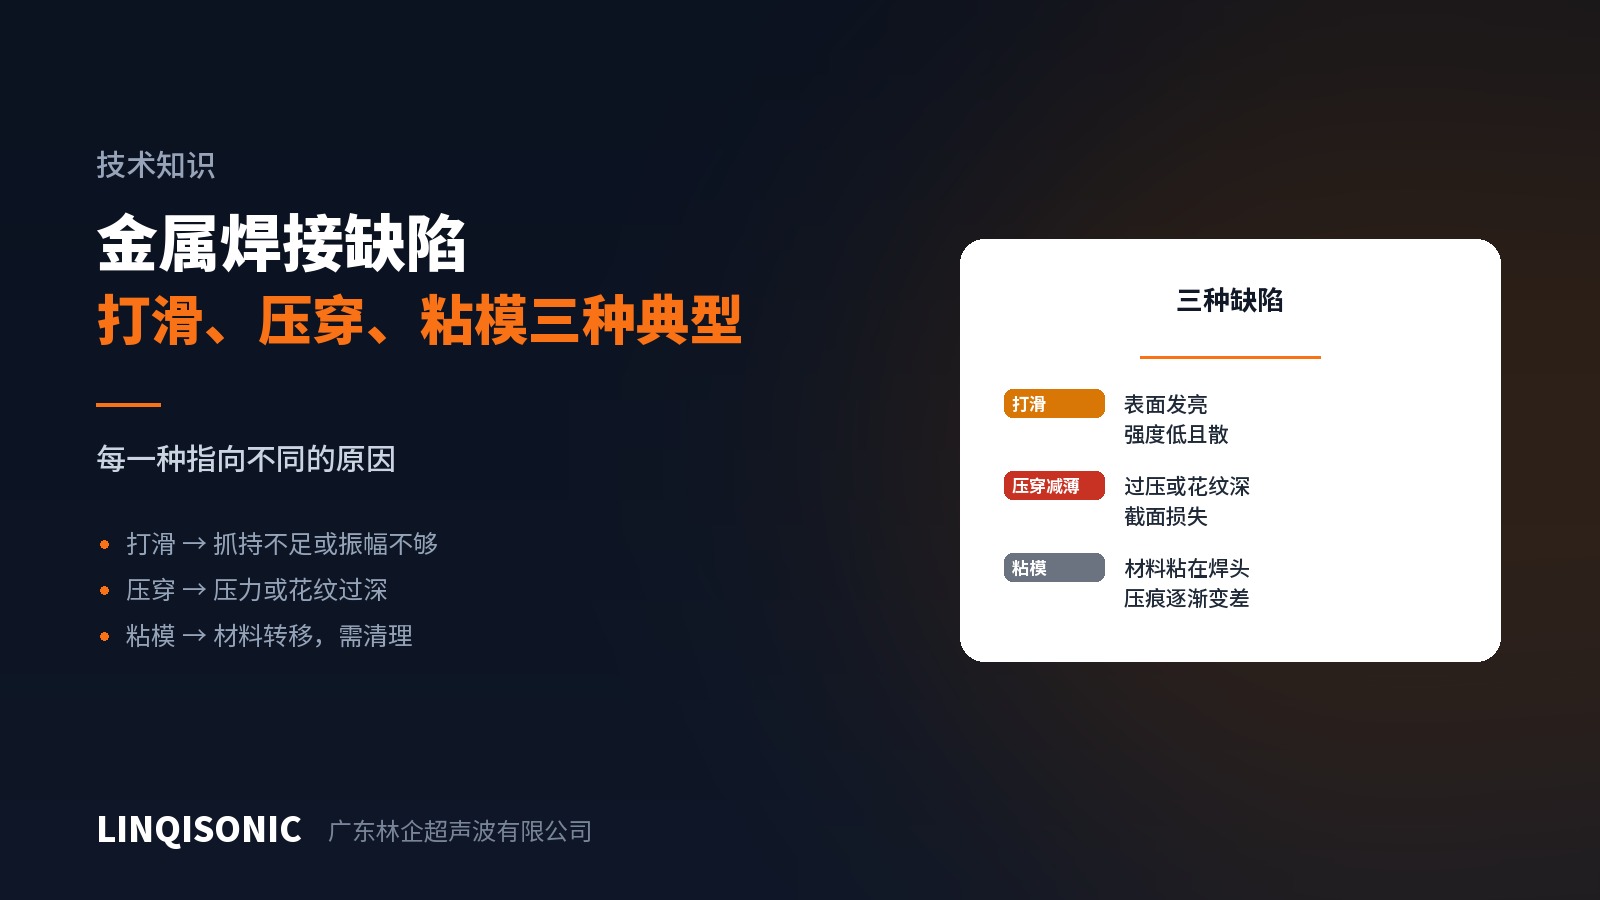
برخلاف جوش پلاستیک، بیشتر عیبهای جوش فلز روی سطح قطعه دیده میشوند. امضا را بشناسید و جهت روشن است.
۱. لغزش
امضا: سایش براق و پولیشمانند روی سطح، اثری مبهم یا تنها تا حدی شکلگرفته، استحکام جوش هم کم و هم بسیار پراکنده، و هورنی که داغ کار میکند.
علت: برش به قطعه نمیرسد و انرژی میان هورن و قطعهکار خرج میشود.
منابع مشخص شامل سایش شیارها (رایجترین)، نیروی ناکافی (نبود چنگاندازی)، دامنهٔ ناکافی (نمیتواند براند)، روغن یا پوشش روی سطح، و چنگاندازی ناکافی سندان است که میگذارد قطعهٔ پایینی با بالایی حرکت کند.
ترتیب بررسی: نخست وضوح اثر ابزار، سپس نیرو و تمیزی سطح، و در آخر دامنه. بیشتر لغزشها در گام یک حل میشوند.
۲. فروروی بیش از حد و نازکشدگی
امضا: اثری بیش از حد عمیق، سوراخ شدن مادهٔ نازک، نازک شدن آشکار سطح مقطع هادی همراه با بالا رفتن مقاومت، و بیرونزدگی ماده گرد جوش.
علت: نیروی بیش از حد، شیاری عمیقتر از آنچه ماده تحمل میکند، انرژی زیاد که جریان پلاستیک بیش از حد میسازد، یا سیکل خیلی بلند.
چاره: نیرو را کم کنید، عمق شیار را در برابر ضخامت ماده بررسی کنید، زمان را کوتاه کنید. توجه کنید که این جهت مخالف لغزش است — یکی نیروی کمتر میخواهد و دیگری بیشتر — پس تشخیص باید نخست درست باشد.
نشانهٔ هر دو با هم یعنی نیرو بد نشسته یا نایکنواخت پخش شده است؛ بهجای ادامهٔ آزمون و خطا با نیرو، موازی بودن و وضعیت ابزار را بررسی کنید.
۳. چسبیدن ماده
امضا: مادهٔ قطعهکار منتقل شده و به شیارهای هورن یا سندان چسبیده، بهویژه آلومینیوم. با انباشته شدن، الگو پر میشود، اثرها بد میشوند و نشانه در نهایت به لغزش بدل میشود.
علت: فرایند با آوردن فلز تازه به تماس مستقیم کار میکند تا پیوند بسازد — و رخ دادن همین چیز میان قطعه و ابزار همان چسبیدن است. فلزات نرم، انرژی زیاد و عملیات سطحی ناکافی ابزار همه آن را بدتر میکنند.
چاره: شیارها را طبق برنامه با برس نرم و پاککنندهٔ مناسب و بدون خراشیدن وجهها تمیز کنید، تا جای ممکن انرژی را کم کنید، و سطح ابزار را برای مقاومت در برابر چسبندگی عملآوری کنید.
چسبیدن ماده یک قلم تمیزکاری برنامهریزیشده است، نه چیزی که پس از دردسرساز شدن به آن رسیدگی شود. خطرش در نامرئی بودن در مراحل اول است؛ تا وقتی کیفیت جوش آسیب ببیند، تعداد زیادی قطعه گذشته است.
یافتن سریع مسئله
یک قطعهٔ بد بردارید و سه چیز را ببینید:
اثر روی قطعه — تیز یعنی چنگاندازی خوب است؛ مبهم یا براق یعنی لغزش؛ بیش از حد عمیق به نیرو یا عمق شیار اشاره میکند.
الگوی ابزار — ساییده شده؟ ماده چسبیده؟ شیارها پر شده؟
مقطع — ناحیهٔ پیوند پیوسته یعنی فرایند سالم است و علت جای دیگری است؛ ناحیهٔ لکهلکه به نیرو یا موازی بودن اشاره میکند.
پیشگیری بر اصلاح میچربد
هر سه یک ویژگی مشترک دارند: بهتدریج پدید میآیند نه یکشبه. پس رویهٔ روزانه مؤثرترین پاسخ است — هر شیفت اثرها را بررسی کنید، الگو را طبق برنامه تمیز کنید، شمار انباشته را ثبت کنید و ابزار را بر پایهٔ تعداد تعویض کنید.
پایش فرایند را هم بیفزایید: حد روی انرژی، توان و ارتفاع پس از جوش. هم لغزش و هم فروروی بیش از حد رد مشخصی در دادهها میگذارند و میتوان پیش از تولید انبوه ضایعات آنها را گرفت.
توان پایش و گزینههای ابزار به تفکیک دستگاه در صفحات دستگاه جوش اولتراسونیک آمده است. عکس اثرها، مقاطع و دادههای فرایندی را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.