
جوش بستهٔ فویل: گذر از دهها لایه در یک عملیات
تب باتری، پایهٔ ابرخازن، سیمپیچ فویلی ترانسفورماتور — همه به اتصال دهها لایه فویل نازک در یک عملیات نیاز دارند، با پیوند هر لایه، مقاومت کم و استحکام کششی کافی.
این دشوارترین ردهٔ کار در جوش فلز اولتراسونیک است.
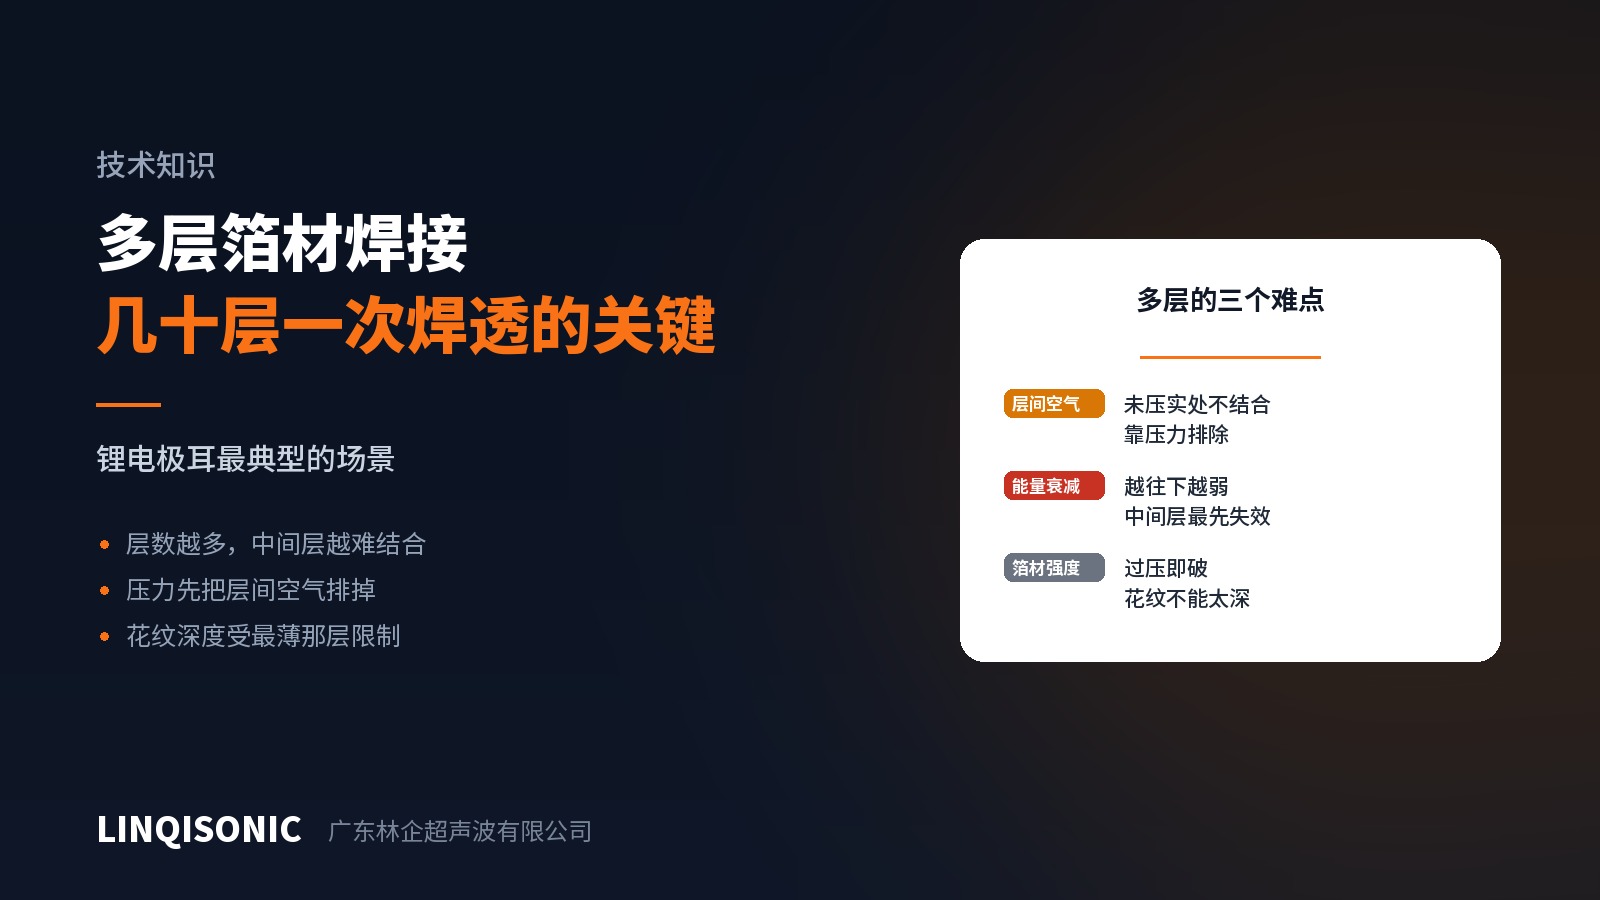
دشواری ۱: انرژی رو به پایین میرا میشود
برش از هورن وارد لایهٔ بالایی میشود و لایهبهلایه پایین میرود و در هر سطح مشترک انرژی از دست میدهد. پس لایههای نزدیک هورن بهترین پیوند را دارند و پیوند با عمق ضعیفتر میشود.
خرابی واقعی بهندرت لایهٔ پایینی است بلکه چند لایه زیر میانه است — که نه مستقیماً هورن آنها را میراند و نه مستقیماً سندان مهارشان میکند.
یک اتصال خراب را برش دهید و تصویر معمول است: لایههای بالا محکم پیوندخورده، لایههای پایین قابل قبول چون سندان نگهشان داشته، و میانه شل. این امضا میگوید تعداد لایه از آنچه پارامترهای فعلی میتوانند به آن برسند فراتر رفته است.
دشواری ۲: هوای میان لایهها
دهها فویل روی هم نمیتوانند بینقص بنشینند. هرجا ننشینند، برش نمیتواند بگذرد و پیوندی شکل نمیگیرد.
بنابراین نیرو در کار چندلایه بیش از تکلایه اهمیت دارد — نخستین کارش فشردن سطح مشترک نیست بلکه راندن هوا و شکافها و تبدیل بسته به یک تن است.
در عمل یعنی نیروی چندلایه عموماً از همان ماده در یک لایه بیشتر است، و روش تریگر حیاتی است: اولتراسوند باید تنها پس از ساخته شدن واقعی نیرو و متراکم شدن بسته آغاز شود، که تریگر نیرو را از تریگر موقعیت قابل اتکاتر میکند.
دشواری ۳: فویل ضعیف است
فویل نازک استحکام محدودی دارد و اگر شیارها زیادی فرو بروند پاره میشود، در حالی که جوش چندلایه چنگاندازی محکم میخواهد. این دو الزام در تعارضاند.
نتیجه این است که عمق شیار را نازکترین لایه محدود میکند، نه اینکه از ضخامت کل انتخاب شود. به همین دلیل ابزار چندلایه باید برای همان کار طراحی شود، نه اینکه از کار تکلایه قرض گرفته شود.
جهت
نخست نیرو. نیرو را بهقدری بالا ببرید که بسته را قابل اتکا متراکم کند، پیش از آنکه به چیز دیگری دست بزنید. با نیروی ناکافی، هیچ چیز دیگری کمک نمیکند.
روی نیرو تریگر بزنید. اطمینان یابید بسته پیش از ورود انرژی متراکم شده است.
دامنه در سمت بالا. جبران میرایی لایهبهلایه تا لایههای پایینتر هم برش کافی بگیرند.
مرحلهای جوش دهید. جایی که تعداد واقعاً زیاد است، نخست بخشی را به یک زیرگروه پیوند بزنید و سپس گروهها را به هم بپیوندید و هر عملیات را در تعدادی قابل مدیریت نگه دارید.
بسته را پیشفشرده کنید. یک عملیات پرس پیش از جوش لایهها را متراکم میکند و هوای محبوس را کم میکند.
مواد ورودی را کنترل کنید. تختی فویل، نبود چروک و همترازی لبهها مستقیماً نشستن لایهها را تعیین میکنند. مواد نامرتب در فرایند جبرانپذیر نیستند.
صحهگذاری
برش بزنید و هر لایه را بازرسی کنید. تنها راه تأیید میانه؛ نه ظاهر و نه استحکام کششی آن را آشکار نمیکند.
در جهت درست بکشید. کندن و برش، اتصال را متفاوت بارگذاری میکنند؛ بر پایهٔ شرایط واقعی بهرهبرداری انتخاب کنید.
مقاومت را اندازه بگیرید. پیوند بد میانلایهای نخست در مقاومت تماس خود را نشان میدهد، شاخصی حساستر از استحکام کششی که میتوان روی هر قطعه به کار برد.
فرکانس
کار چندلایهٔ فویل معمولاً با ۲۰ کیلوهرتز انجام میشود که جایی که انتقال انرژی بیشتر و سطح جوش بزرگتر لازم است مزیت دارد. سطوح کوچک با لایههای کمتر میتوانند از ۳۰ یا ۴۰ کیلوهرتز استفاده کنند.
توان، کنترل نیرو و گزینههای تریگر به تفکیک دستگاه در صفحات دستگاه جوش اولتراسونیک آمده است. ماده، ضخامت تکلایه، تعداد لایه و سطح جوش را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.