了解林企超声波最新新闻、行业动态与技术分享
共 91 篇
新能源与储能里的铜排、大截面线缆焊接,对功率、压力和振幅的要求都远高于普通线束。本文说明大截面场合的选型约束、铜与铝的差别,以及氧化层的影响。
锂电池极耳、电容引出等场景需要把几十层薄箔一次焊在一起。难点在于能量从上往下衰减、层间空气未排净、以及箔材本身经不起过压。本文说明这三个约束和相应的处理方向。
金属超声波焊接靠横向剪切位移打碎氧化层、实现固相结合,而剪切位移能不能传进工件,全看焊头和下模的花纹能不能咬住。花纹磨损是金属焊接最常见的故障原因。
同一个材料牌号,回料比例、色粉、阻燃剂的差别会明显改变超声波焊接的表现。本文说明这三类添加物各自的影响机理,以及换料、换供应商时应该做的验证。
PET 和 PBT 同属聚酯,但结晶速度差别很大,超声波焊接的表现因此不同。PBT 结晶快、窗口窄;PET 的行为取决于加工后的结晶状态。两者之间不建议互焊。
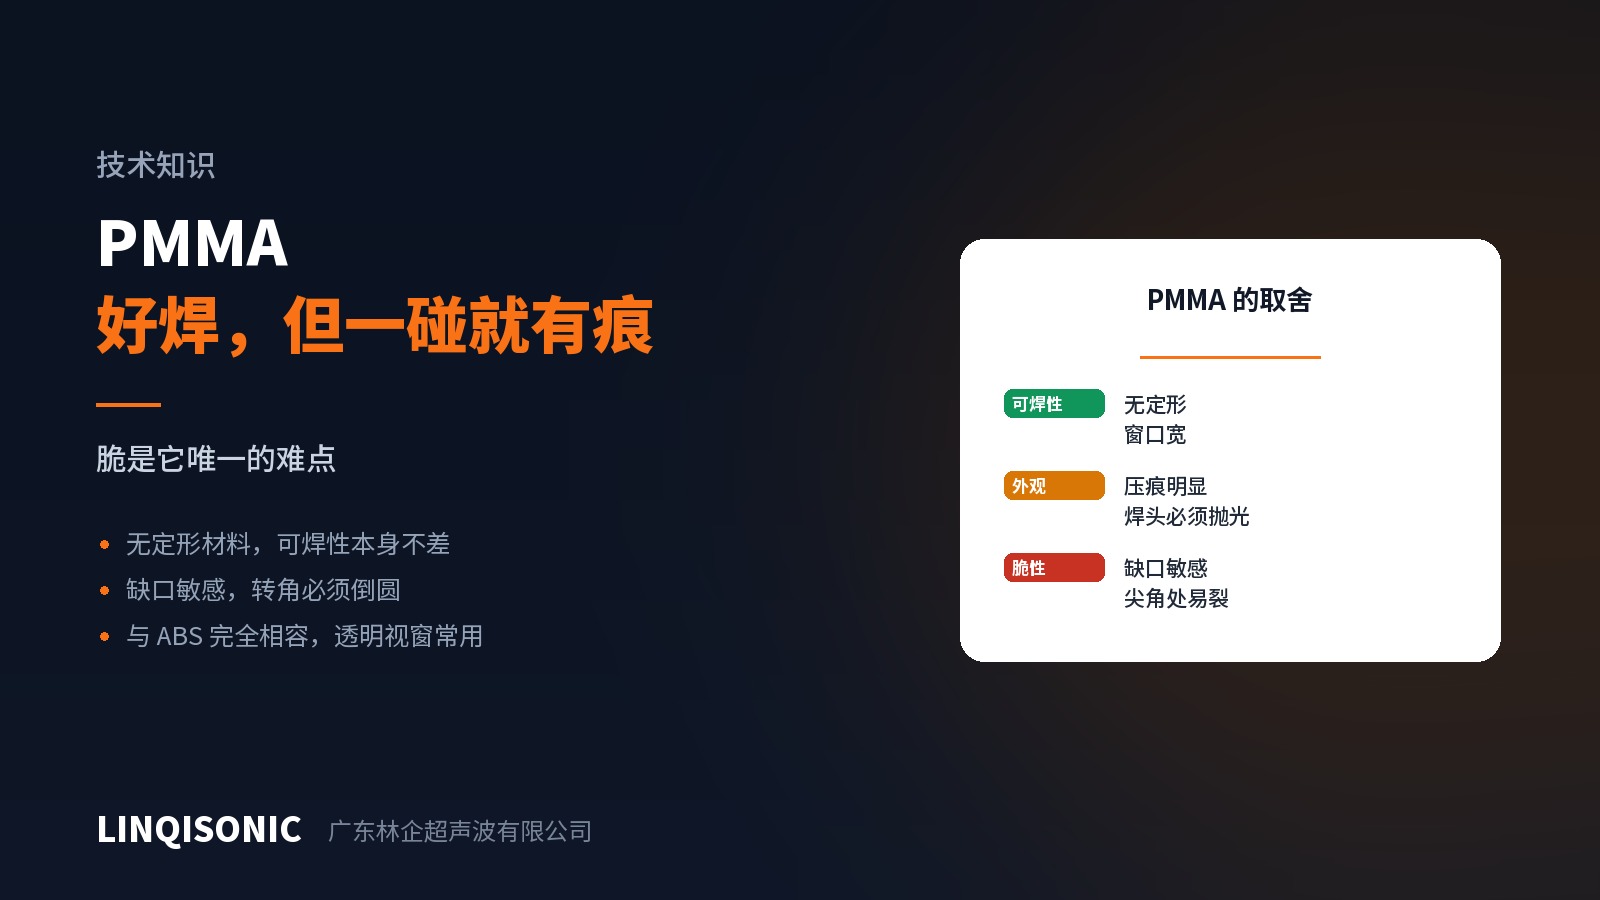
PMMA 是无定形材料,可焊性本身不差,真正的难点在脆性和外观:缺口敏感导致尖角处开裂,透明表面把任何压痕都放大。本文说明设计与参数上的对策。
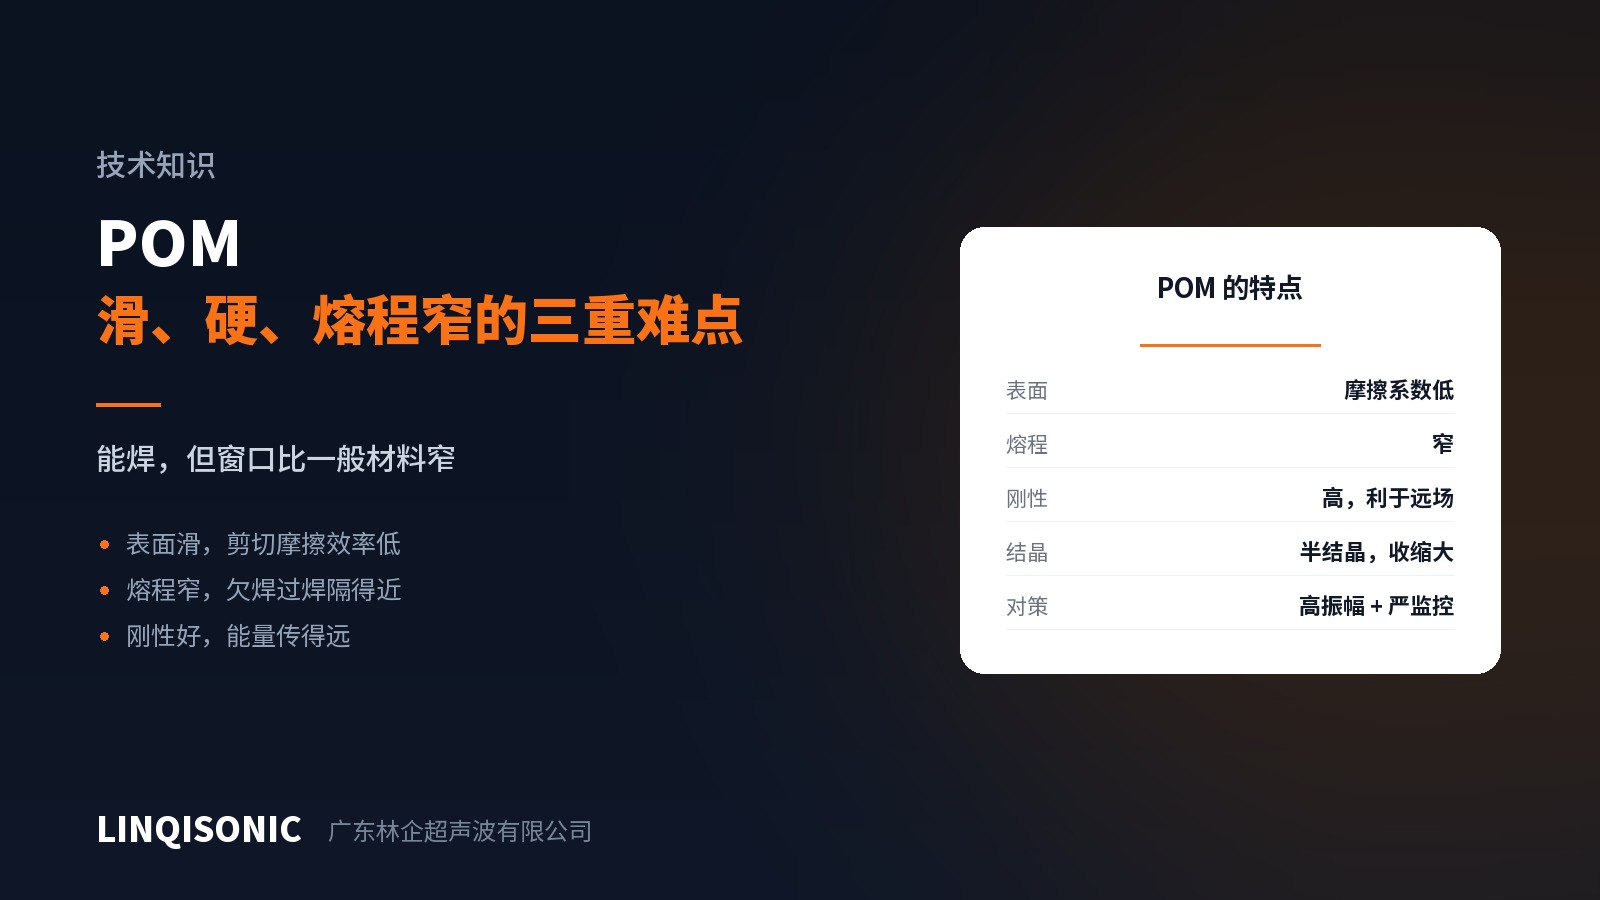
POM 表面摩擦系数低、熔程窄、结晶度高,超声波焊接的参数窗口比常见工程塑料窄。本文说明这三个特点各自造成什么困难,以及对应的接头设计与参数方向。
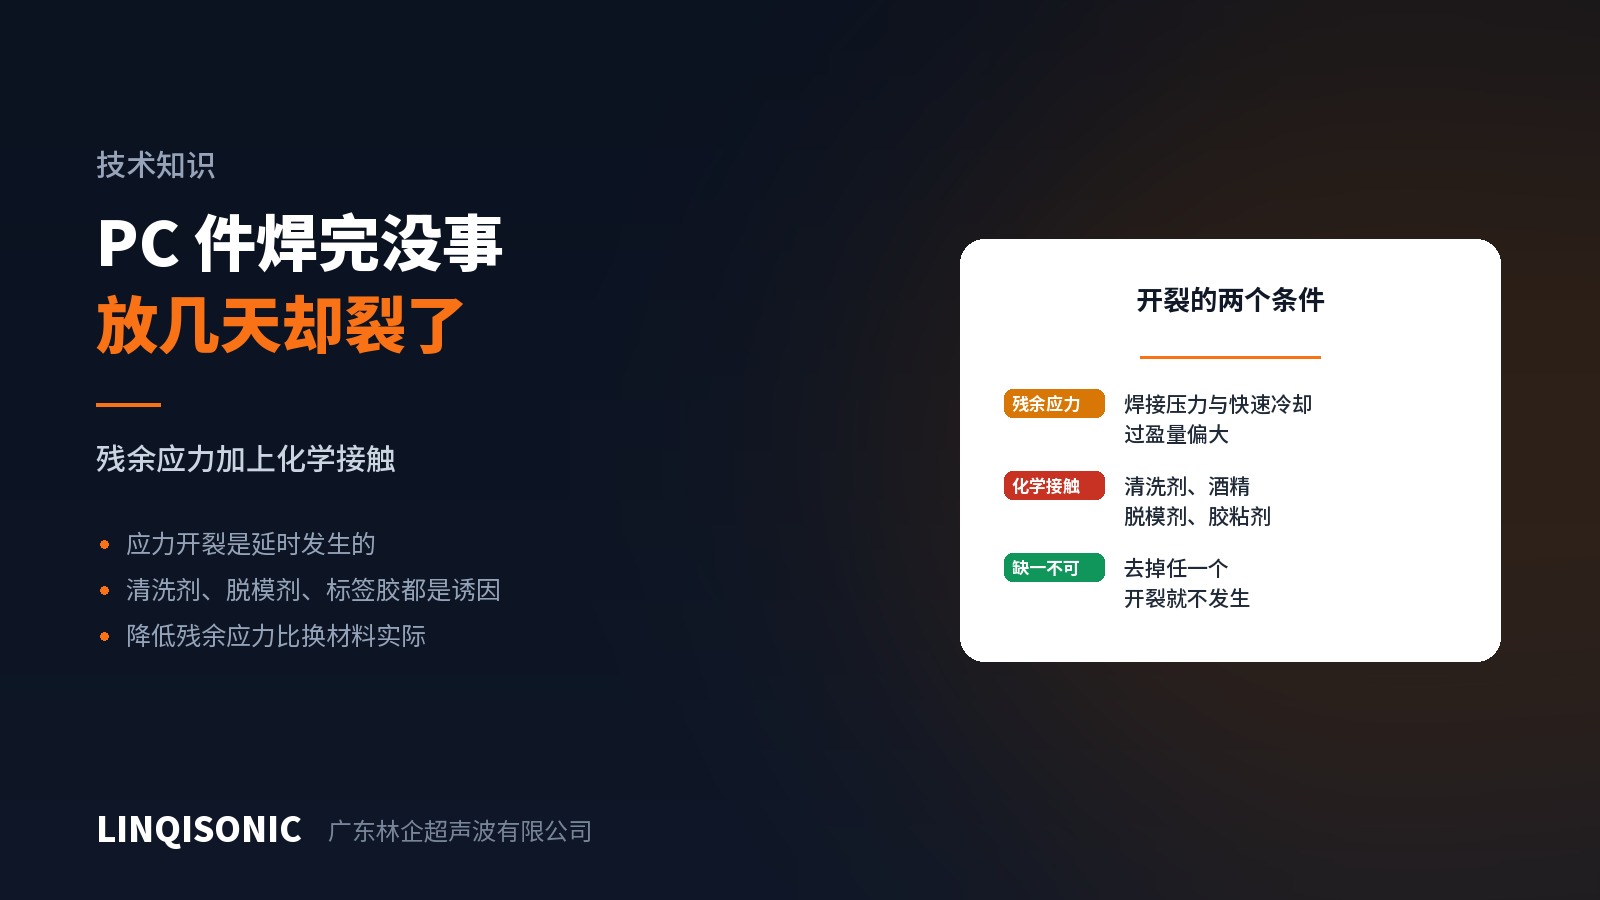
PC 的环境应力开裂需要残余应力和化学接触两个条件同时成立,所以它总是延时发生:下线检验合格,几天后开裂。本文说明成因链条和现场可以下手的几个环节。
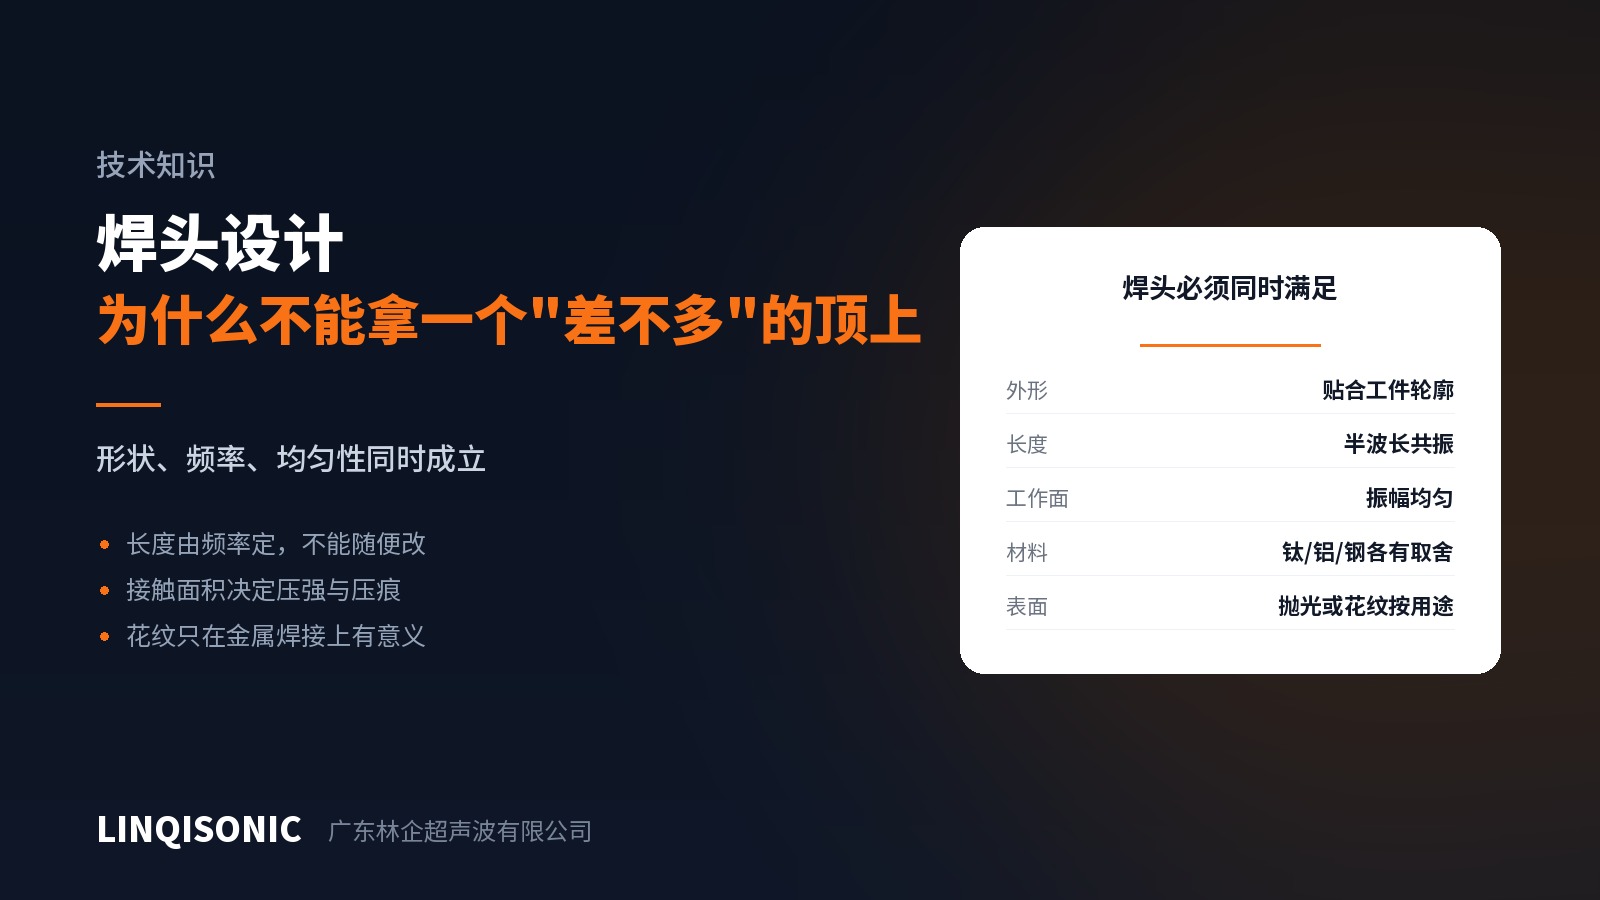
焊头要同时满足外形贴合工件、在工作频率上共振、工作面振幅均匀三件事,三者互相制约。本文说明焊头设计涉及的取舍,包括长度与频率的关系、材料选择、以及花纹与抛光的适用场合。