
多层箔材超声波焊接:几十层怎么一次焊透
锂电池极耳、超级电容引出、变压器箔绕组——这些场景要把几十层薄箔一次焊在一起,而且要求每一层都结合、电阻低、抗拉住。
这是金属超声波焊接里最考验工艺的一类。
难点一:能量从上往下衰减
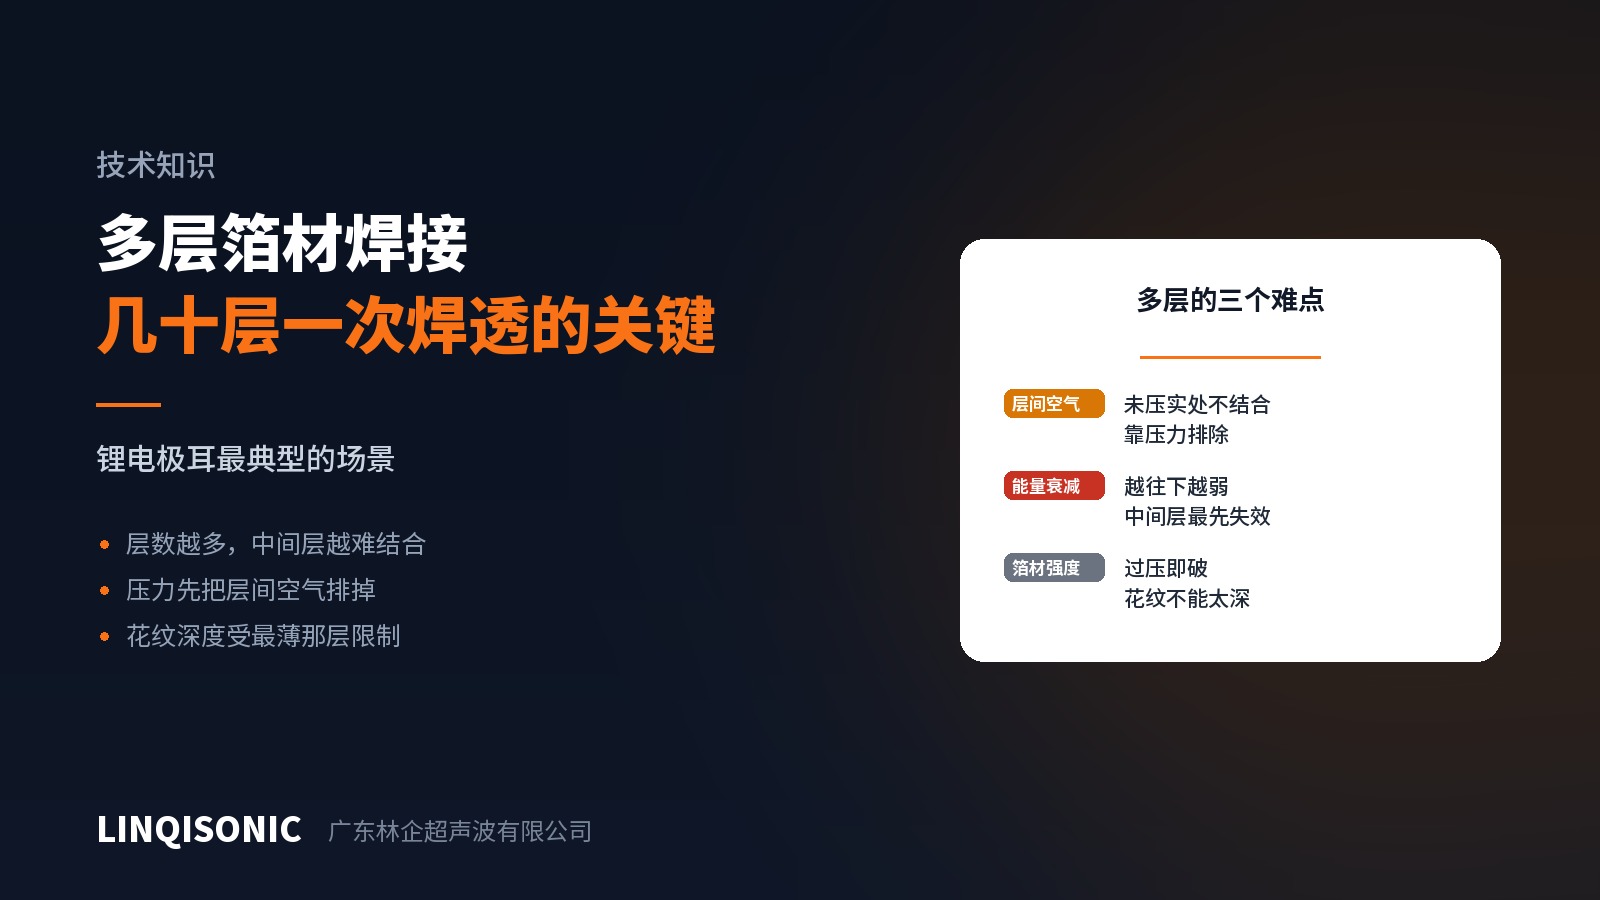
剪切振动从焊头传入最上层,逐层往下传。每经过一个界面都有损耗,所以越靠近焊头的层结合越好,越往下越弱。
实际的失效位置往往不是最底层,而是中间偏下的某几层——那里既没有焊头的直接驱动,又没有下模的直接约束。
剖开一个失效件看,典型的样子是:上面几层焊得很实,下面几层也还行(下模按住了),中间几层松散。这个特征一看就知道是层数超出了当前参数的能力。
难点二:层间空气
几十层箔叠在一起,层与层之间不可能完全贴合。没有贴合的地方,剪切位移传不下去,也就不结合。
所以压力在多层焊接里的作用比单层重要得多——它首先要做的不是压紧界面,而是把层间的空气和间隙排掉,让叠层变成一个整体。
实务上这意味着:多层焊接的压力普遍要比同材料单层高,而且触发方式很关键——要等压力真正建立、叠层压实之后再启动超声,用力触发比位置触发更可靠。
难点三:箔材本身很弱
薄箔的抗拉能力有限,花纹压得深一点就破。而多层焊接又需要足够的抓持力。这两个要求互相矛盾。
结果是花纹深度受最薄那一层限制,不能按总厚度来选。这也是为什么多层焊接的模具需要专门设计,而不能拿单层的模具凑合。
处理方向
压力优先。先把压力调到能可靠压实叠层的水平,再谈其他参数。压力不足时,调什么都没用。
用力触发。确保叠层压实之后才开始输入能量。
振幅偏高。补偿逐层衰减,让下层也能拿到足够的剪切位移。
分次焊接。层数实在多的时候,考虑先把一部分层焊成一组,再把几组焊到一起。这样每次的层数都在可控范围内。
叠层预压。在焊接之前先用一道压紧工序把叠层压实,减少空气。
控制来料。箔材的平整度、有无褶皱、边缘是否对齐,直接决定层间贴合。来料乱,工艺补不回来。
怎么验证
剖切看每一层。这是唯一能确认中间层结合状态的办法,外观和拉力都看不出中间层的问题。
拉力测试要拉对方向。剥离和剪切的受力方式不同,按实际工况选。
测电阻。层间结合不良首先反映在接触电阻上,这是一个比拉力更敏感的指标,而且可以做全检。
频率
多层箔材焊接的常用频率是 20kHz,需要更大能量传递能力和更大焊接面积时它有优势。小面积、层数少的场合可以用 30 或 40kHz。
各机型的功率、压力控制与触发方式配置见超声波焊接机产品中心。有多层焊接需求,把材料、单层厚度、层数和焊接面积发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。