
金属焊接的模具花纹:咬得住才焊得上
金属超声波焊接和塑料焊接的原理完全不同。塑料靠界面摩擦生热熔融;金属不熔化,靠横向的剪切位移把接触面上的氧化层和污染物碾碎、挤开,让两侧新鲜的金属原子直接接触,形成固相结合。
整个过程的前提是:剪切位移必须真的传到工件上。
花纹在干什么
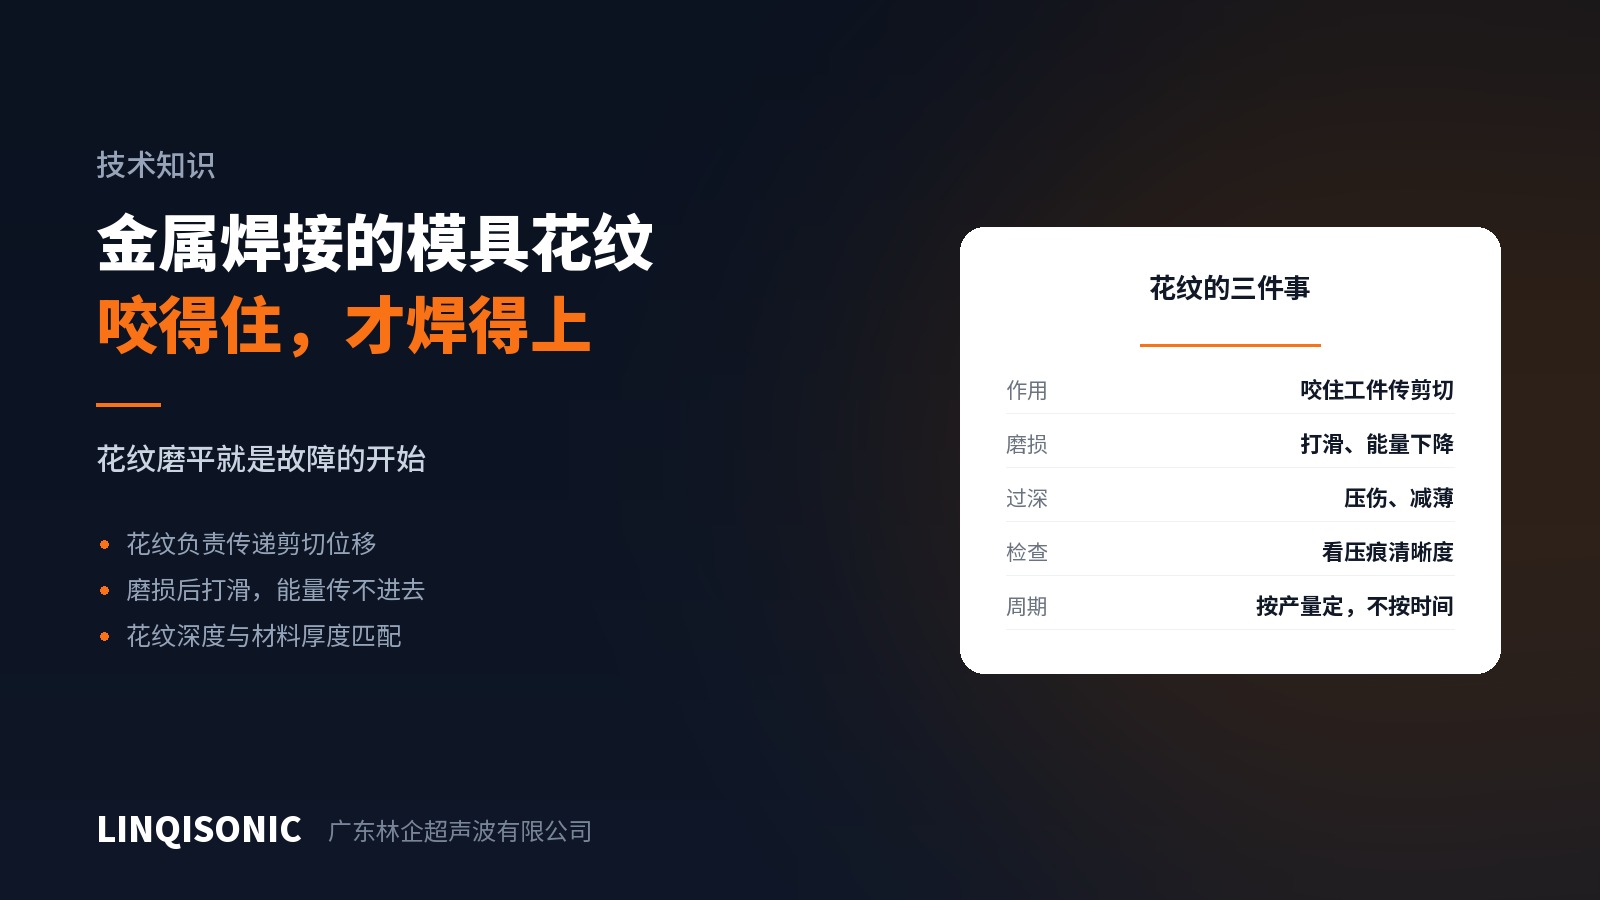
焊头工作面和下模(砧座)表面上都有滚花或齿纹。它们的作用是咬住工件,让焊头的横向运动带着上层工件一起动,而下模把下层工件按住不动。上下两层之间产生相对滑移,结合就在这个滑移界面上发生。
如果花纹咬不住,焊头就在工件表面上打滑——能量全消耗在焊头与工件之间,而不是在两层工件之间。表现是:焊不牢、工件表面发亮磨损、焊头发热。
花纹磨损是最常见的故障源
金属焊接的花纹一直在承受高频剪切和压力,磨损是必然的。磨损之后:
抓持力下降——开始打滑,焊接强度逐渐下降。
下降是渐进的——这才是麻烦的地方。不是某天突然焊不上,而是强度一点点变差,等到抽检发现的时候,中间可能已经流了不少件。
判断方法:看工件上的压痕。压痕清晰、纹路分明说明花纹还好;压痕模糊、发平、局部没有纹路,就该换或者修了。这是最简单可靠的日常判断。
更换周期按产量定,不按时间定。同一副模具,一天做两百件和做两千件,寿命完全不是一回事。
花纹深度的取舍
花纹不是越深越好。
太浅——咬不住,打滑。
太深——在工件上压出过深的痕,薄箔材可能被压破,导体截面被压薄影响导电和强度。
花纹深度要和工件厚度匹配。焊薄箔和焊铜排用的绝不是同一副模具,这一点不能将就。
上下模的分工
焊头负责带动上层工件运动,花纹要能传递剪切力。
下模负责按住下层工件不动。下模的花纹如果抓持不足,下层跟着一起动,两层之间就没有相对滑移,也就焊不上。
调试时如果发现焊不牢,两边都要查,不能只盯着焊头。
日常该做的
每班看压痕。抽一件看纹路清晰度,比什么仪器都直接。
定期清理。花纹的沟槽里会积金属屑和氧化物,积满了等于花纹变浅。用软刷和适当的清洁剂清理,不要用硬物刮伤纹面。
备一副模具。花纹磨损是渐进的,等到必须停机换的时候现做来不及。
记录产量。把每副模具的累计焊接次数记下来,比凭印象靠谱。
频率
金属超声波焊接常用 20、30、35、40kHz。大截面导体、铜排一般在 20kHz,细线束和小面积点焊往高频走,工件越小越薄,频率越高越合适。
各机型的频率、模具规格与花纹选型,见超声波焊接机产品中心。有金属焊接件要评估,把材料、厚度和截面积发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。