
PMMA 焊接:好焊,但一碰就有痕
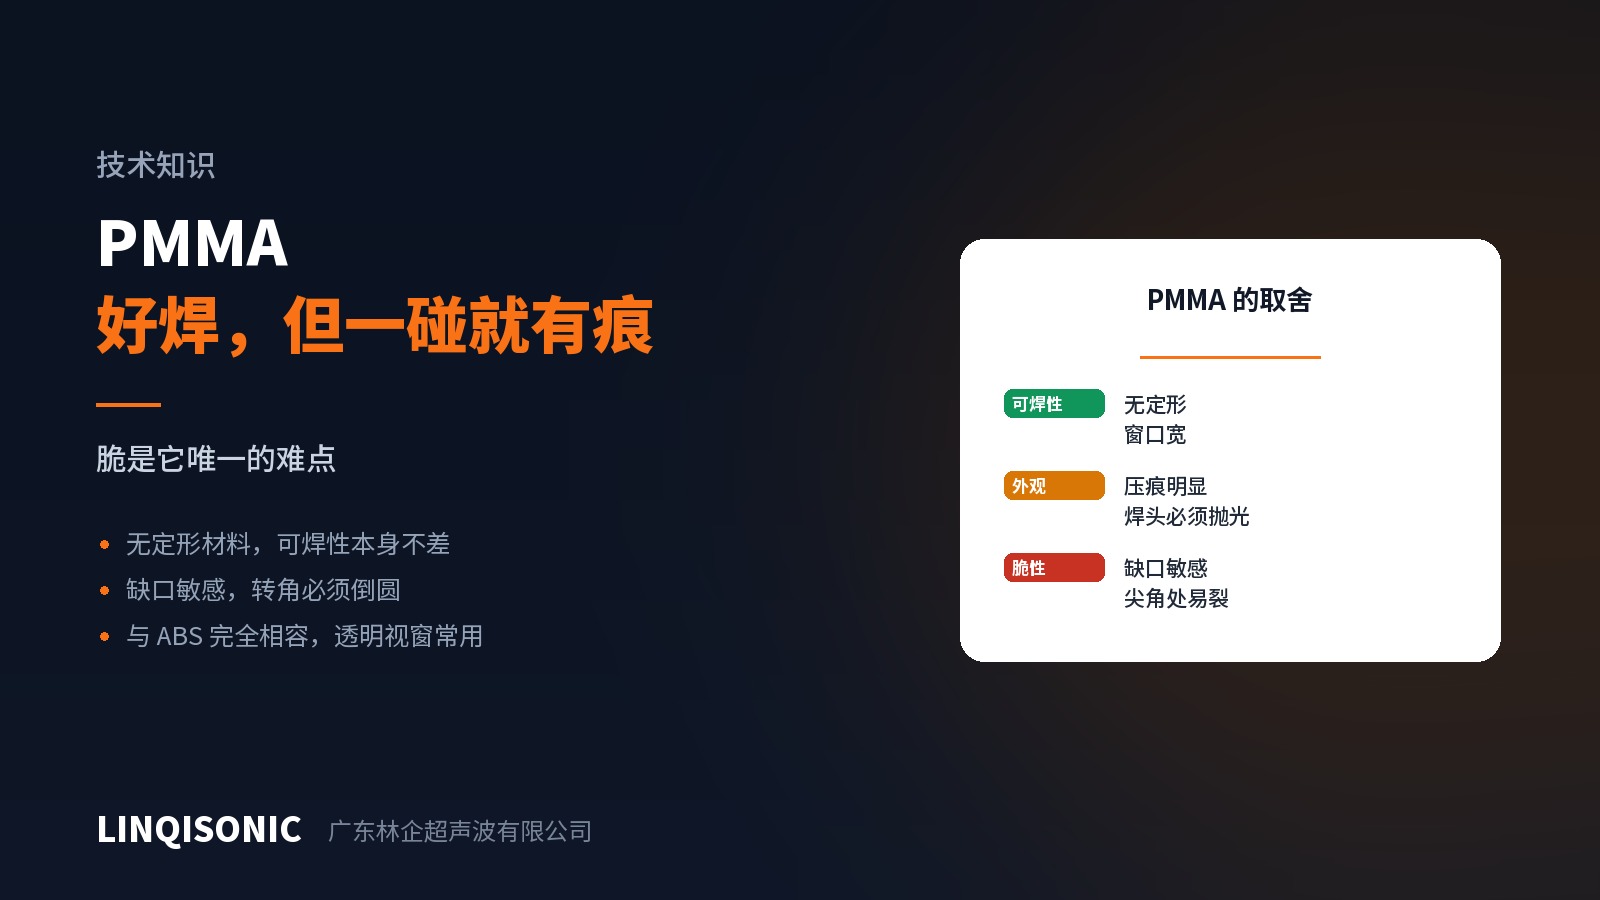
PMMA(亚克力)在超声波焊接里算好焊的:无定形材料,没有明确熔点,软化区间宽,参数窗口比 POM、尼龙这些半结晶材料宽得多。
难点不在焊,在于它脆,而且透明。
脆性带来的问题
PMMA 的缺口敏感性在常见工程塑料里属于高的。任何应力集中点都可能成为裂纹起点:
接头的尖角——能量导向器的根部、剪切接头的转角,都要倒圆角。这一条在 PMMA 上不是可选项。
焊头压痕的边缘——压痕边缘本身就是缺口,深压痕在 PMMA 上很容易发展成裂纹。
夹具的接触点——硬碰硬的定位点会压出局部应力,考虑在夹具上加软性衬垫。
过盈量过大——剪切接头的过盈量在 PMMA 上要取偏小值,靠得住的密封不需要靠大过盈。
透明带来的问题
PMMA 多数用在需要透明的地方——面板、镜片、导光件、视窗。这意味着:
焊头工作面必须抛光。任何纹理都会印上去。
焊缝位置要提前规划。能藏就藏,藏不住就要在图纸阶段接受它会被看到,把焊缝做得规整一些。
溢料必须有槽。透明件上的溢料格外难看,指望"调参数调到不溢料"通常不现实。
白化要单独判断。PMMA 上的白化多数是应力性的,降能量没用,要降压力和过盈量。
参数方向
压力偏低——这是 PMMA 最重要的一条。压力过大同时带来压痕、应力白化和开裂三种风险。
振幅中等。无定形材料对振幅不挑,不需要像 POM 那样往高走。
下压速度要慢。接触瞬间的冲击是 PMMA 开裂的常见诱因。
保压要够。让熔体在压力下缓慢凝固,减少内应力,也减少后期慢慢显现的白化。
相容性
PMMA 与 ABS 完全相容,这个组合在需要透明视窗的产品上很常用——透明的 PMMA 面板焊在 ABS 壳体上,一次焊接完成。
PMMA 与 PC 的相容性有限,虽然两者都是无定形、都透明,但不是随便就能焊在一起。要焊之前先做试验确认。
还有一件事
PMMA 和 PC 常常被混着叫"亚克力"或者"有机玻璃",但它们是完全不同的材料,焊接行为差别很大:PC 韧、耐冲击、怕应力开裂;PMMA 脆、硬、表面硬度高。调机之前先确认到底是哪一种,这个错误比想象中常见。
相容性完整对照见官网 技术下载 页面的技术手册。压力与下压速度控制能力见超声波焊接机产品中心。有 PMMA 件要评估,把零件图和外观要求发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。