
POM 超声波焊接:滑、硬、熔程窄
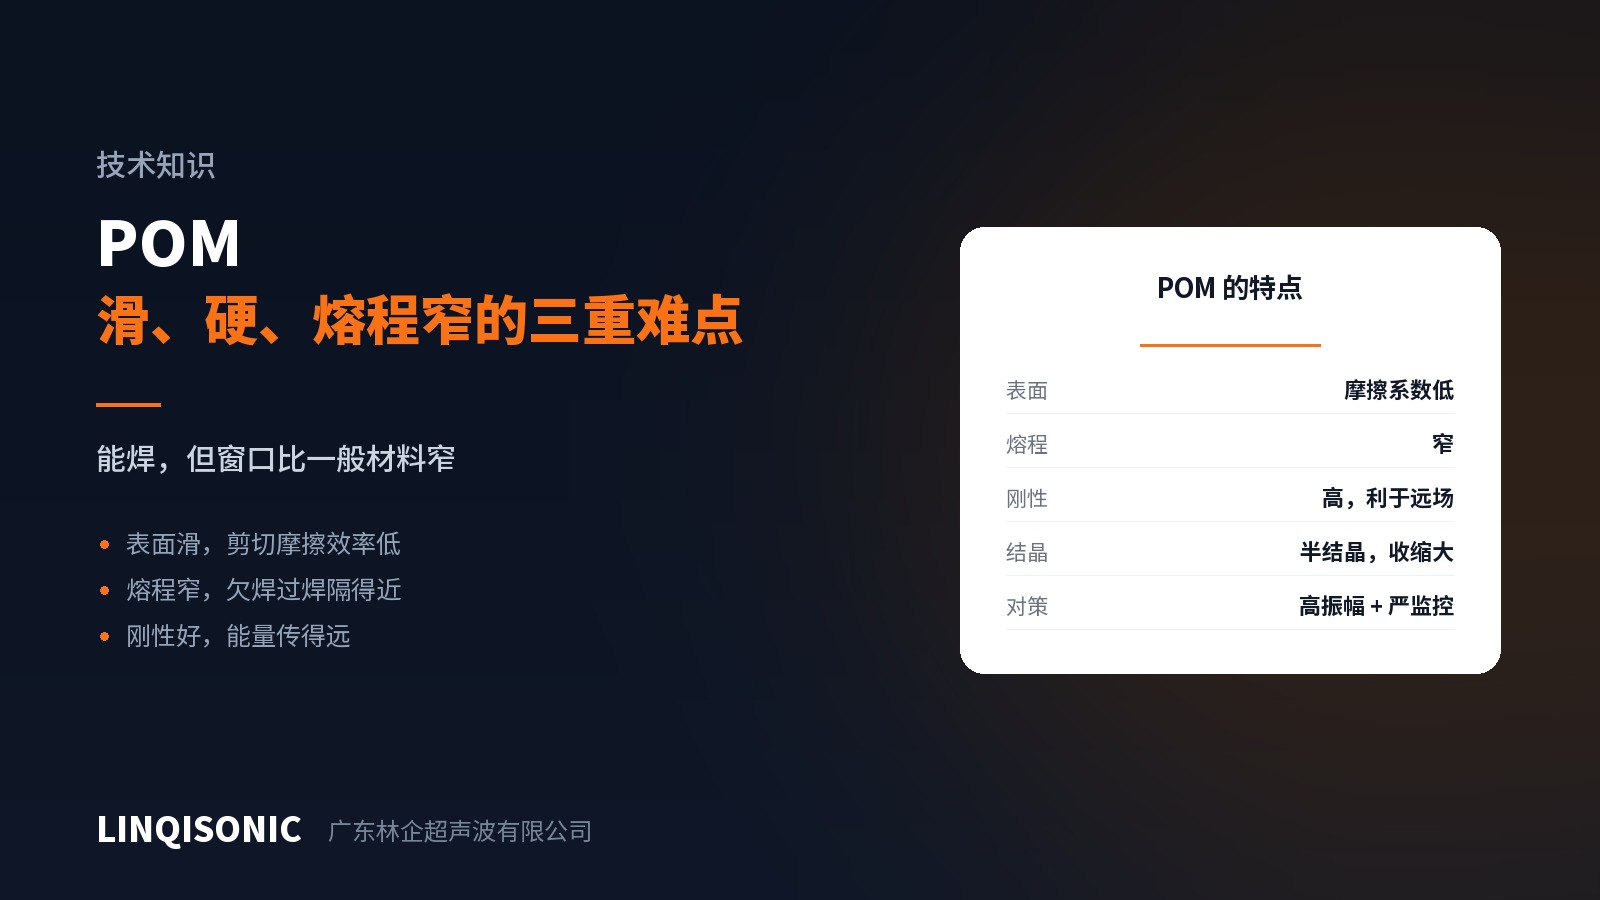
POM(聚甲醛)能焊,但它有三个特点让参数窗口比一般材料窄。知道是哪三个,调机就有方向。
一、表面滑
POM 的自润滑性是它的卖点——齿轮、滑块用它就是图这个。但对超声波焊接来说,低摩擦系数意味着界面摩擦生热的效率低。
启动阶段需要靠界面摩擦把温度带起来,POM 在这一步比 ABS 之类的材料慢。对策是提高振幅,用更大的相对位移补偿低摩擦。
二、熔程窄
POM 是高度结晶的材料,从固态到熔融的温度区间很窄。这意味着欠焊和过焊之间的余量小——能量少一点没熔,多一点就分解。
POM 分解会释放刺激性气体,这一点在现场很明显:闻到刺鼻气味就是能量过量了,必须马上退回来。同时要保证工位排风。
对策是把能量控严:用能量模式或深度模式,不要用时间模式。时间模式对来料波动没有补偿能力,而 POM 的窗口经不起波动。
三、刚性好,能量传得远
这一条是优点。POM 刚性高、声学传导好,远场焊接比多数材料容易,焊头可以压在离焊缝较远的位置。
但同时也意味着振动会传到零件的其他部位。如果零件上有薄的悬臂或者精密结构,要注意共振损伤。
接头怎么设计
能量导向器要够。因为启动慢,导向器需要提供足够集中的初始接触。导向器偏矮时 POM 特别容易虚焊。
优先考虑剪切接头。POM 收缩率大,剪切接头对尺寸波动的适应性比对接好,密封件尤其推荐。而且剪切接头的熔体一直被约束在配合面之间,不接触空气,减少了氧化分解的机会。
留排溢槽。POM 熔体流动性好,溢料明显,靠槽把它引到看不见的地方。
参数方向
振幅偏高——补偿低摩擦启动慢。
压力中等偏低——压力过大会把还没熔透的界面直接挤开。
时间尽量短——窗口窄,长时间等于赌运气。
保压要够——POM 收缩大,保压不足会留下内部缩孔和残余应力。
模式用能量或深度——这一条对 POM 比对多数材料更重要。
关于异种材料
POM 基本上只能和 POM 焊。它与其他常见工程塑料都不相容,超声波焊接接不上。产品结构上如果需要 POM 与别的材料结合,要用机械连接或者胶接。
完整的相容性对照见《工程塑料超声波可焊性手册》,可在官网 技术下载 页面获取。振幅范围与模式配置见超声波焊接机产品中心。有 POM 件要评估,把零件图和牌号发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。