Следите за новостями Линьци Ультрасоник, отраслевыми тенденциями и техническими обзорами
91 articles
Ультразвуковая запрессовка локально расплавляет стенку отверстия, смола затекает в насечку и механически запирает вставку. Четыре элемента, определяющие усилие вырыва и стойкость к моменту.
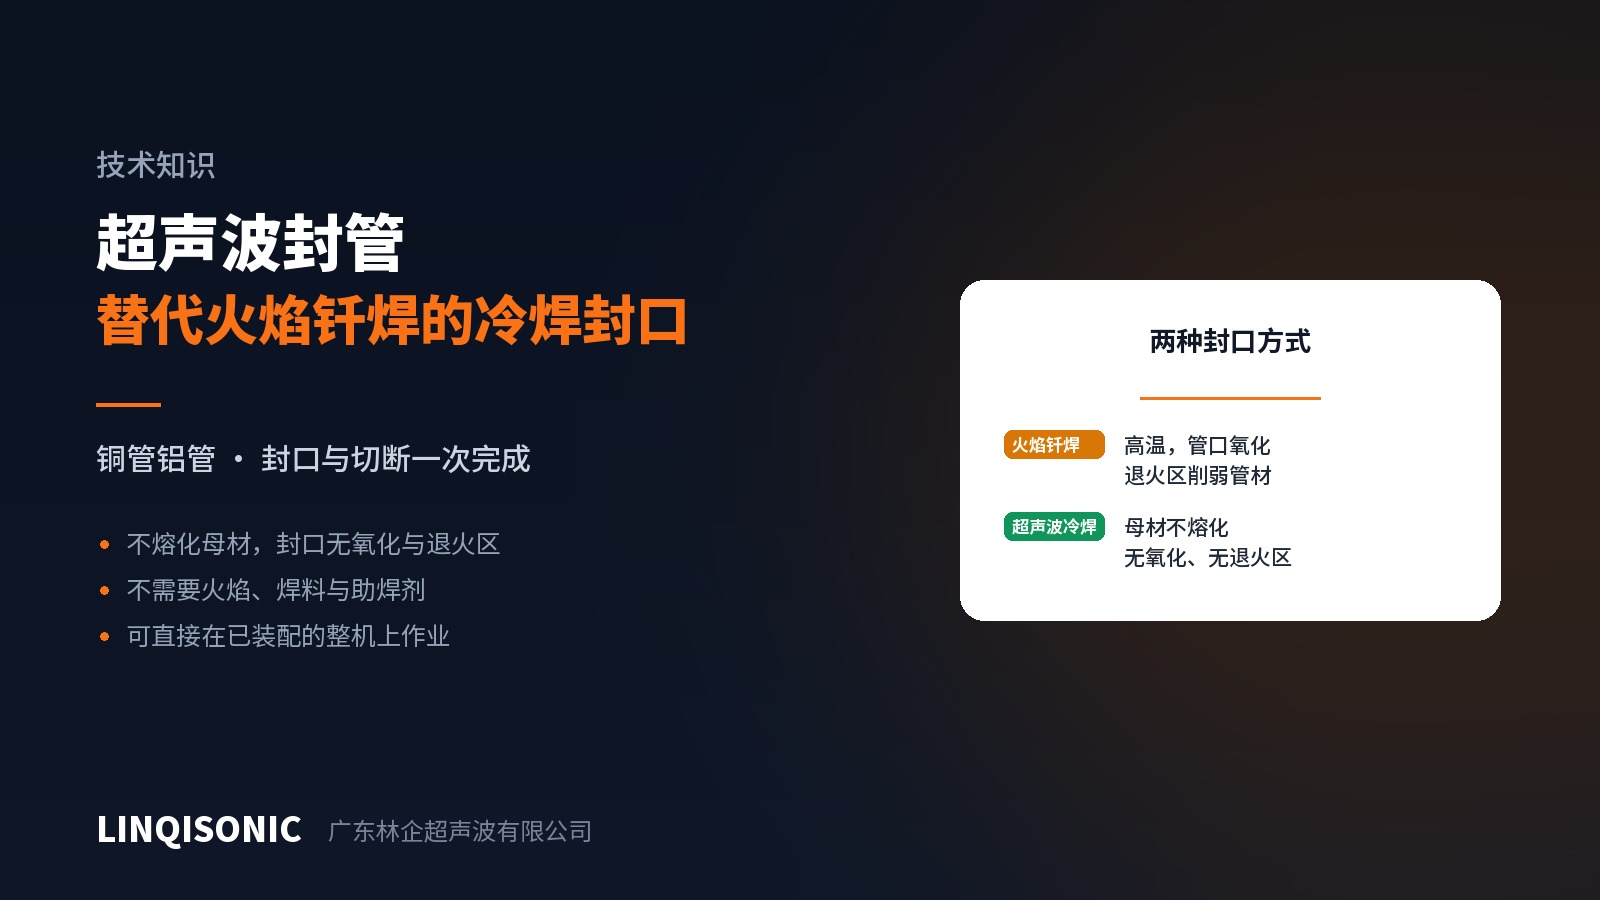
Ультразвуковая запайка трубок — холодная сварка в твёрдой фазе: колебания соединяют две стенки трубки напрямую, герметизируя и отрезая за одно действие, без огня, припоя и флюса.
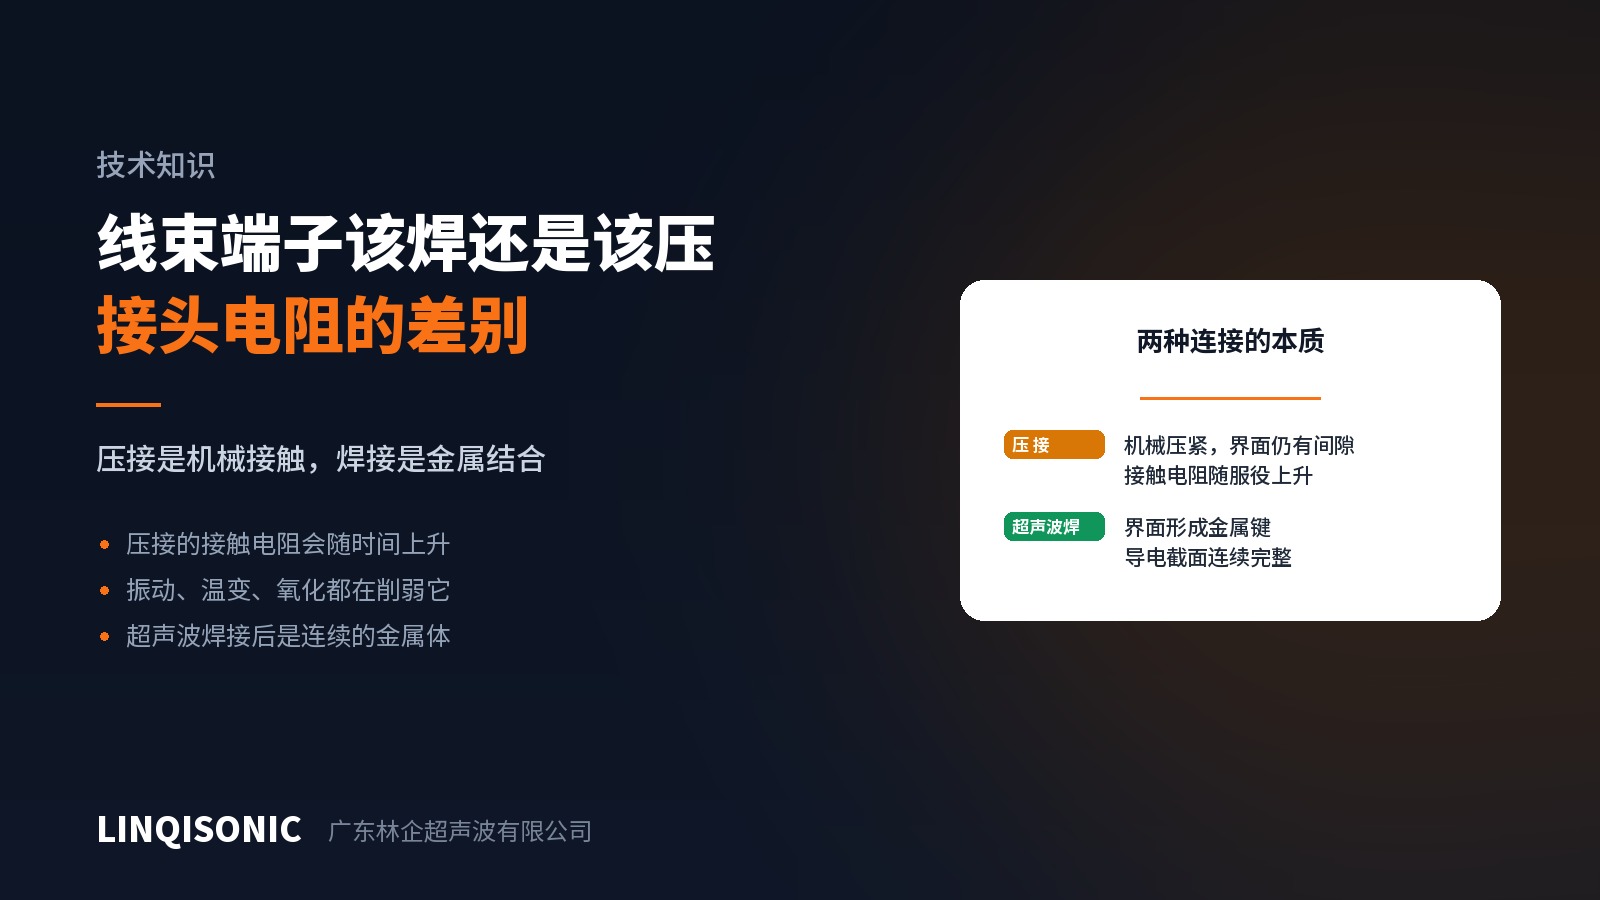
Обжим сжимает металл механически, и на границе остаются микроскопические зазоры; ультразвуковая сварка образует непрерывное металлическое соединение. Что это меняет и когда это важно.
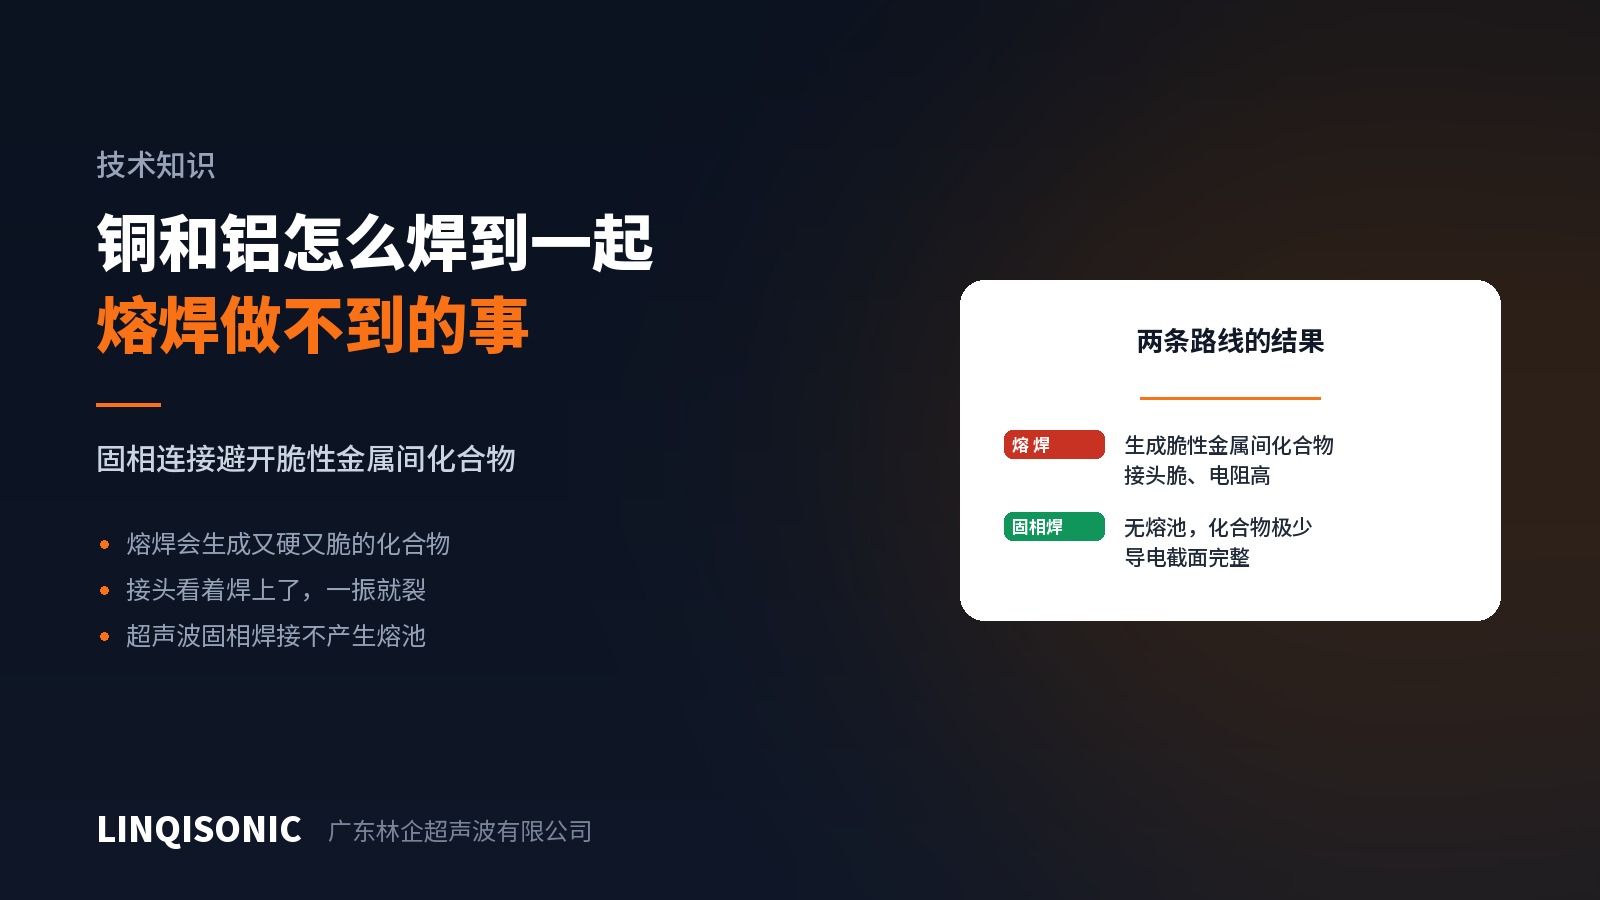
Расплавьте медь и алюминий вместе — при остывании образуются хрупкие интерметаллиды. Ультразвуковая сварка идёт в твёрдой фазе, обходится без сварочной ванны и сводит их к минимуму.
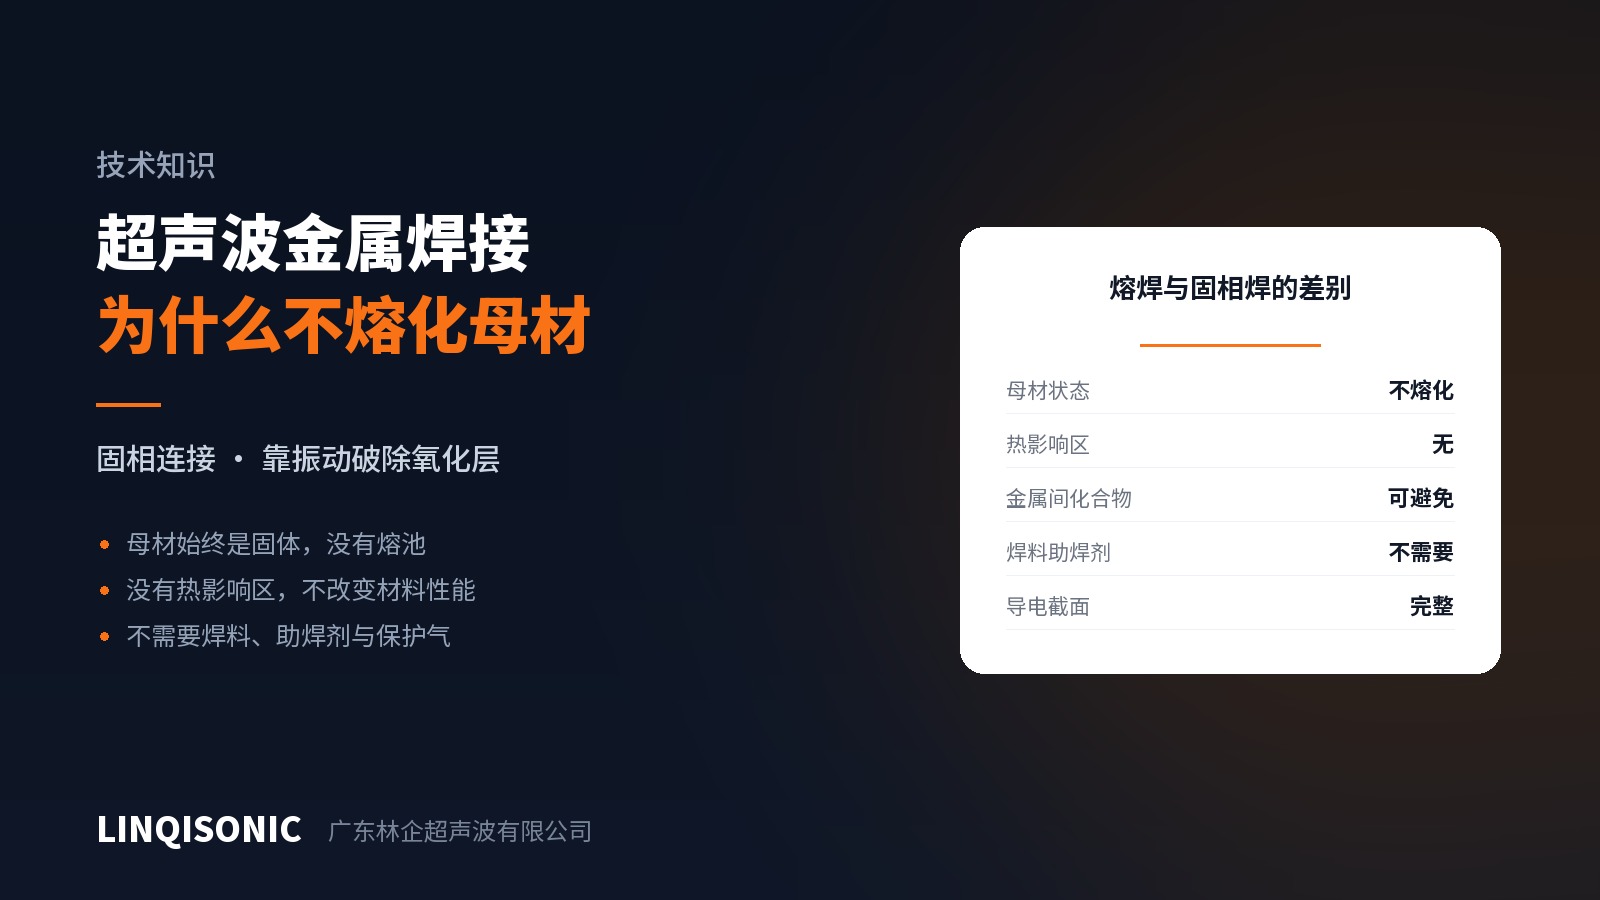
Ультразвуковая сварка металлов — процесс в твёрдой фазе: колебания и статическое усилие разрушают поверхностный оксид, чистый металл соединяется напрямую, а основной металл не плавится.
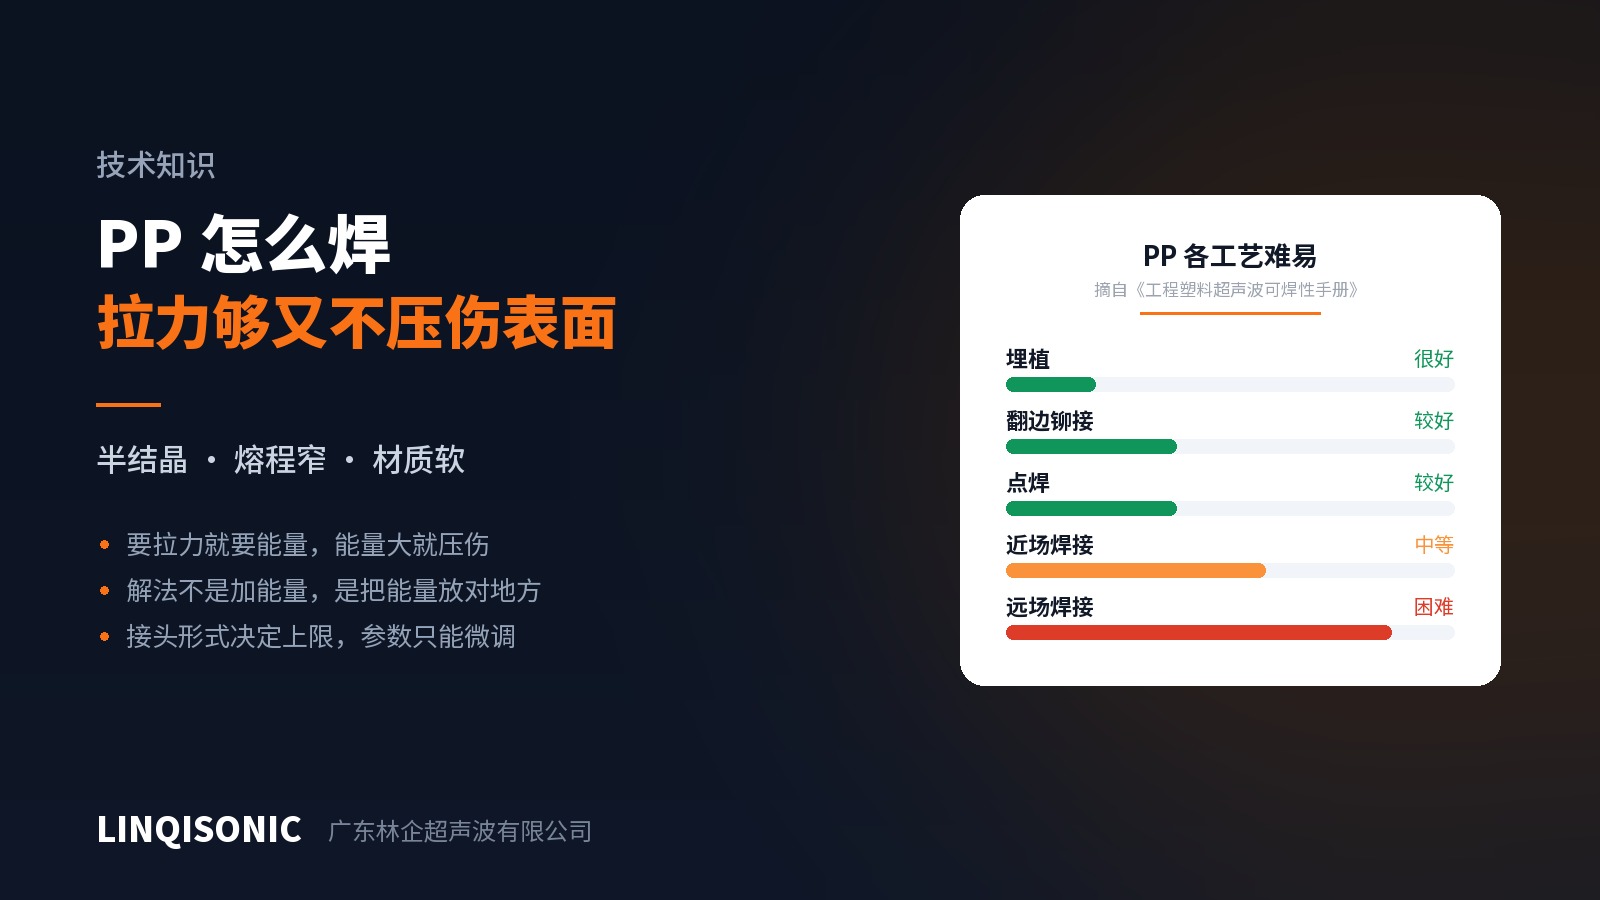
Полипропилен полукристалличен, имеет узкий интервал плавления и мягкую поверхность, поэтому прочность и внешний вид тянут в разные стороны. Решение — не больше энергии, а энергия, оставленная на стыке.
Свариваемость двух разнородных пластмасс ультразвуком определяется двумя условиями: перекрытием интервалов плавления и смешиваемостью на молекулярном уровне. ABS и полиамид как разбор.
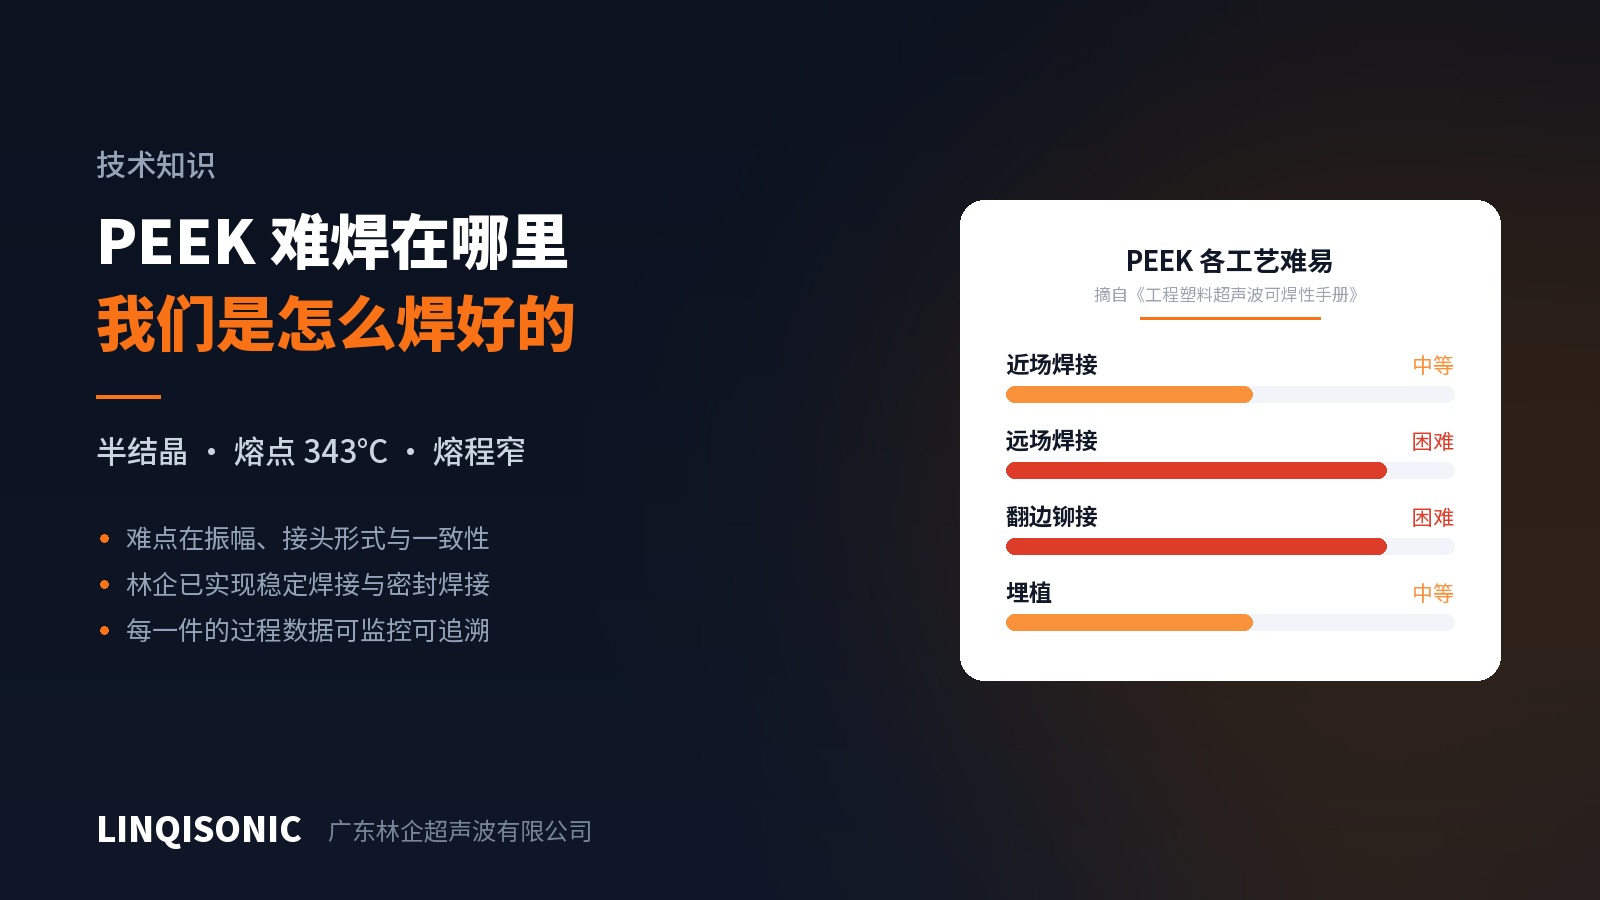
PEEK полукристалличен, плавится при 343 °C и имеет узкое технологическое окно. В чём именно трудность и какие три условия делают надёжную сварку и герметизацию достижимыми.
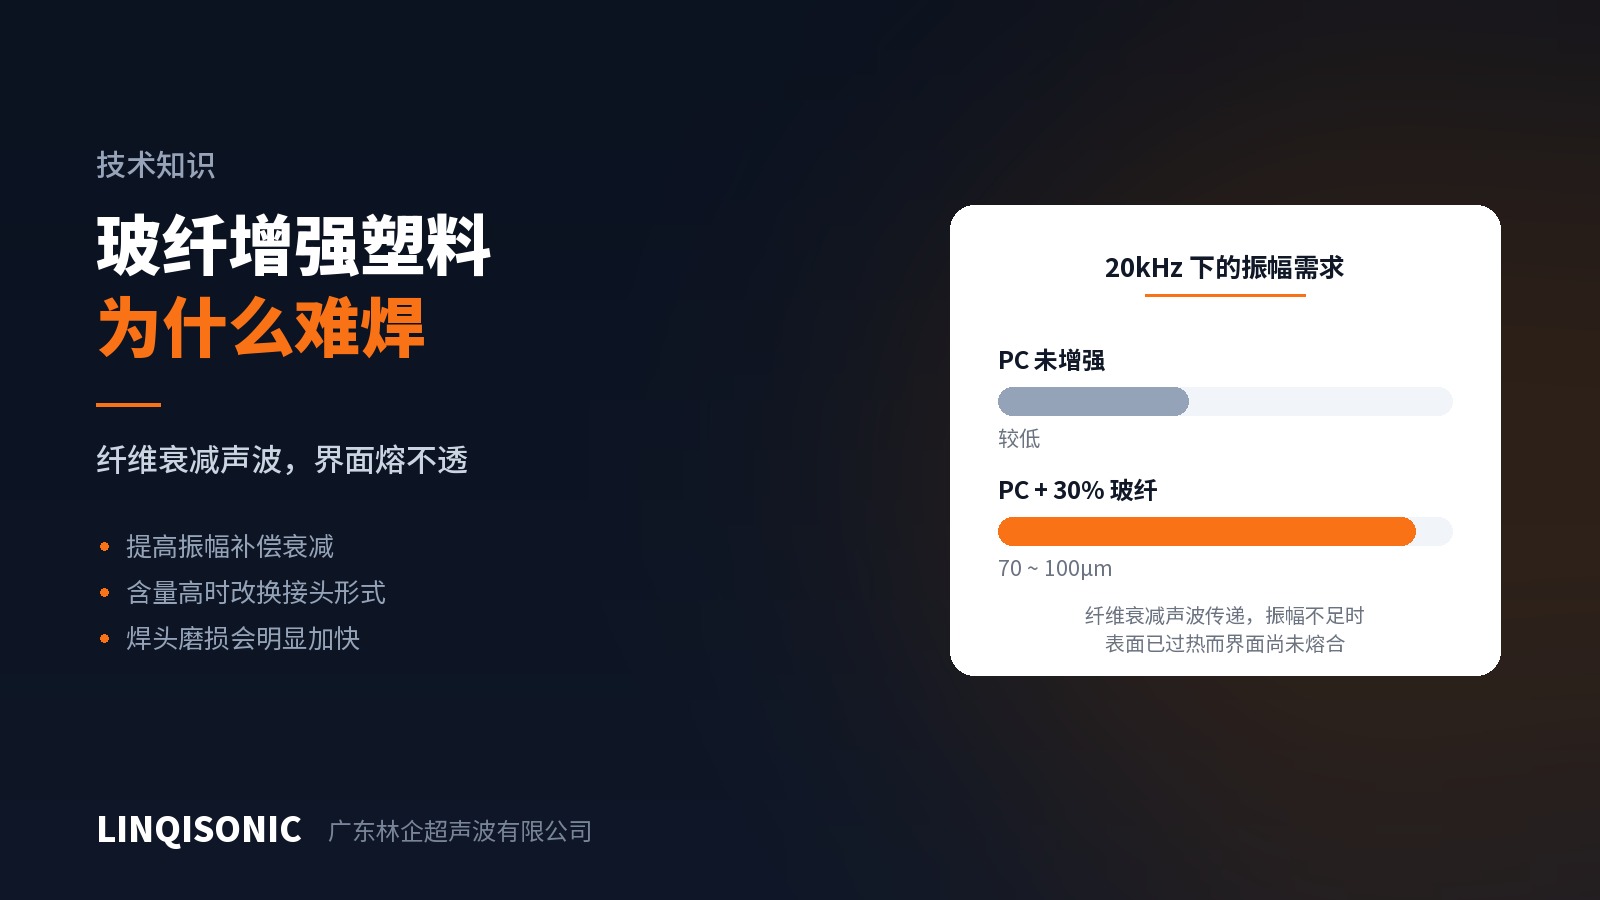
Стекловолокно гасит акустическую волну и уменьшает долю расплавляемой смолы, поэтому поверхность подгорает раньше, чем сплавится стык. Правильный порядок действий.