
Ультразвуковая сварка PEEK: трудности и способы их обойти
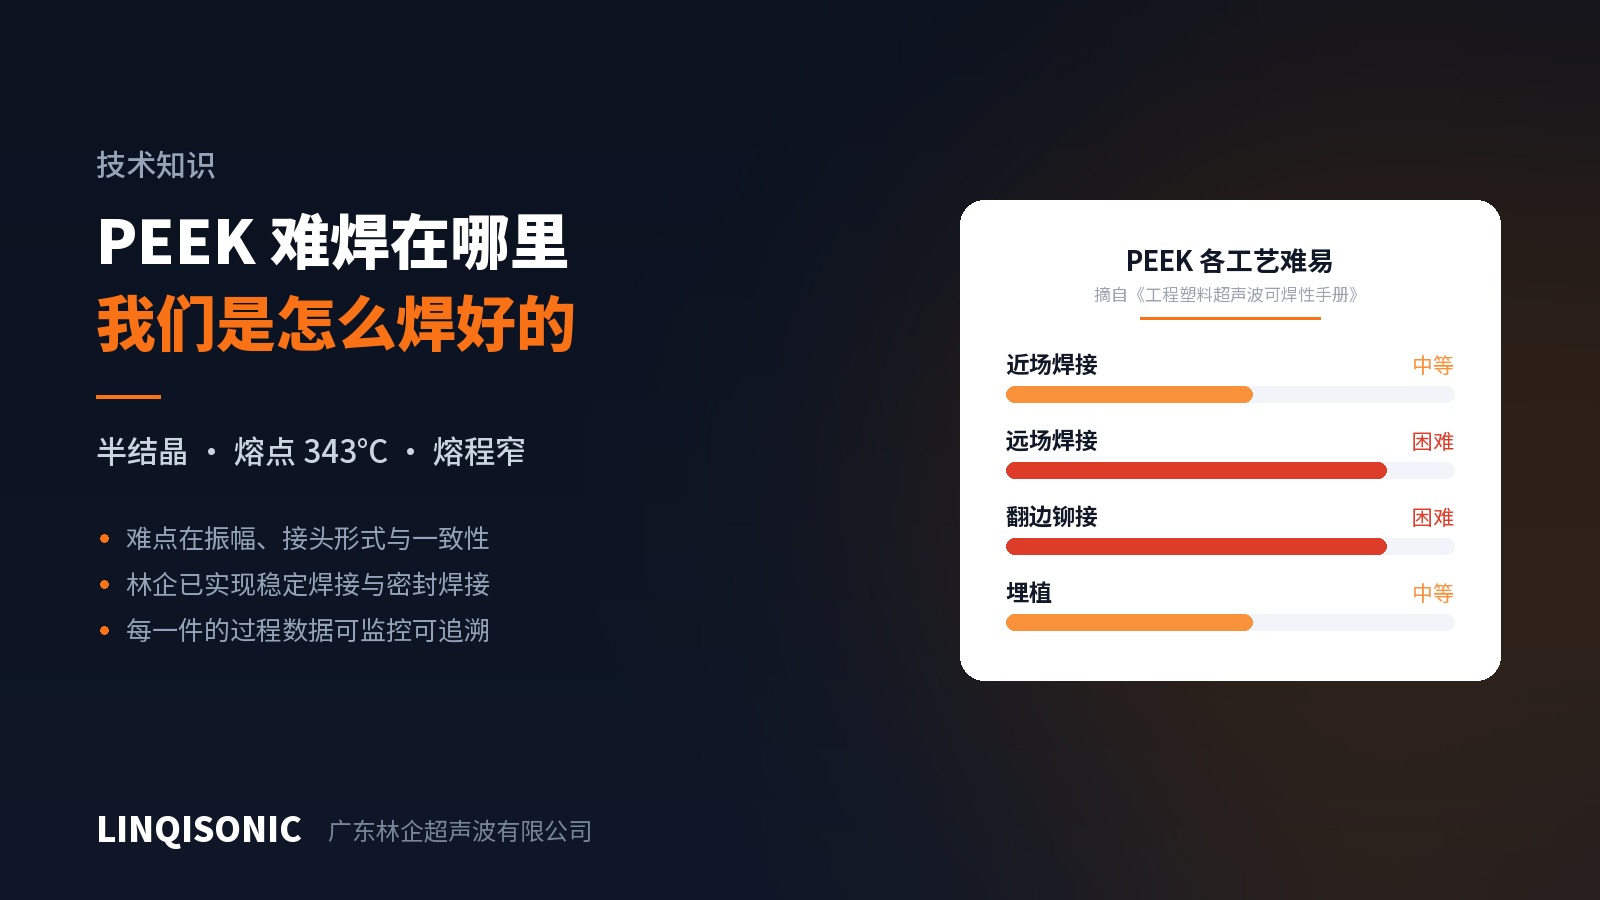
PEEK (полиэфирэфиркетон) всё чаще применяется в авиакосмической технике, медицине и оборудовании для производства полупроводников, и отсюда возникает вопрос, можно ли соединять его ультразвуковой сваркой.
Можно, и мы это уже делаем. Но стоит ясно понимать, в чём именно состоит трудность. В нашем справочнике по свариваемости конструкционных пластмасс PEEK оценён невысоко: средне для сварки в ближнем поле, трудно для сварки в дальнем поле, трудно для расклёпывания, средне для запрессовки вставок. Эта оценка — не перестраховка, она вытекает из самого материала.
В чём состоит трудность
Материал полукристаллический, с высокой температурой плавления и узким интервалом плавления.
Температура стеклования PEEK составляет примерно 143 °C, плавление наступает около 343 °C. У полукристаллических материалов нет широкой области размягчения, свойственной аморфным смолам: ниже температуры плавления материал остаётся твёрдым, выше — быстро течёт, а рабочее окно между этими состояниями узкое. Поэтому энергию нужно подводить и быстро, и точно. Слишком медленно — тепло рассеется в объём детали раньше, чем расплавится стык; слишком быстро — смола у стыка перегреется и деструктирует.
На само расплавление требуется больше энергии.
Полукристаллическая структура поглощает дополнительное тепло на разрушение кристаллического порядка. При одинаковой геометрии стыка PEEK требует заметно более высокой плотности энергии, чем аморфные смолы вроде ABS или поликарбоната, и соответственно большей амплитуды.
Сварка в дальнем поле особенно трудна.
При сварке в дальнем поле сонотрод касается детали на некотором удалении от стыка, поэтому колебания должны пройти через тело детали. Упорядоченная молекулярная структура полукристаллических смол гасит акустическую волну сильнее, и до стыка нередко доходит недостаточно энергии. Именно поэтому PEEK отнесён к трудным в дальнем поле — не невозможно, но с плохой воспроизводимостью и узким окном.
Армирование волокном добавляет сложности
Авиакосмические детали обычно изготавливают из PEEK, армированного углеродным или стеклянным волокном, и волокно работает против процесса сразу с двух сторон: оно гасит акустическую волну и уменьшает количество смолы, доступной для сплавления на стыке.
Это тот же механизм, который разобран в нашей предыдущей статье о стеклонаполненных пластмассах, но здесь он накладывается на изначально трудносвариваемую основу. Особого внимания заслуживает PEEK с углеродным наполнителем: углеродное волокно твёрже стеклянного и более агрессивно к рабочей поверхности сонотрода.
Что можно сделать
1. Проектировать под ближнее поле. Чем ближе к стыку сонотрод касается детали, тем лучше. Место, куда может встать сонотрод, следует планировать на стадии проектирования, а не искать обходные пути после того, как геометрия зафиксирована. Разрыв между ближним и дальним полем у PEEK намного больше, чем у аморфных смол.
2. Считать амплитуду первой переменной. PEEK требует большей амплитуды, чем распространённые конструкционные пластмассы. Когда амплитуды не хватает, увеличение времени сварки лишь распространяет тепло в объём детали, оставляя стык несплавленным — та же ловушка, что описана в статье о стекловолокне, и здесь она выражена сильнее.
3. Предпочитать сдвиговое соединение. Для полукристаллических материалов сдвиговое соединение, где тепло возникает от длительного трения по натягу, обычно устойчивее, чем энергетический направитель, работающий на мгновенном расплавлении вершины. Особенно это верно при высоком содержании волокна.
4. Делать оснастку жёсткой. Узкое энергетическое окно требует высокой воспроизводимости. Если деталь может смещаться в приспособлении, путь энергии от детали к детали различается, и результат уходит в сторону.
5. Относиться к сонотроду как к расходному элементу. Армированный волокном PEEK истирает рабочую поверхность сонотрода; осматривайте её по графику и учитывайте в плане запасных частей.
Трудно, но выполнимо
Всё сказанное описывает трудность, а не невозможность. Мы надёжно свариваем детали из PEEK в серийном производстве, в том числе там, где предъявляются требования к герметичности.
Если сопоставить с перечисленными трудностями, это обеспечивают три вещи.
Первое: достаточная амплитуда, подведённая точно. PEEK требует большей амплитуды, чем обычные конструкционные пластмассы, и диапазон и разрешение амплитуды у машины определяют, есть ли запас вообще. Там, где амплитуды не хватает, никакая настройка времени или усилия положение не спасёт — как сказано выше.
Второе: правильный тип стыка, выбранный на стадии проектирования. На полукристаллических материалах сдвиговое соединение устойчивее энергетического направителя, а возможность подвести сонотрод близко к стыку — ближнее поле против дальнего — на PEEK значит больше, чем на большинстве смол. Эта работа выполняется на чертеже, а не у машины, поэтому мы предпочитаем подключаться до изготовления пресс-формы.
Третье: стабильность обеспечивается контролем процесса, а не чутьём. Узкое энергетическое окно означает, что «эта деталь сварилась хорошо» и «все детали свариваются хорошо» — разные утверждения. Особенно это касается герметичных швов: слишком малая глубина сварки даёт течь, слишком большая — облой или трещины. Оборудование позволяет задать верхние и нижние пределы по времени, энергии, мощности, абсолютной глубине, относительной глубине и давлению с сигнализацией при отклонении, отображает кривую сварки в реальном времени и сохраняет запись процесса по каждой детали. Материалы с узким окном как раз и нуждаются в этом.
Иначе говоря, хорошая сварка PEEK — это не вопрос какого-то фирменного набора параметров. Это вопрос наличия запаса по амплитуде, правильной конструкции стыка и стабильности процесса — всех трёх сразу. Упустите любое из них, и это проявится в серии.
Об авиакосмических деталях — чтобы не было недопонимания
Сварить материал и квалифицировать авиакосмическую деталь — две разные задачи.
Процессы соединения для авиакосмических компонентов обычно проходят собственную квалификацию у OEM-производителя или поставщика первого уровня: испытания образцов-свидетелей, разрушающий контроль, подтверждение стабильности партии и требования аудита специальных процессов. Этот процесс ведёт заказчик. Поставщик оборудования даёт машины, которые воспроизводят результат стабильно, и полные записи о процессе, но не может провести квалификацию вместо заказчика.
Здесь мы обозначаем только то, что предоставляем сами. Со стороны оборудования могут быть заданы контрольные пределы по времени, энергии, мощности, абсолютной глубине, относительной глубине и давлению с сигнализацией при отклонении; кривая сварки отображается в реальном времени; параметры сохраняются и выгружаются, так что данные о процессе можно включить в собственную систему прослеживаемости заказчика.
Мы не выполняем неразрушающий контроль и не берём на себя квалификацию авиакосмических деталей. Эта работа остаётся за заказчиком.
Вывод
PEEK находится ближе к трудному краю диапазона, но эту трудность можно перекрыть технологическими знаниями и возможностями машины — при условии, что её признают, а не пытаются замазать опытом, полученным на более простых материалах.
Одно предостережение: к предложениям «универсальных параметров сварки PEEK» следует относиться с подозрением. Реальные значения зависят от геометрии детали, содержания волокна, типа стыка и состояния оснастки и устанавливаются пробной сваркой. Мы и сами делаем именно так: сначала пробы, затем фиксация параметров, затем закрепление их контролем процесса.
Справочник по свариваемости конструкционных пластмасс оценивает распространённые термопласты, включая PEEK, по пяти процессам и содержит таблицу совместимости разнородных материалов; справочник по выбору амплитуды описывает требования к амплитуде по группам материалов; руководство по энергетическим направителям и конструкции стыка даёт полную систему размеров для восьми типов стыка. Все они доступны на странице загрузок.
PEEK требует большего запаса по амплитуде и более строгого контроля процесса, чем распространённые конструкционные пластмассы; возможности моделей приведены на страницах раздела оборудование для ультразвуковой сварки.
Чтобы получить оценку по детали из PEEK, отправьте чертежи или образец на 1427498429@qq.com либо позвоните по номерам +86 769 8202 9510 / +86 137 6001 0932.