
Соединение меди с алюминием: чего не может сварка плавлением
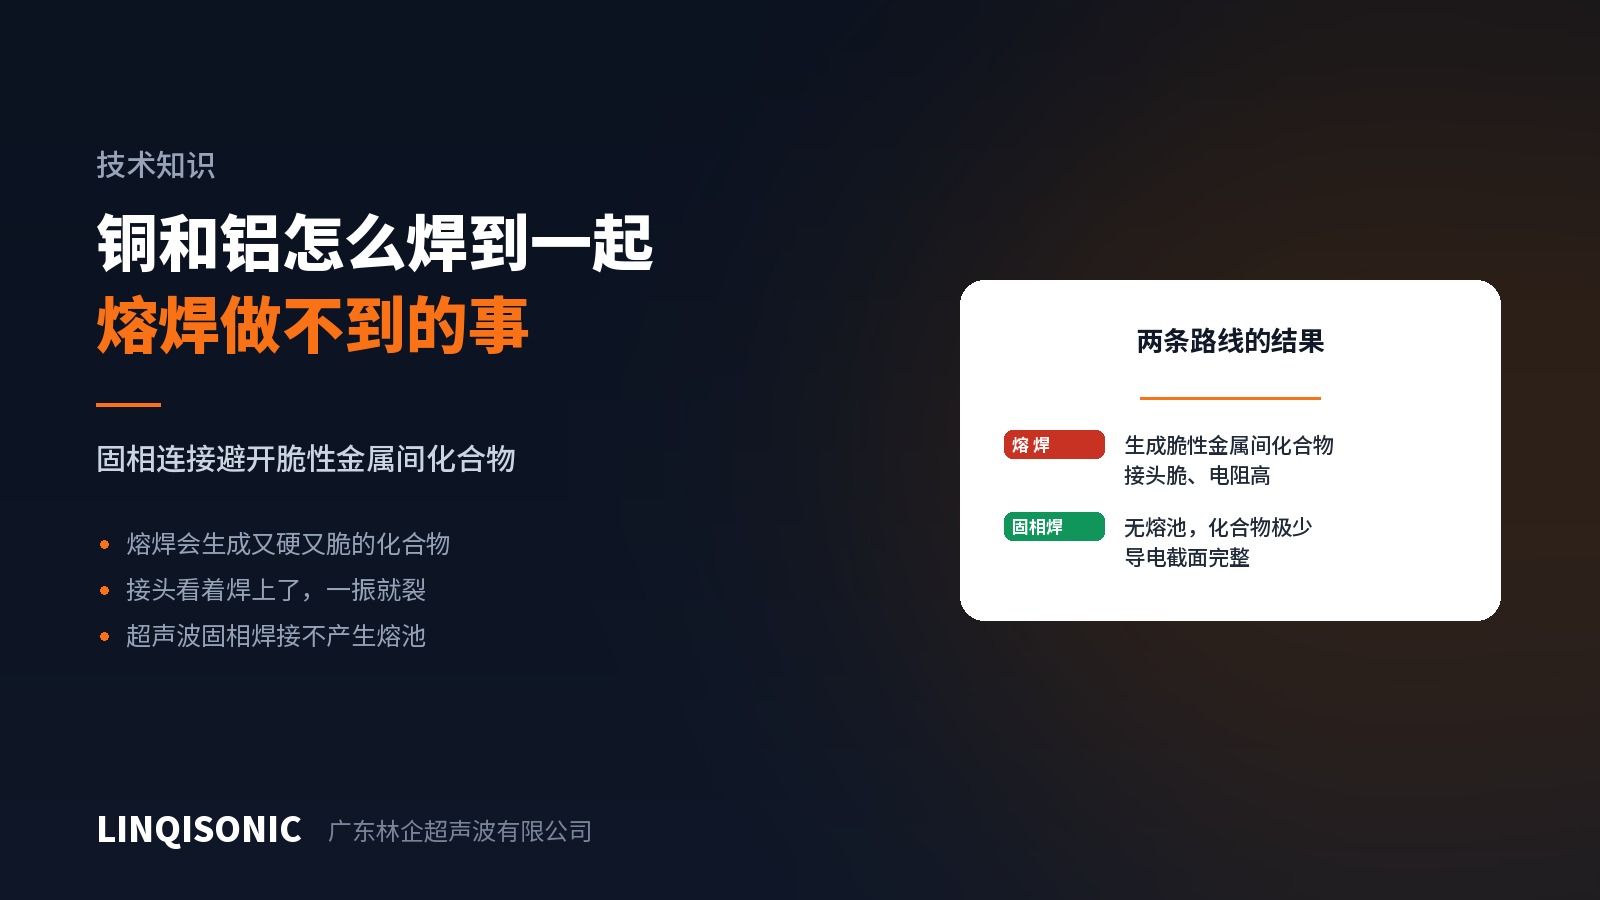
Соединение меди с алюминием неизбежно в аккумуляторных сборках, автомобильных жгутах и силовых подключениях — и выполнять его сваркой плавлением металлургически невыгодно с самого начала.
Почему сварка плавлением здесь буксует
Медь и алюминий растворяются друг в друге в жидком состоянии, а при остывании выделяют семейство интерметаллических соединений. У них есть два общих свойства: они твёрдые и хрупкие, и проводят ток значительно хуже, чем любой из исходных металлов.
В результате получается шов, который выглядит добротным, но механически хрупок и электрически плох. В эксплуатации вибрация и температурные циклы зарождают трещины в интерметаллическом слое, переходное сопротивление растёт, а выделяющееся тепло ускоряет старение — контур с положительной обратной связью.
Хуже того, этот слой образуется всегда, когда есть сварочная ванна. Подбором параметров его можно сделать тоньше, но не убрать.
Твердофазное соединение обходит проблему
Ультразвуковая сварка металлов не создаёт сварочной ванны. Высокочастотные колебания разрушают оксид на обеих поверхностях, чистая медь встречается с чистым алюминием под усилием и образует металлические связи, а температура всё время остаётся значительно ниже точки плавления.
Нет жидкой фазы — нет и массовой взаимной диффузии; образование интерметаллидов удерживается в пределах очень тонкого слоя, и механические, и электрические свойства соединения сохраняются.
Это выигрыш не от оптимизации параметров. Это другой технологический маршрут.
На что обратить внимание
1. Состояние поверхности значит больше, чем принято думать. Алюминий окисляется очень быстро, и его оксид плотнее и твёрже, чем у меди. Ультразвуковые колебания как раз и предназначены для разрушения этой плёнки, однако толстый слой оксида, масло или анодирование на поступающем материале повышают требуемую энергию и ухудшают стабильность. Состояние поверхности входящего материала должно проверяться при входном контроле.
2. Какой металл сверху — влияет на результат. Алюминий мягче и сильнее деформируется под усилием и вибрацией. Рисунок насечки, распределение усилия и порядок укладки пакета влияют на то, как энергия распределяется между сторонами; это следует устанавливать на пробах, а не по предположению.
3. Площадь сварки определяет токовую нагрузку. Для электрического соединения допустимый ток зависит от фактически схваченной площади, а не от того, насколько крупным выглядит шов. Недостаточная площадь означает локальный перегрев при номинальном токе.
4. Оснастка расходуется. Разрушение оксида зависит от того, насколько насечка держит заготовку. Как только насечка стирается до гладкого состояния, энергия перестаёт передаваться и качество падает по всей партии. Спад идёт постепенно, и его легко принять за старение машины, хотя замена оснастки вернула бы всё на место.
Типичные применения
Алюминиевые выводы к медным межэлементным соединениям в тяговых аккумуляторах, переходы медной шины на алюминиевую, а также медный провод к алюминиевым наконечникам как альтернатива обжиму.
Наше оборудование для ультразвуковой сварки металлов работает на частотах 20, 30, 35 и 40 кГц; модели приведены на страницах раздела оборудование для ультразвуковой сварки.
Марки материалов, толщины и схему соединения направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.