
Почему стеклонаполненные пластмассы плохо свариваются ультразвуком
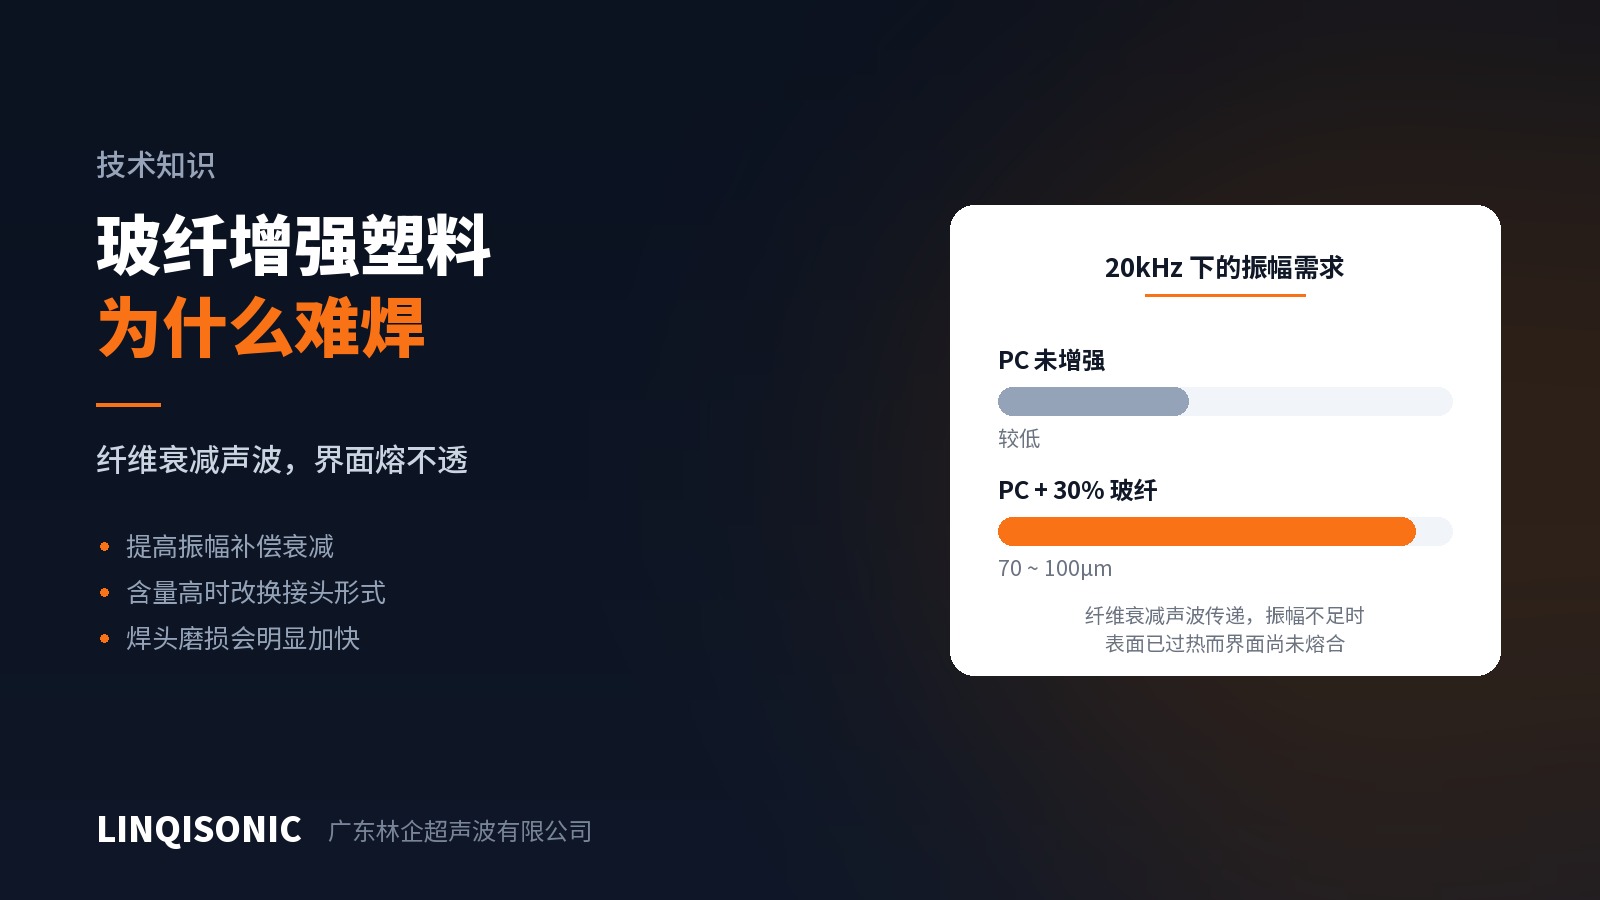
Стеклонаполненные марки встречаются в обращениях по ультразвуковой сварке чаще любого другого материала, и они же чаще всего доставляют неприятности. Симптомы бывают двух видов: соединение слабое и расходится под нагрузкой, либо поверхность уже подгорела и покрылась отпечатками, а стык всё ещё не сплавился.
Причина у обоих случаев одна.
Волокно мешает в двух местах
Во-первых, стекловолокно гасит акустическую волну.
Ультразвуковая сварка держится на том, что колебания проходят от сонотрода через деталь к плоскости стыка. У смолы и стекловолокна разные акустические импедансы, и на каждой границе, которую пересекает волна, теряется энергия. Чем выше содержание волокна и чем длиннее путь, тем меньше амплитуды доходит до зоны сварки.
Отсюда и подгоревшая поверхность при несплавленном стыке: плотность энергии максимальна у поверхности контакта с сонотродом, а стык — это как раз то место, где энергии меньше всего. Видя слабое соединение, оператор увеличивает время сварки и усилие — и лишь усугубляет повреждение поверхности, оставляя стык нерасплавленным.
Во-вторых, на стыке попросту меньше свариваемой смолы.
Сварной шов образует только смола; волокно в сплавлении не участвует. В марке с 30% наполнителя на стыке примерно на треть меньше материала, способного расплавиться, и, кроме того, волокно образует механический барьер поперёк плоскости стыка. Даже при полном сплавлении прочность соединения не может достичь прочности основного материала — это следует закладывать на стадии проектирования, а не надеяться отыграть подбором параметров.
Что делать, по порядку
Первое: поднимать амплитуду, а не время.
Амплитуда задаёт плотность энергии, подводимой к стыку в единицу времени; удлинение цикла лишь даёт теплу больше времени распространиться к поверхности. Для поликарбоната с 30% стекловолокна рекомендуемый диапазон — 70–100 мкм на 20 кГц, заметно выше обычного значения для ненаполненной марки.
Увеличить амплитуду можно тремя путями: сонотрод с большим коэффициентом усиления, бустер с другим соотношением или генератор с более широким диапазоном регулировки амплитуды. Что из этого доступно, зависит от имеющегося оборудования.
Второе: выше определённого содержания волокна нужно менять тип стыка.
Этот шаг часто пропускают. Энергетический направитель работает за счёт острой вершины, которая концентрирует энергию, быстро плавится и растекается; высокое содержание волокна ухудшает и плавление, и растекание. Начиная с некоторой доли наполнителя никакая амплитуда не даст стабильного шва, и решением становится сдвиговое соединение — оно формирует шов за счёт длительного трения по натягу на боковой стенке и заметно менее чувствительно к волокну.
Доля наполнителя, при которой такой переход становится необходимым, и поправка на высоту энергетического направителя при разном содержании волокна приведены в справочнике по свариваемости конструкционных пластмасс.
Третье: заранее закладывать износ сонотрода.
Стекловолокно значительно твёрже смолы и в процессе сварки истирает рабочую поверхность сонотрода. Примерно с 10% содержания волокна износ заметно ускоряется, и срок службы титанового сонотрода существенно сокращается. В серийном производстве наполненных деталей сонотрод становится расходным элементом: рабочую поверхность нужно осматривать по графику и учитывать сонотрод в плане запасных частей, а не выяснять причину уже после того, как качество шва ушло в сторону.
Распространённые заблуждения
«Шов слабый — значит, вари дольше». Как сказано выше, это смещает проблему в сторону повреждения поверхности. Технологическое окно у наполненных деталей обычно уже, чем у ненаполненных, а не шире.
«Марка та же, значит, новая партия пойдёт так же». Содержание волокна, распределение его по длине и химия аппрета могут отличаться от партии к партии, и наполненные детали к этому разбросу чувствительнее. После смены партии параметры следует подтвердить заново.
«Наполненные детали плохо варятся, потому что машине не хватает мощности». Мощность определяет, сколько энергии доступно; амплитуда определяет, с какой плотностью эта энергия входит в стык. Наполненным деталям обычно недостаёт именно второго, и увеличение мощности не компенсирует нехватку амплитуды.
Большая часть решается на чертеже
Качество шва на наполненных деталях в основном определяется до того, как в дело вступит машина: подходит ли тип стыка к материалу, достаточна ли толщина стенки для требуемого натяга, расположен ли энергетический направитель так, чтобы энергия дошла до стыка. После изготовления пресс-формы пространство для корректировок невелико.
Справочник по свариваемости конструкционных пластмасс оценивает распространённые термопласты по пяти процессам и объясняет влияние стекловолокна, антипиренов, пигментов и вторичного сырья; справочник по выбору амплитуды описывает требования к амплитуде по группам материалов; руководство по энергетическим направителям и конструкции стыка даёт полную систему размеров для восьми типов стыка. Все они доступны на странице загрузок.
Доступная амплитуда зависит от генератора и акустического узла. Диапазоны регулировки по моделям приведены на страницах раздела оборудование для ультразвуковой сварки.
Чтобы получить оценку по конкретной детали, отправьте чертежи или образец на 1427498429@qq.com либо позвоните по номерам +86 769 8202 9510 / +86 137 6001 0932. Вопрос можно задать и напрямую онлайн-консультанту на сайте.