
Сварка полипропилена: прочный шов без следов на поверхности
По деталям из полипропилена заказчики обычно формулируют две половины одного требования: шов должен быть прочным, а поверхность — без отпечатков.
На полипропилене выполнить оба условия одновременно труднее, чем на большинстве материалов, потому что они тянут в противоположные стороны. Прочность требует энергии, подведённой к стыку; а как только энергия растёт, сравнительно мягкая поверхность полипропилена принимает отпечаток сонотрода.
Решение состоит не в компромиссе между ними, а в смене подхода: не увеличивать общую энергию, а сделать так, чтобы меньше её проходило через поверхность и больше оставалось на стыке.
Начнём с того, что представляет собой полипропилен
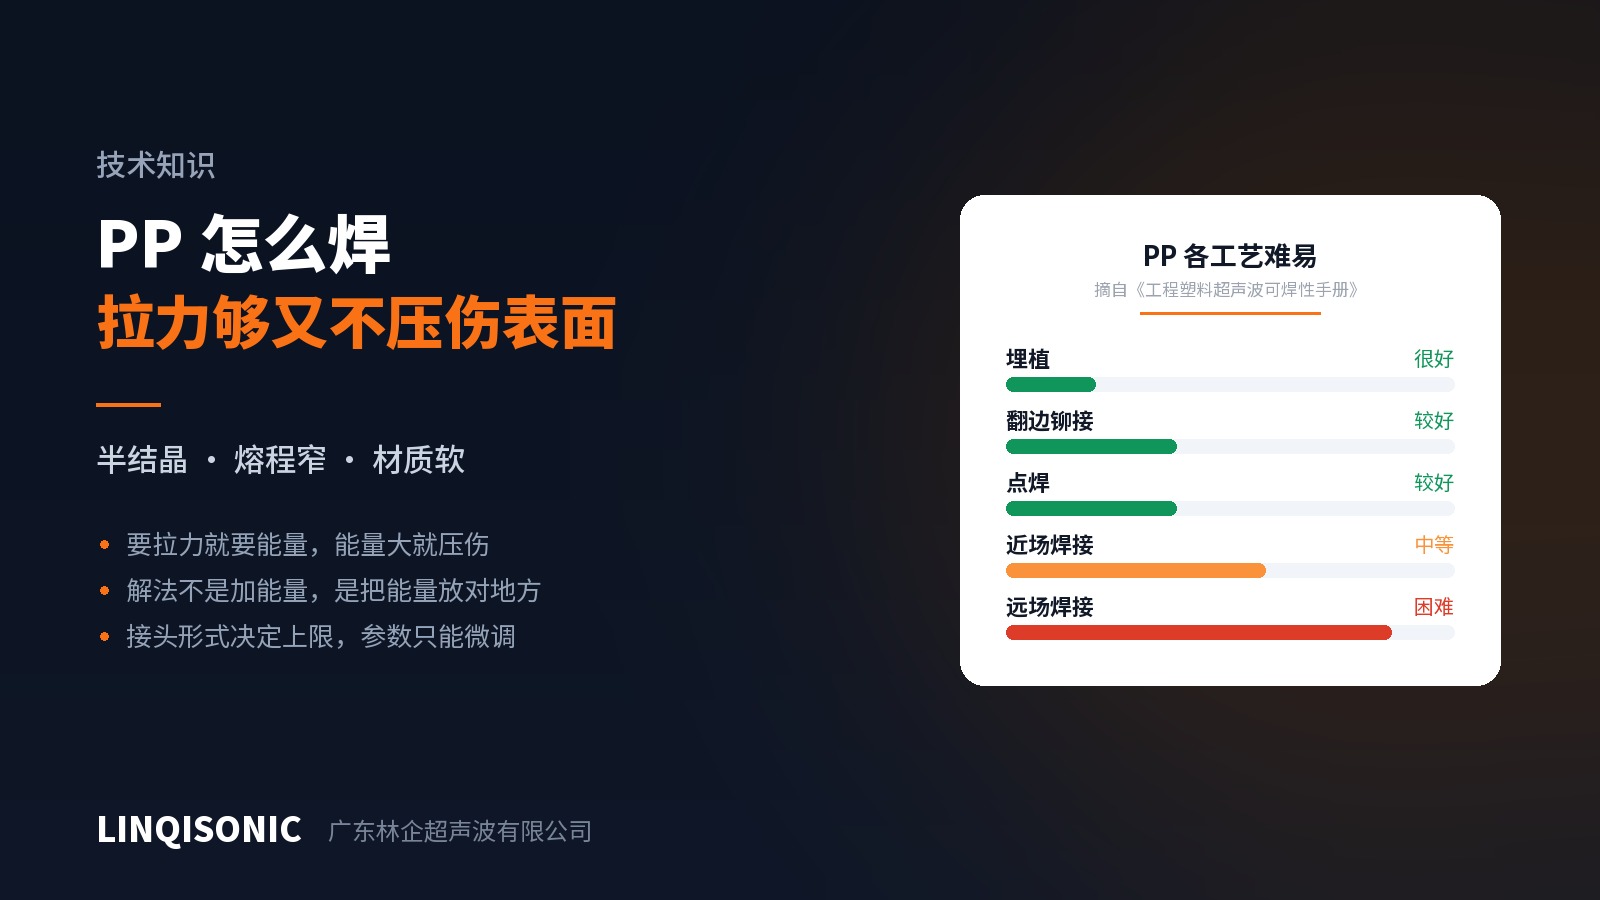
В нашем справочнике по свариваемости конструкционных пластмасс оценки полипропилена сильно разбросаны: очень хорошо для запрессовки вставок, хорошо для расклёпывания и точечной сварки, средне для сварки в ближнем поле и трудно для дальнего поля.
Сам этот разброс и является объяснением. Полипропилен полукристалличен, имеет определённую температуру плавления и узкий интервал плавления; кроме того, у него высокое внутреннее демпфирование и низкая жёсткость, поэтому акустическая волна в нём быстро затухает. Везде, где сонотрод может прижаться близко к стыку — запрессовка, расклёпывание, точечная сварка, сварка в ближнем поле, — всё идёт хорошо. Как только колебаниям приходится идти через тело детали к удалённому стыку, до него доходит очень мало.
Первый вывод: детали из полипропилена следует проектировать под ближнее поле и по возможности избегать дальнего. Это решение принимается на чертеже, и позже его не отыграть.
Откуда берётся прочность
Тип стыка задаёт потолок; параметры лишь подстраивают.
Для полукристаллических материалов сдвиговое соединение обычно выигрывает у энергетического направителя. Направитель работает на мгновенном расплавлении вершины с последующим растеканием, а при узком интервале плавления полипропилена этот момент трудно воспроизвести: в одной партии одни детали сплавляются полностью, другие — нет. Сдвиговое соединение даёт тепло за счёт длительного трения по натягу, поэтому расплавление продвигается постепенно вдоль сопрягаемой поверхности; процесс намного управляемее, а площадь шва больше.
Глубина сварки важнее усилия. Прочность даёт фактически сплавленная площадь, а не сила прижима. Усилие нужно, чтобы удерживать поверхности в контакте и уплотнять расплав; избыток усилия выдавливает расплав из стыка и одновременно оставляет отпечаток на поверхности. Именно здесь настройка машины чаще всего идёт не в ту сторону.
Приспособление должно поддерживать деталь. Полипропилен имеет низкую жёсткость и прогибается под усилием сварки. Если приспособление поддерживает только края, середина проседает, фактическое давление вдоль стыка становится неравномерным, и шов получается местами полноценным, а местами недоваренным. Площадь опоры должна быть достаточной и повторять контур детали.
Как защитить поверхность
1. Увеличить площадь контакта сонотрода. При том же усилии удвоение площади контакта вдвое снижает давление. Рабочая поверхность сонотрода должна повторять зону контакта детали, а не опираться на небольшой пятачок.
2. Перенести точку контакта на нелицевую поверхность. Снова решение стадии проектирования. У большинства деталей из полипропилена есть видимая и скрытая стороны; поставьте контакт сонотрода там, где его не будет видно после сборки, — и проблема исчезнет.
3. Управлять скоростью подвода и способом запуска. Значительная часть отпечатка возникает от того, что сонотрод быстро приходит к поверхности. Снижение скорости подвода и запуск по положению или по усилию вместо запуска по касанию дают заметный эффект.
4. Рассмотреть более высокую частоту там, где это уместно. Более высокая частота означает меньшую амплитуду при той же энергии, что бережнее для тонких стенок и лицевых поверхностей; расплата — меньшая доступная мощность и меньшая максимальная площадь сварки. Это подходит для мелких, тонких деталей с высокими требованиями к внешнему виду; для крупных деталей по-прежнему нужна более низкая частота.
5. Следить за состоянием рабочей поверхности сонотрода. Шероховатость или повреждения рабочей поверхности переносятся на полипропилен один в один. На мягких материалах это проявляется сильнее, чем на жёстких, и требует регулярного осмотра.
Как это собрать вместе
Вернёмся к исходному конфликту. Когда прочность и внешний вид сталкиваются, работайте в таком порядке:
Убедиться, что конструкция рассчитана на ближнее поле; если это дальнее поле, сначала исправить это, иначе все остальные усилия напрасны.
Пересмотреть тип стыка: замена энергетического направителя на сдвиговое соединение часто улучшает и прочность, и внешний вид сразу, потому что сплавление полнее, а общей энергии требуется меньше.
Затем площадь контакта сонотрода и способ запуска: эти два фактора напрямую определяют появление отпечатка.
И только потом настраивать параметры. Параметры подстраивают хорошую конструкцию, но не спасают плохую.
Обратный порядок — сначала перебрать всё пространство параметров, а затем списать всё на материал — самый распространённый и самый затратный по времени путь.
Где искать полную таблицу
Эта статья излагает логику для полипропилена. Справочник по свариваемости конструкционных пластмасс даёт полные оценки сложности для распространённых конструкционных термопластов по сварке в ближнем поле, сварке в дальнем поле, расклёпыванию, запрессовке вставок и точечной сварке, а также таблицу совместимости разнородных материалов. Руководство по энергетическим направителям и конструкции стыка даёт полную систему размеров для восьми типов стыка, включая разбивку натяга сдвигового соединения по габаритам детали. Оба доступны на странице загрузок.
Детали из полипропилена обычно проектируют под ближнее поле, что предъявляет особые требования к ходу, управлению усилием и способу запуска. Исполнения моделей приведены на страницах раздела оборудование для ультразвуковой сварки.
Чтобы получить оценку по детали из полипропилена, отправьте чертежи или образец на 1427498429@qq.com либо позвоните по номерам +86 769 8202 9510 / +86 137 6001 0932.