Cập nhật tin tức Linqi Siêu Âm, xu hướng ngành và kiến thức kỹ thuật
100 articles
Điện khí hóa đẩy bó dây điện lên điện áp cao hơn, dòng lớn hơn và nhiều mối nối đồng–nhôm hơn, trong khi các hãng xe yêu cầu dữ liệu công nghệ cho từng chi tiết. Cả hai xu hướng đều nghiêng về hàn.
Khi tỷ lệ đạt dao động, phản xạ đầu tiên là chỉnh thông số — và phần lớn trường hợp nguyên nhân nằm ở chỗ khác. Một thứ tự kiểm tra giúp tiết kiệm thời gian.
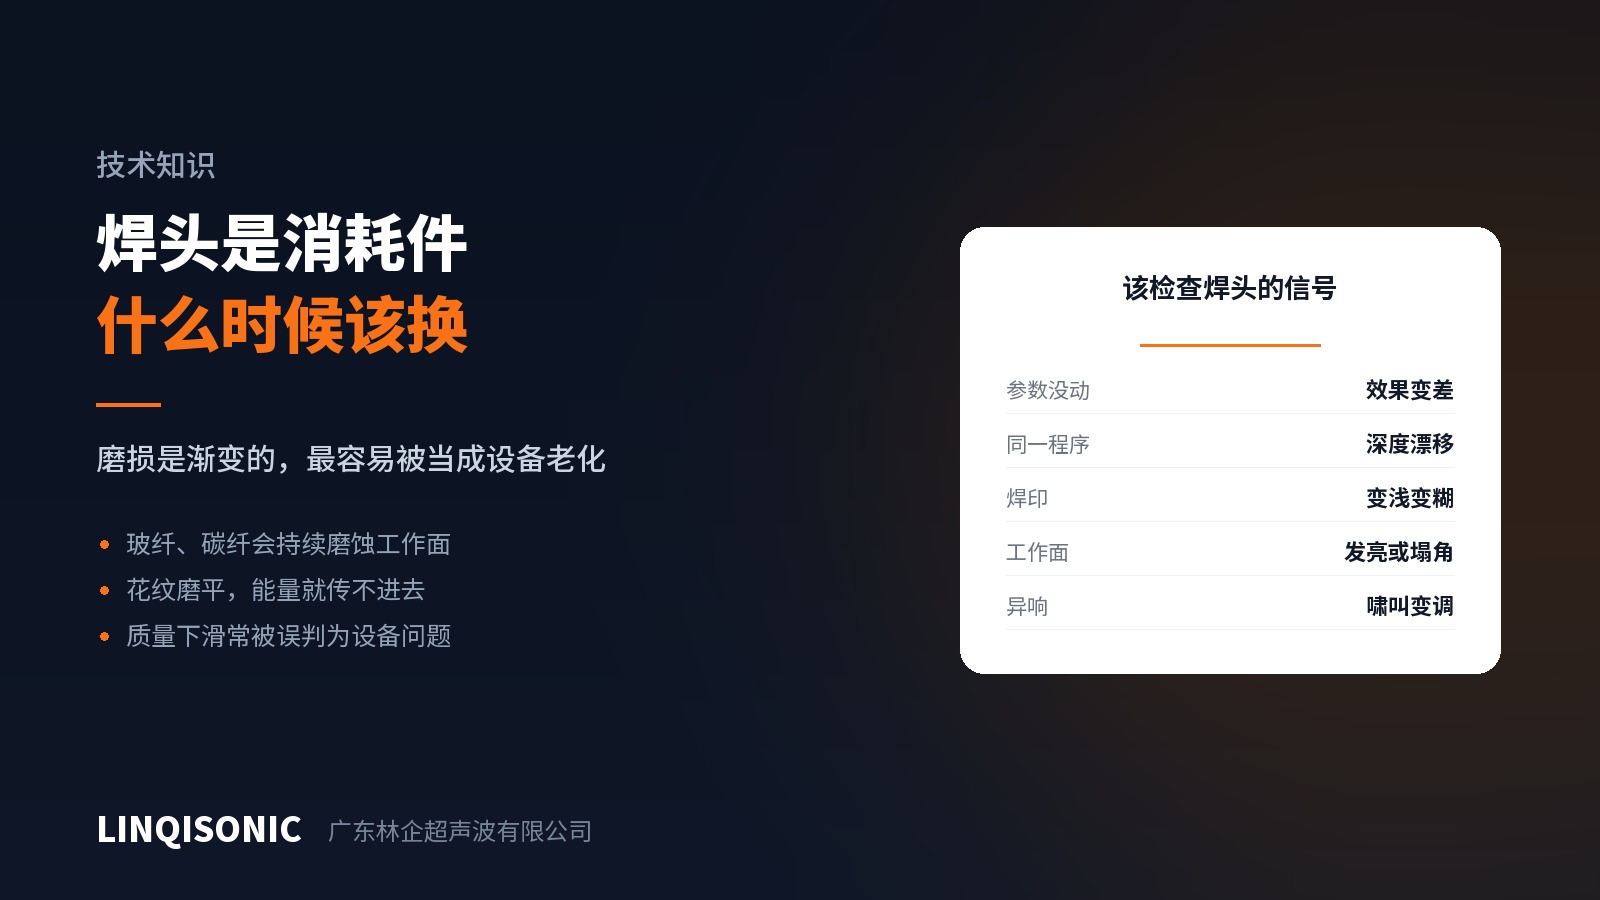
Đầu hàn là vật tư tiêu hao, không phải chi tiết dùng mãi. Mòn diễn ra từ từ, và sự trôi chất lượng kéo theo thường bị hiểu nhầm là máy đã cũ. Những dấu hiệu cần theo dõi.
Gờ dẫn năng lượng nóng chảy tức thời tại đỉnh rồi chảy lan; mối ghép cắt sinh nhiệt dọc theo bề mặt lắp ghép có độ dôi. Bài viết chỉ rõ mỗi kiểu phù hợp ở đâu, và vì sao đổi kiểu mối ghép thường hiệu quả hơn chỉnh thông số.
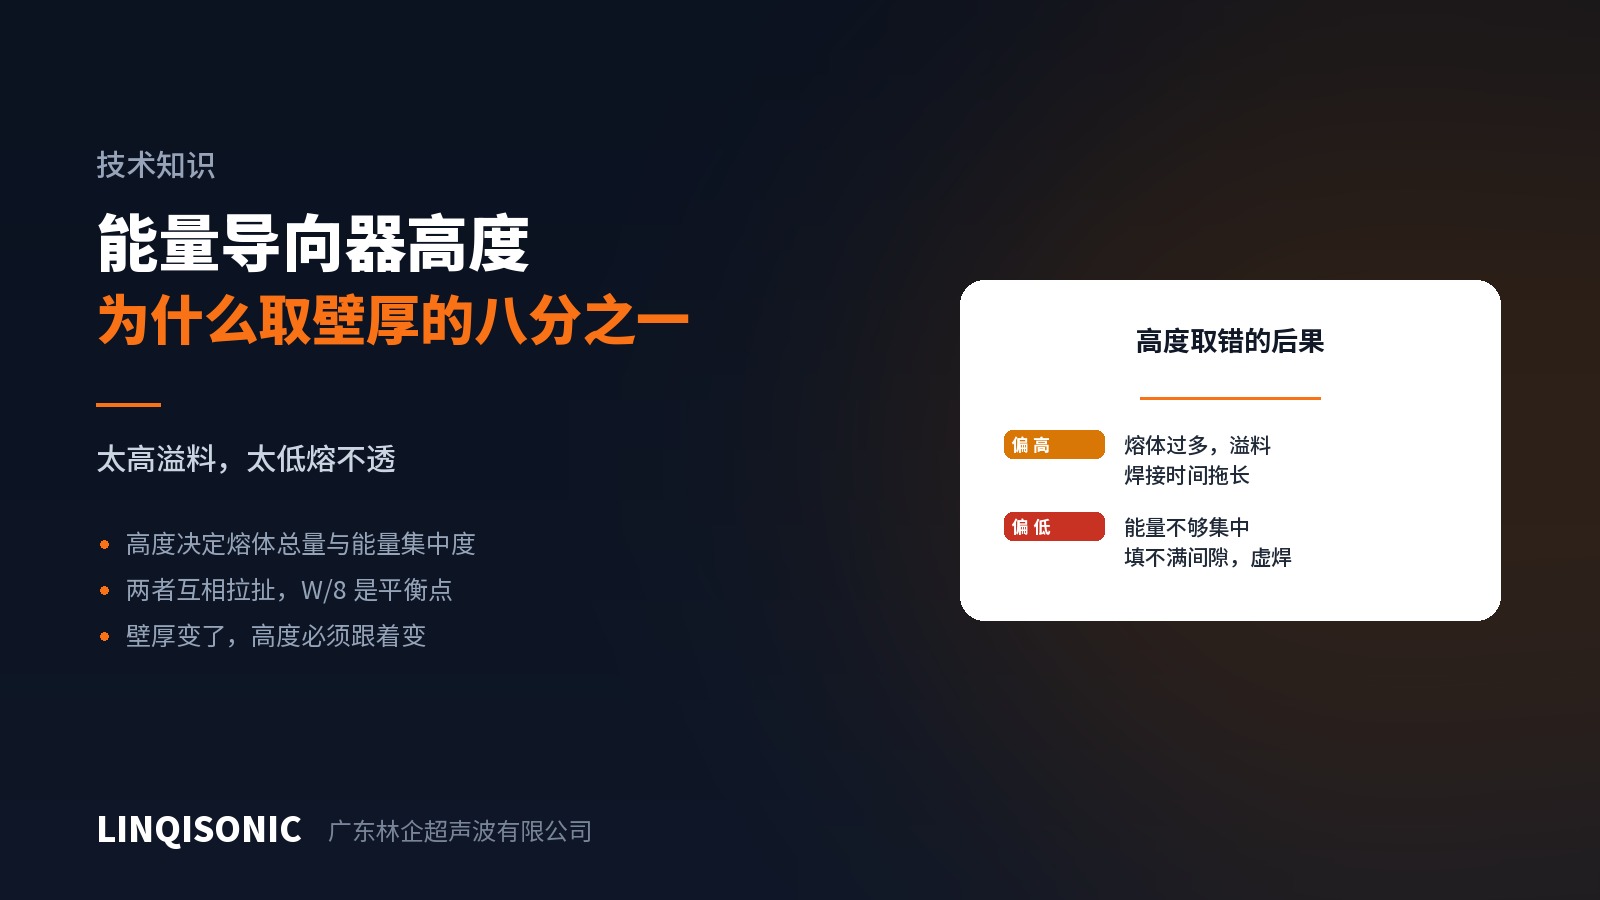
Chiều cao gờ quyết định đồng thời lượng nhựa có thể nóng chảy và mức độ tập trung của năng lượng ban đầu. Hai yếu tố này kéo ngược chiều nhau, và W/8 là điểm cân bằng.
Chèn bạc siêu âm làm nóng chảy cục bộ thành lỗ để nhựa tràn vào vân nhám và khóa bạc lại về mặt cơ học. Bốn yếu tố quyết định lực nhổ và khả năng chống xoay.
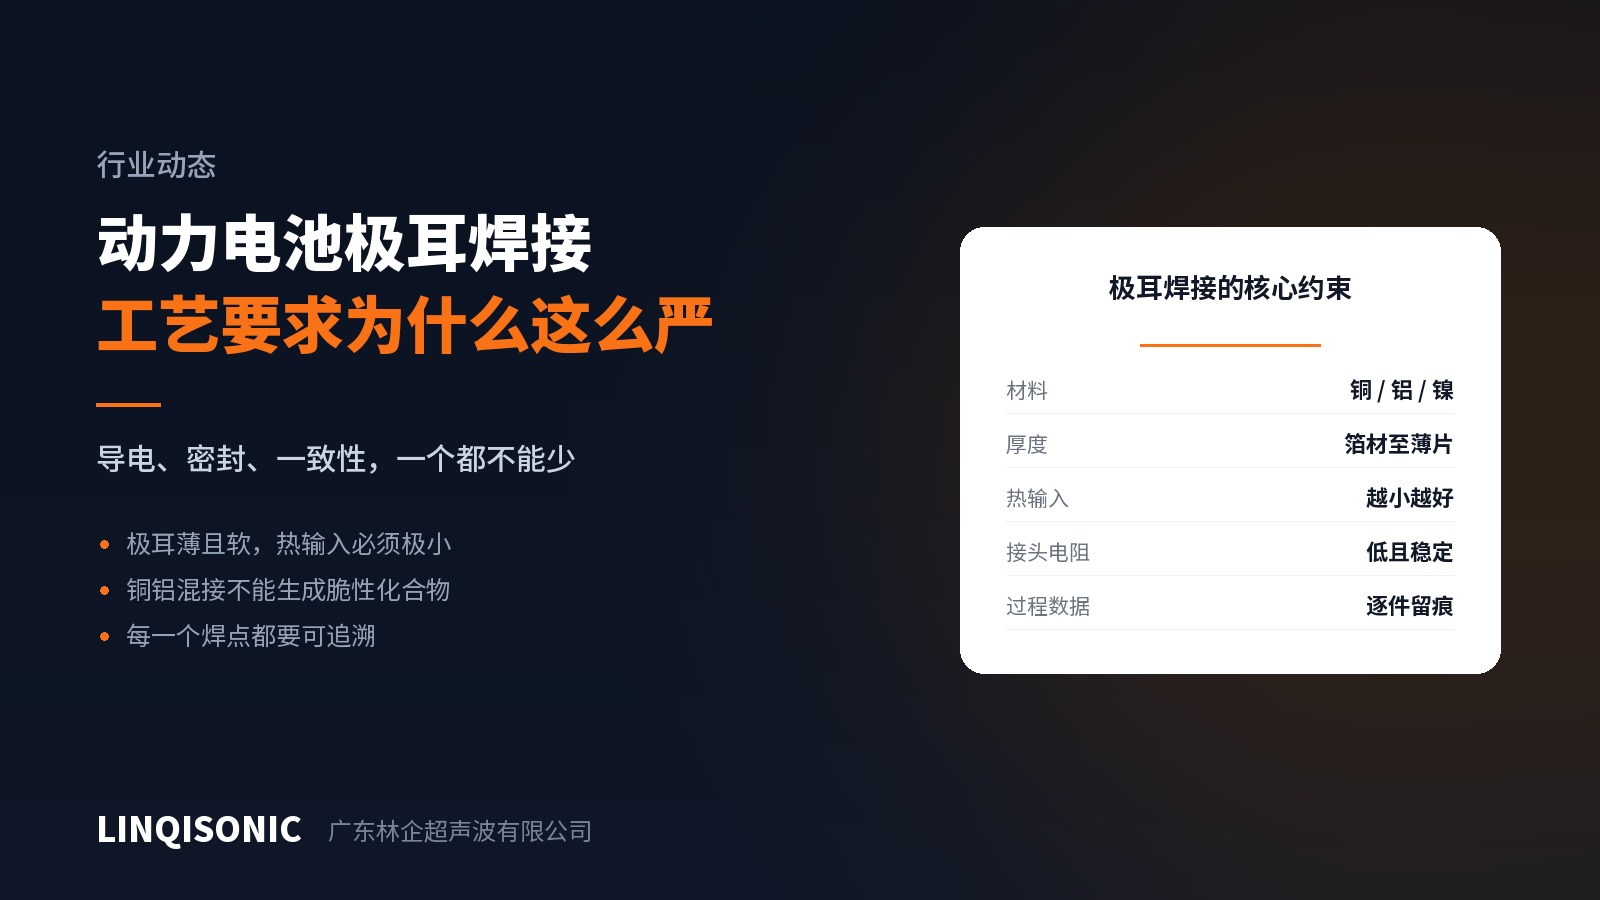
Cực pin mỏng, mềm và dẫn điện tốt; quy trình phải đưa vào rất ít nhiệt, giữ điện trở mối nối thấp và ghi lại từng mối hàn. Vì sao hàn ở trạng thái rắn phù hợp.
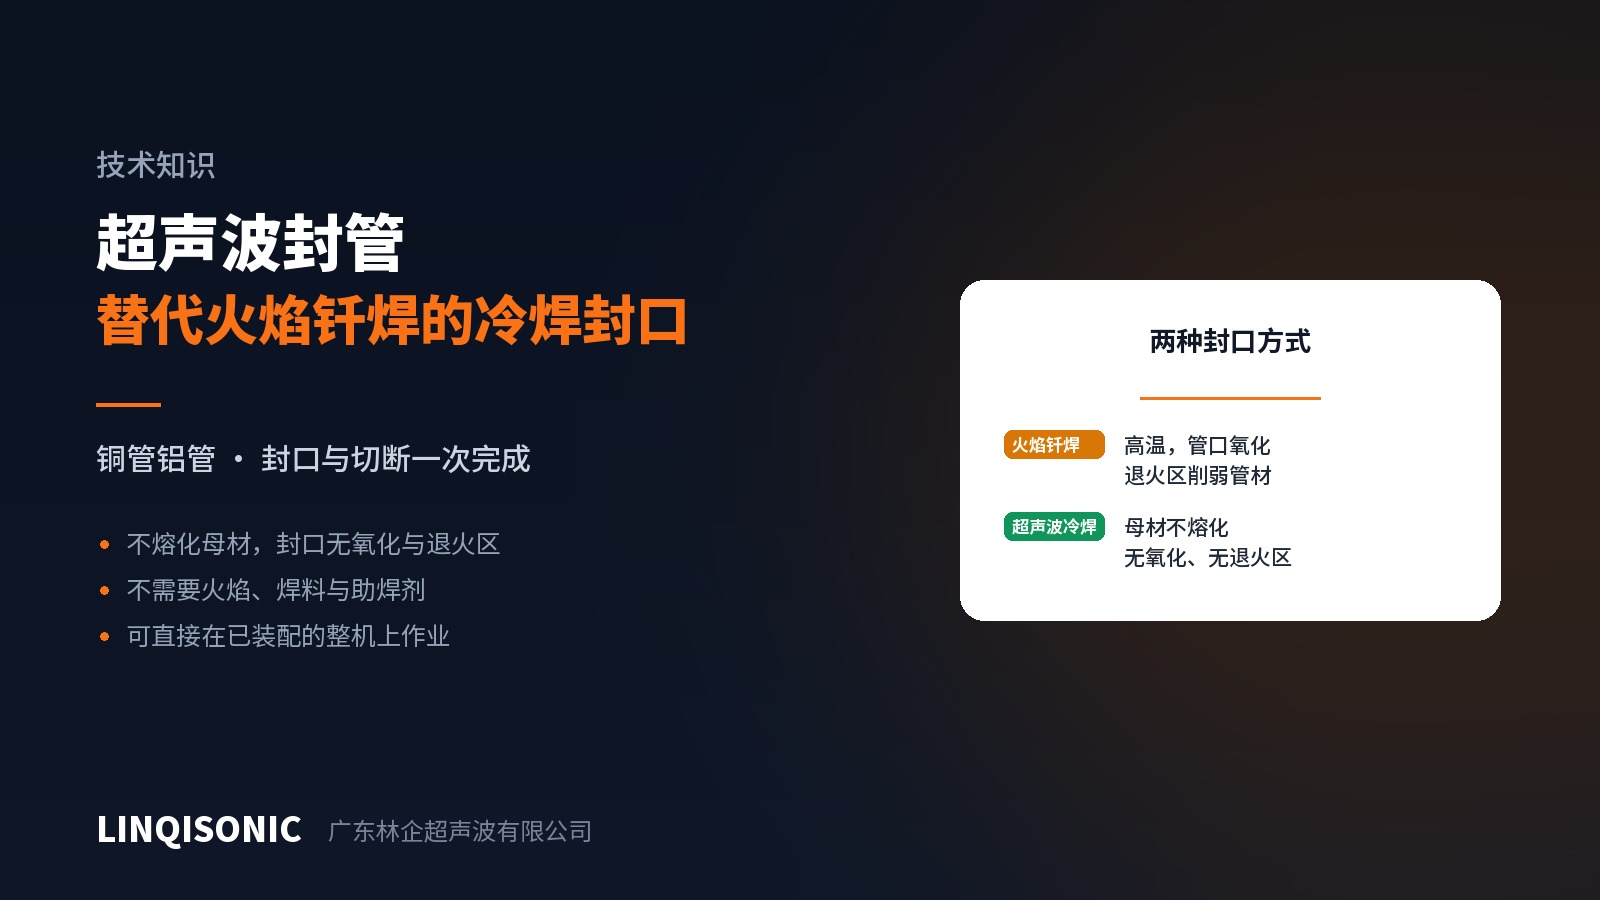
Bịt kín ống bằng siêu âm là mối hàn nguội ở trạng thái rắn: dao động làm hai thành ống liên kết trực tiếp, vừa bịt kín vừa cắt đứt trong một thao tác, không ngọn lửa, không vật liệu bổ sung, không thuốc trợ hàn.
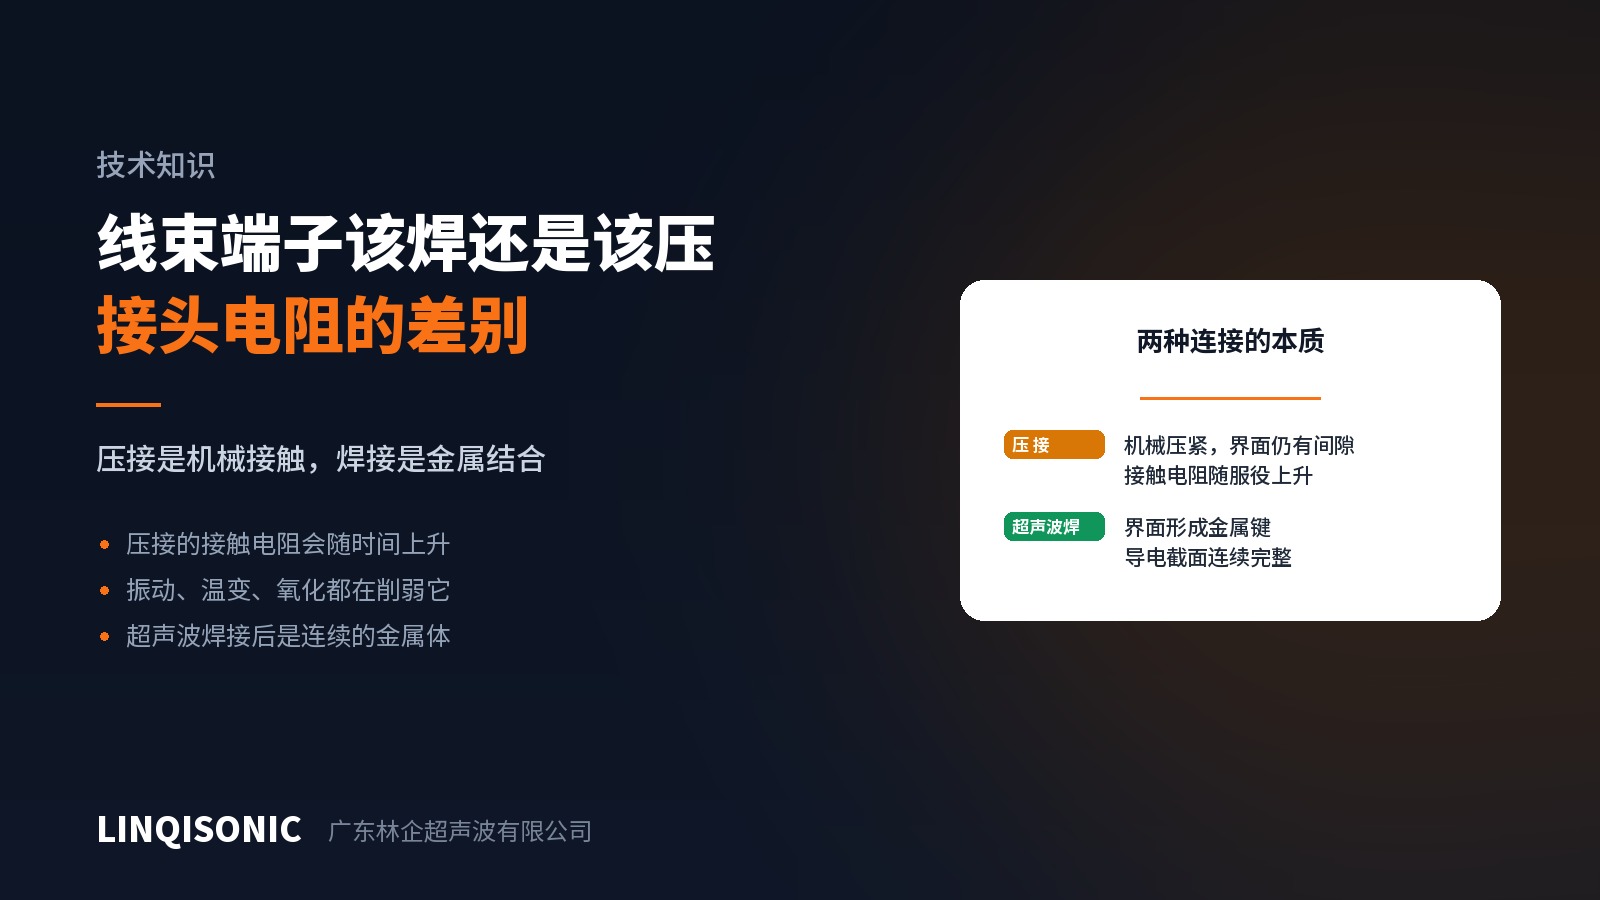
Ép cốt ép kim loại vào nhau về mặt cơ học và bề mặt tiếp xúc vẫn còn những khe hở cỡ hiển vi; hàn siêu âm tạo ra một liên kết kim loại liên tục. Điều gì thay đổi, và khi nào điều đó quan trọng.