Cập nhật tin tức Linqi Siêu Âm, xu hướng ngành và kiến thức kỹ thuật
91 articles
PS dễ hàn với cửa sổ rộng nhưng giòn; HIPS thêm pha cao su nên dai hơn nhưng đòi hỏi biên độ lớn hơn. Cái bẫy không nằm ở việc nóng chảy liên kết mà ở nứt do ứng suất và vết hằn trên bề mặt.
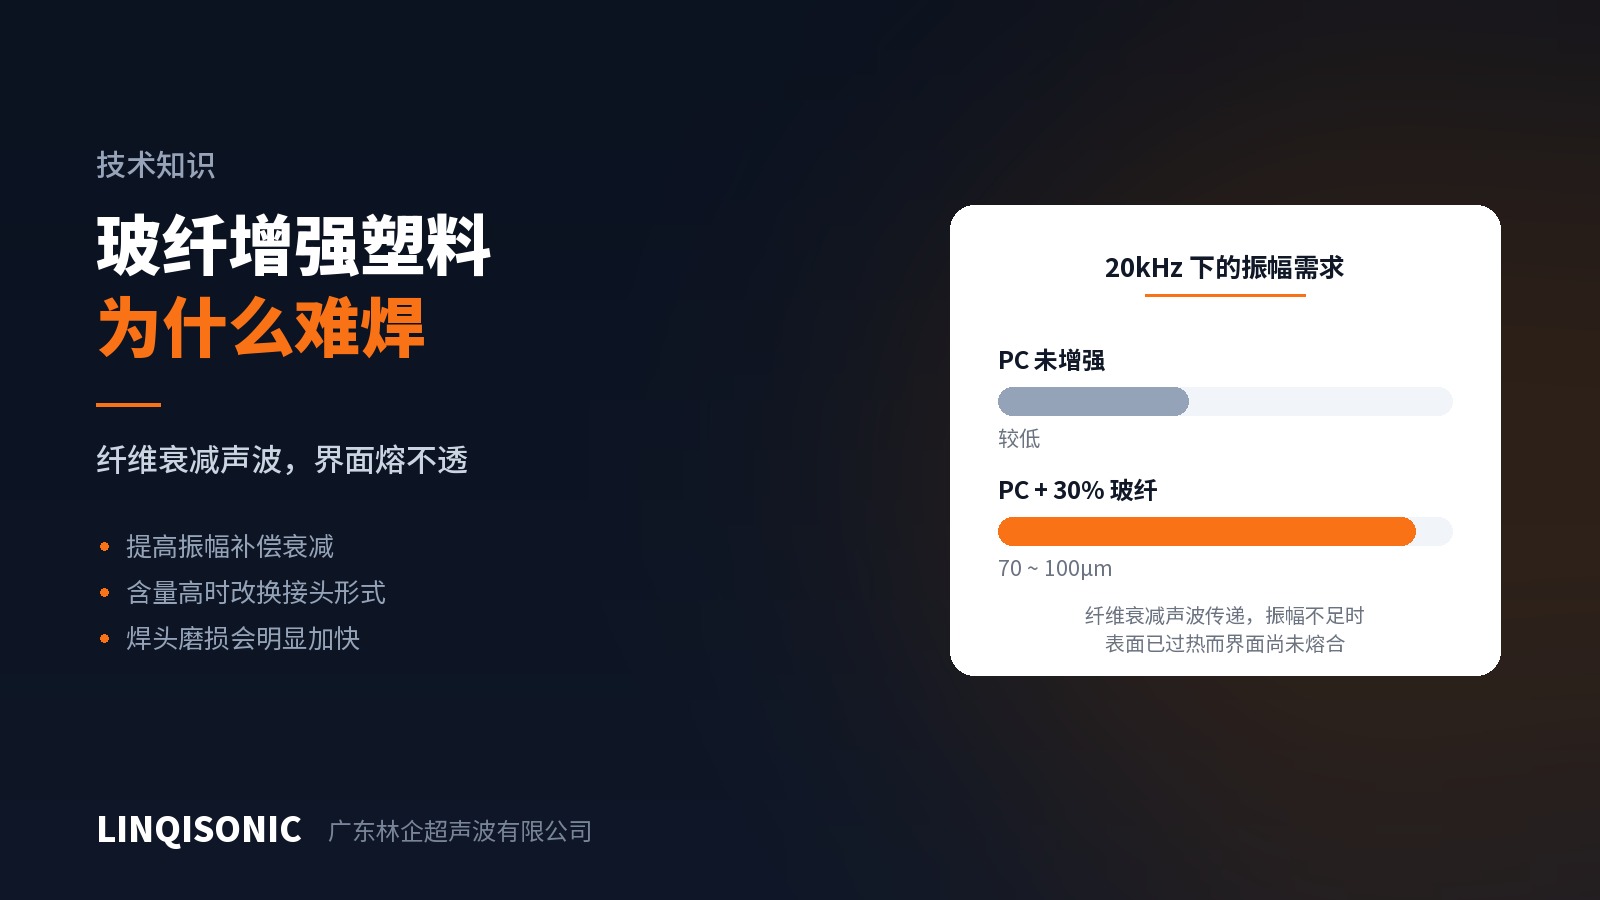
Cùng tỷ lệ độn, khác chiều dài sợi, thì lượng nhựa còn lại ở mặt tiếp giáp, mức suy giảm sóng và độ mài mòn đầu hàn đều thay đổi. Một yêu cầu mua hàng chỉ ghi phần trăm là chưa đủ.
Cùng là nylon, nhưng PA66 nóng chảy ở nhiệt độ cao hơn, dải nóng chảy hẹp hơn và kết tinh nhanh hơn, nên cửa sổ công nghệ chặt hơn PA6. Hai loại này cũng không hàn được với nhau, vì vậy phải thống nhất mác nhựa ngay từ khâu thiết kế.
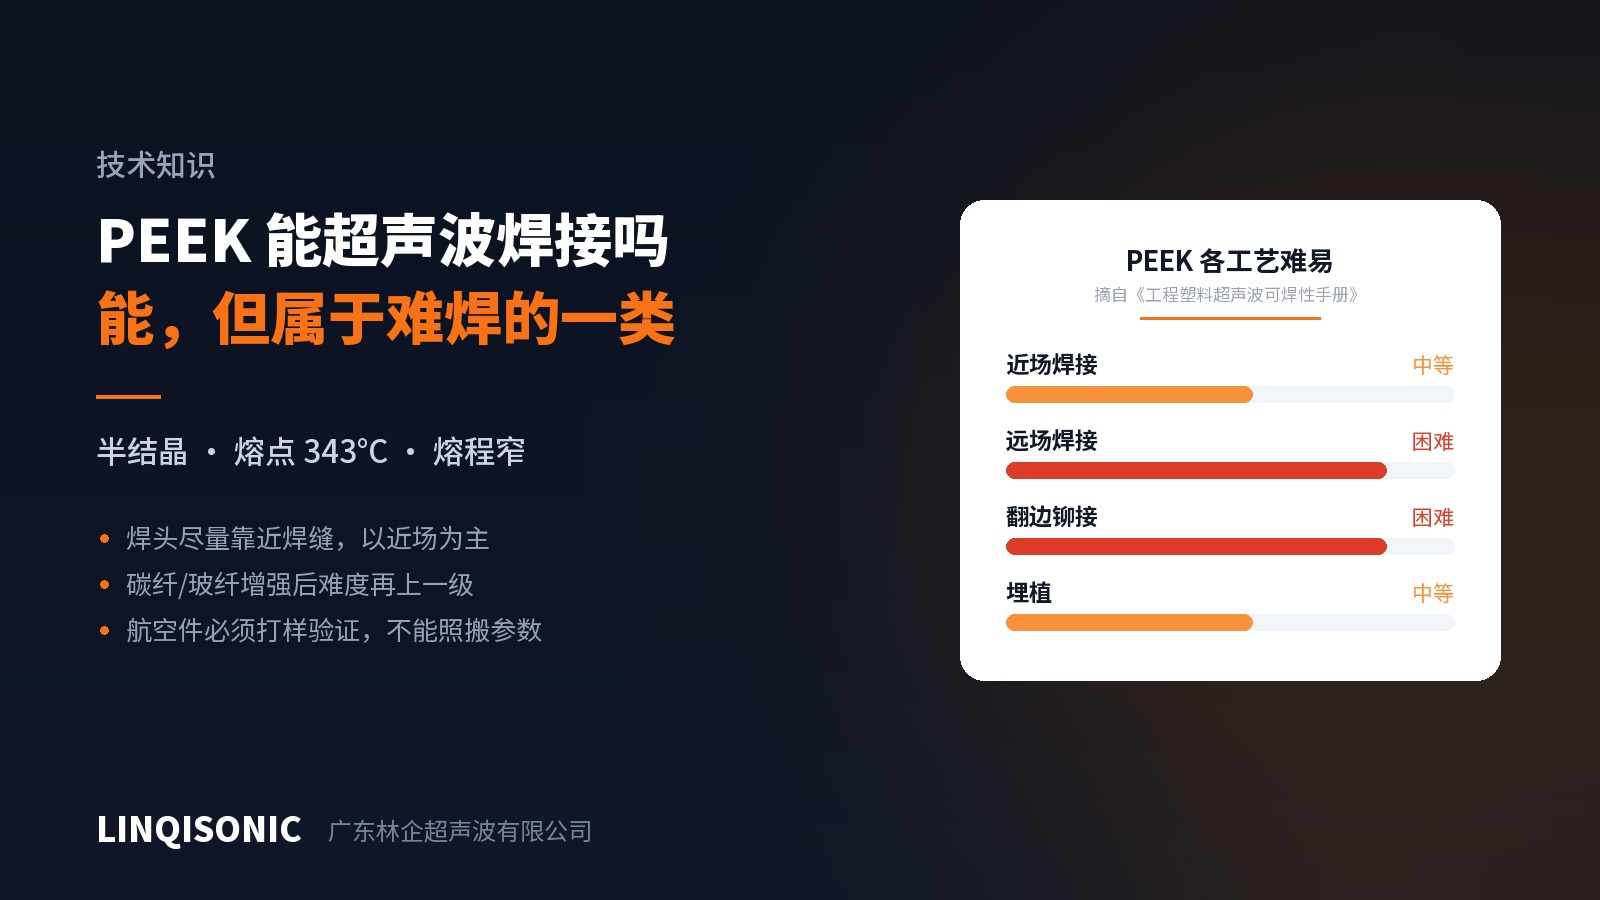
PPS nóng chảy ở nhiệt độ cao, dải nóng chảy hẹp và vật liệu giòn; hầu như luôn có độn sợi thủy tinh. Vấn đề không phải là hàn được hay không, mà là cửa sổ hẹp đến mức nào và làm sao giữ ổn định bằng thiết kế mối ghép và giám sát quá trình.
Vật liệu mềm hấp thụ dao động. TPU có nội ma sát cao và mô đun thấp, nên sóng suy giảm nhanh và chi tiết biến dạng dưới lực ép. Lời giải là hàn trường gần, tăng diện tiếp xúc và đồ gá đỡ theo biên dạng.
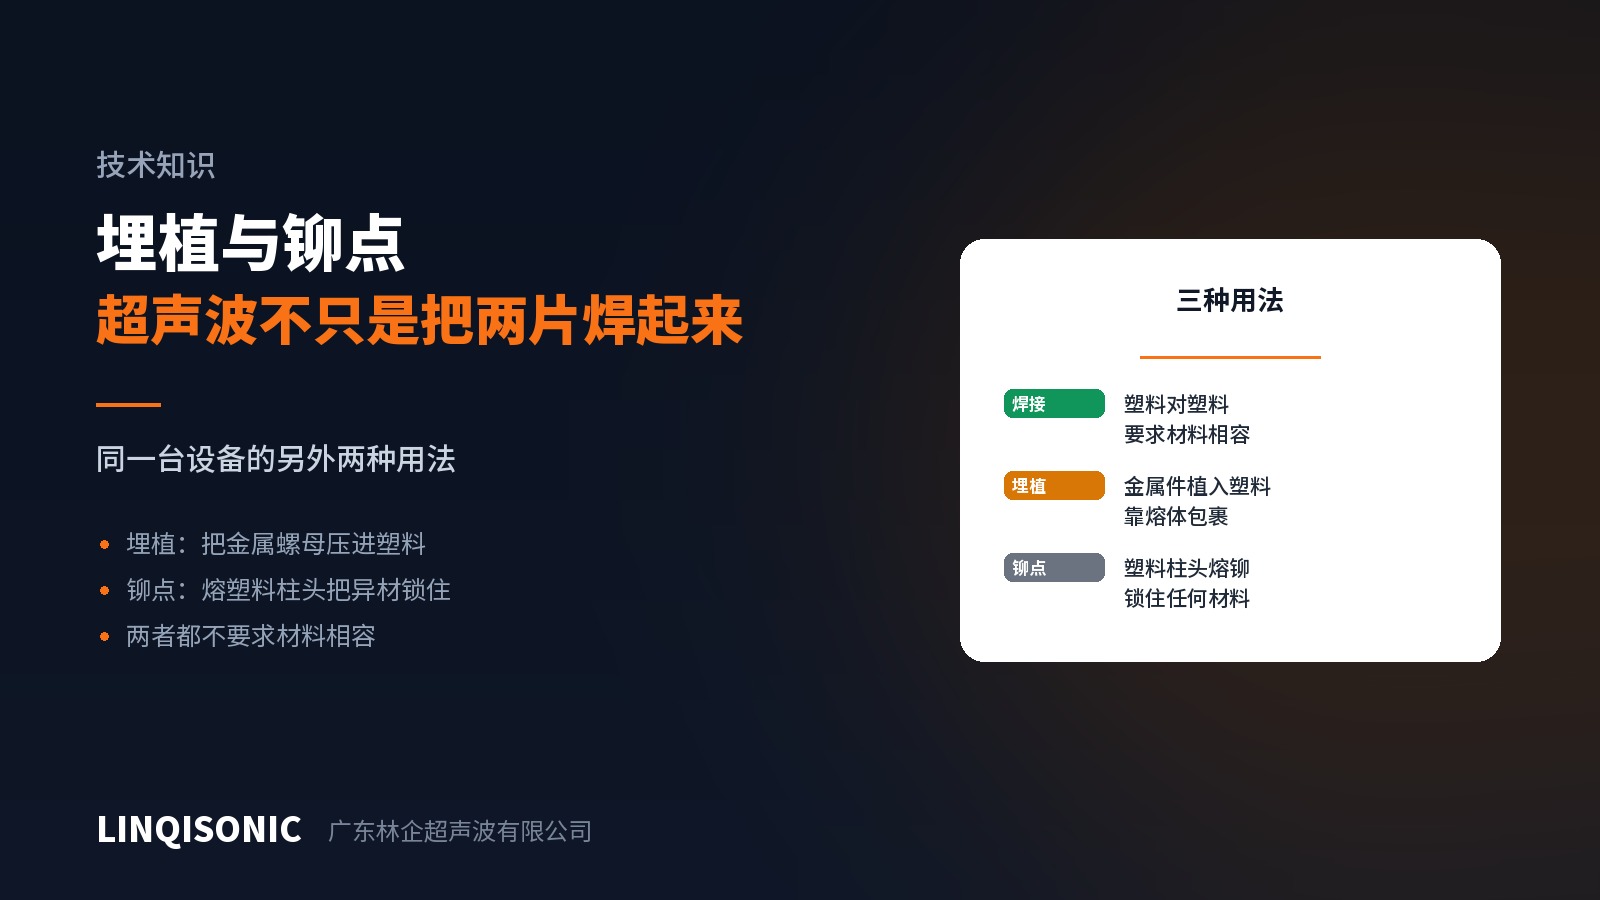
Ngoài hàn, cùng một thiết bị còn làm được chèn bạc — ép bạc kim loại vào nhựa — và tán đinh — làm nóng chảy trụ nhựa để giữ một chi tiết khác. Cả hai đều không đòi hỏi vật liệu tương hợp.
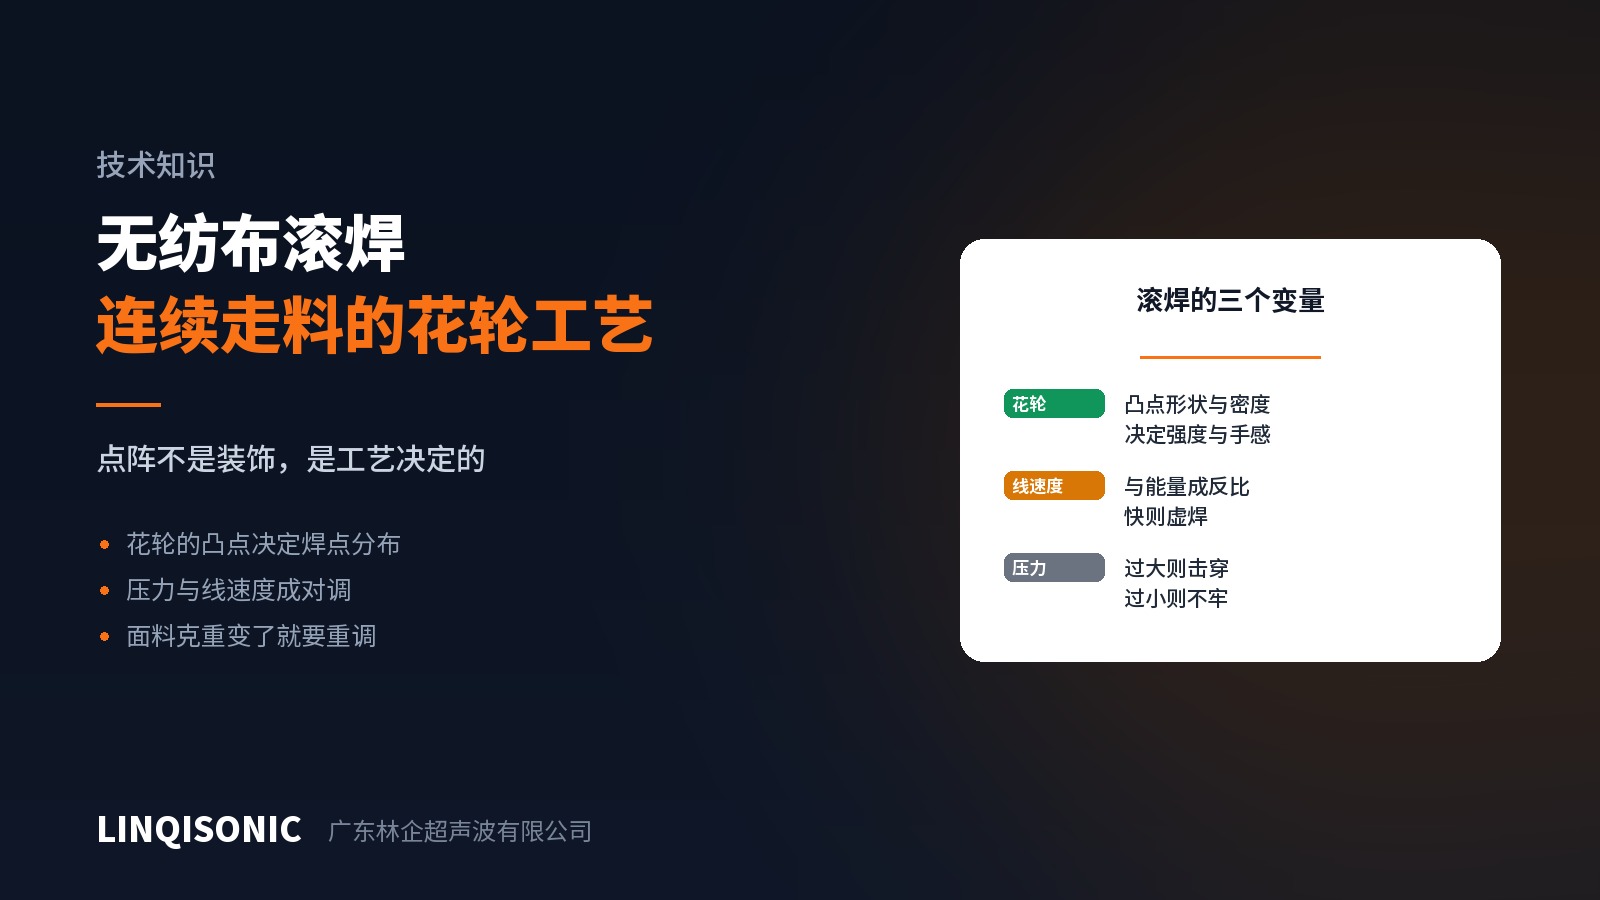
Khẩu trang, khăn ướt, sản phẩm vệ sinh và túi lọc chạy trên dây chuyền hàn lăn siêu âm liên tục. Bánh lăn hoa văn, tốc độ chạy vật liệu và lực ép ràng buộc lẫn nhau.
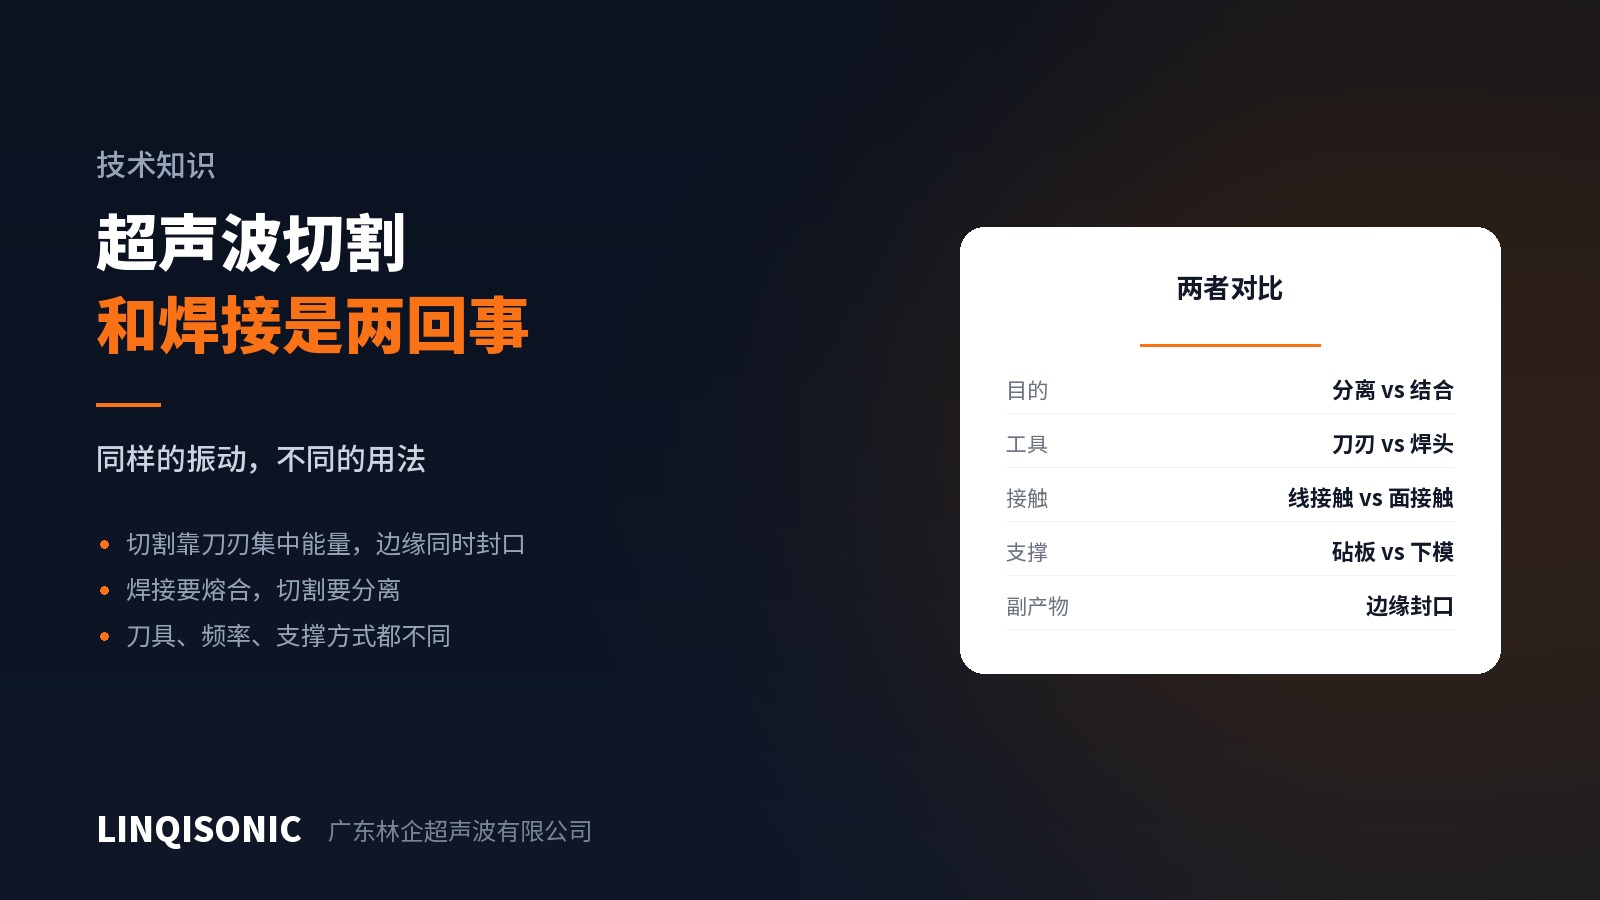
Cả hai đều dùng dao động siêu âm nhưng cho hai mục đích ngược nhau: hàn để nối lại, cắt để tách ra. Hình dạng dụng cụ, phân bố năng lượng và cách đỡ đều khác nhau.
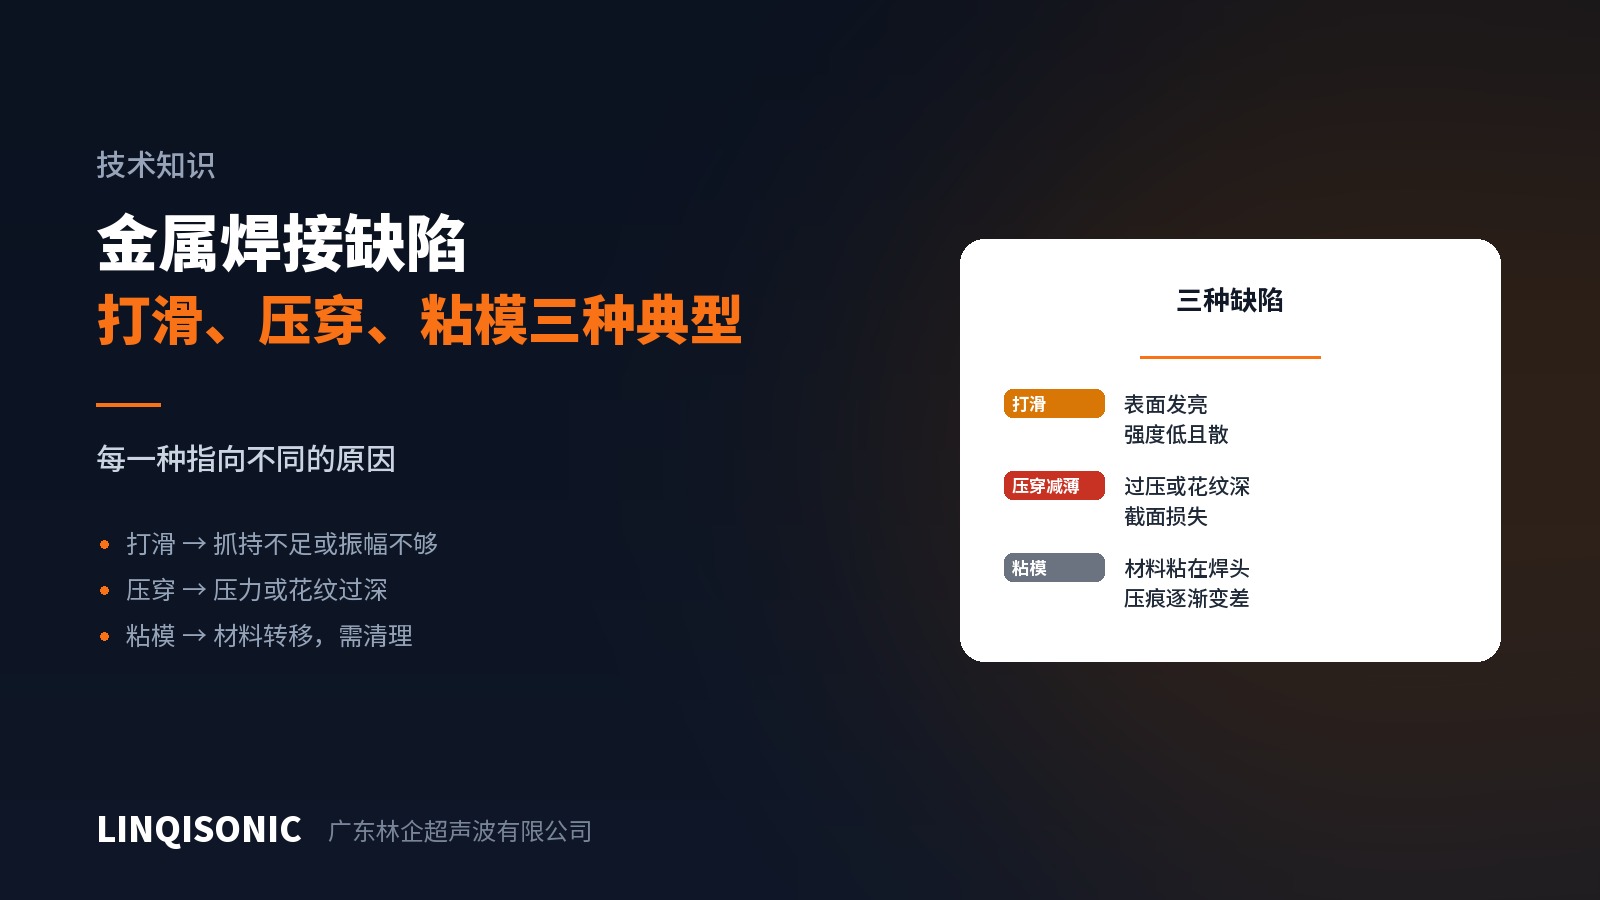
Trượt, ép thủng và bám dính vật liệu là ba khuyết tật hay gặp nhất. Mỗi dạng có biểu hiện riêng và chỉ về một nguyên nhân khác nhau.