
Chèn bạc và tán đinh siêu âm: nối được cả những vật liệu không tương hợp
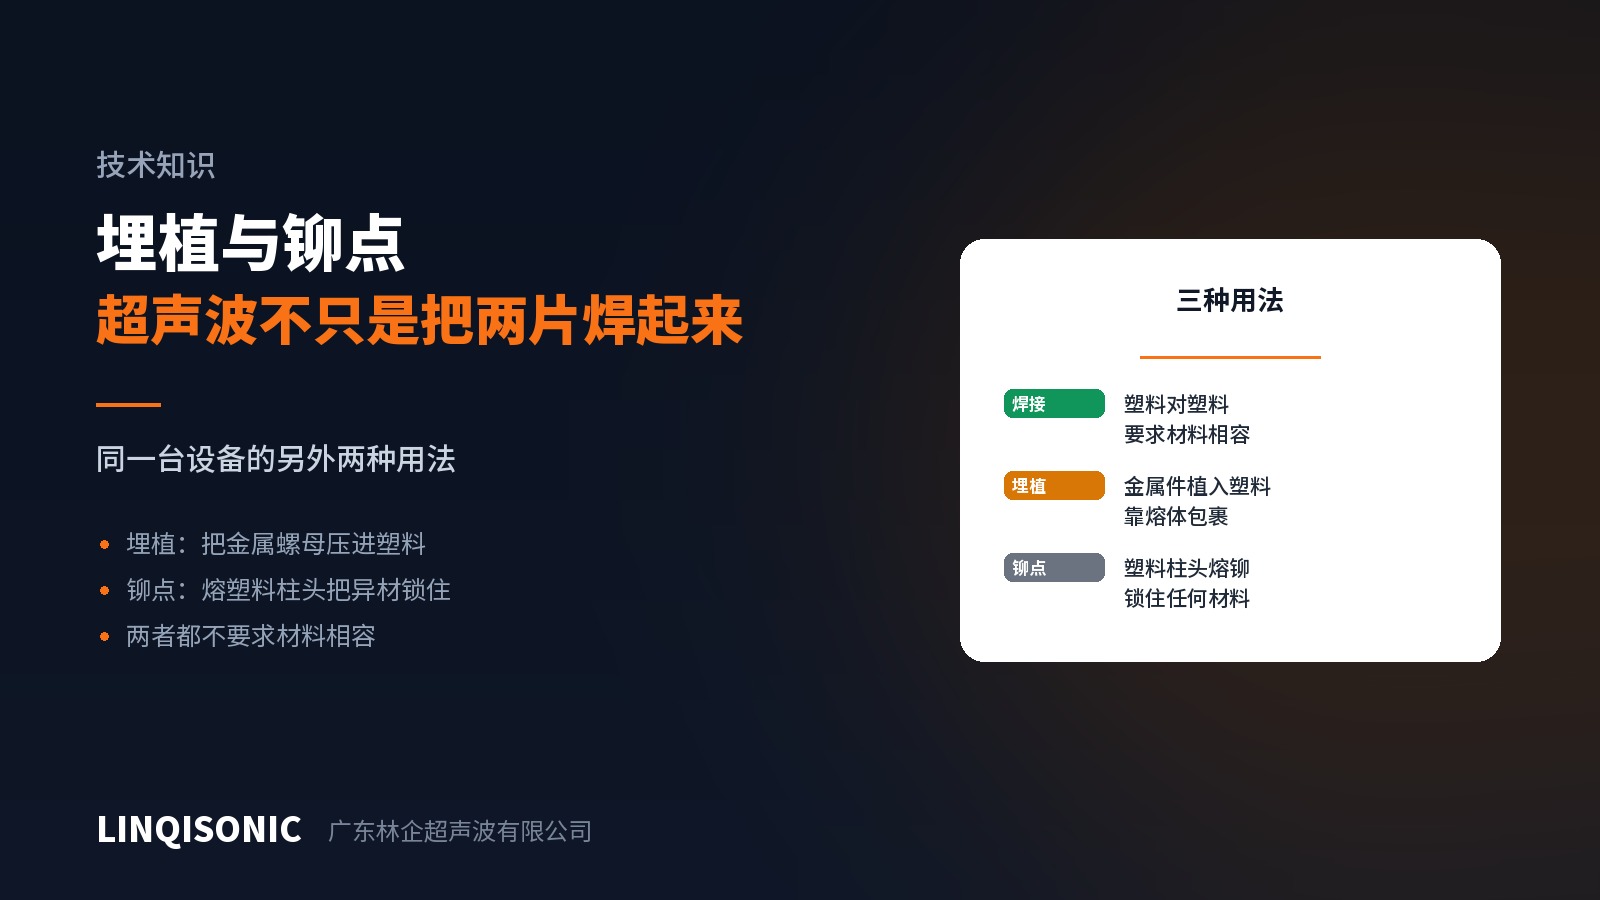
Nhiều người mặc định thiết bị siêu âm chỉ hàn được nhựa với nhựa. Chỉ cần đổi đồ gá, cùng một máy đó còn làm thêm được hai việc nữa — và cả hai đều không đòi hỏi vật liệu phải tương hợp.
Chèn bạc: ép bạc kim loại vào nhựa
Làm gì: khi chi tiết nhựa cần một mối ren kim loại, việc đúc sẵn bạc trong khuôn vừa tốn kém vừa kém linh hoạt. Chèn bạc để lại trên chi tiết ép phun một lỗ hơi nhỏ hơn, rồi sau đó dùng siêu âm ép bạc kim loại có vân nhám vào.
Nguyên lý: bạc dao động cọ vào thành lỗ sinh nhiệt ma sát, nhựa nóng chảy cục bộ, và lực ép đưa bạc xuống đúng vị trí; nhựa nóng chảy tràn vào vân nhám và các rãnh trên thân bạc rồi khóa chặt nó lại khi nguội.
Ưu điểm: không phải sửa khuôn, có thể bổ sung hoặc thay bạc về sau, lực nhổ và mô-men xoắn cao hơn hẳn vít tự ren, và chu kỳ ngắn hơn ép nhiệt.
Những điểm then chốt:
Kiểm soát dung sai lỗ. Lỗ quá lớn thì nhựa không lấp đầy được vân nhám nên không khóa được gì; lỗ quá nhỏ thì nhựa dư bị đẩy trào lên bề mặt và có thể làm nứt trụ.
Cho đủ chiều sâu và chiều dày thành. Nứt thành trụ mỏng là dạng hỏng thường gặp nhất khi chèn bạc.
Hướng vân nhám quyết định hướng chịu lực. Chống nhổ và chống xoay cần hai kiểu vân khác nhau; hãy chọn theo tải trọng thực tế khi sử dụng.
Dùng chế độ chiều sâu để kiểm soát độ chìm. Kết quả then chốt là chiều cao mặt bạc so với bề mặt nhựa, và chế độ chiều sâu xử lý trực tiếp điều đó.
Tán đinh: làm nóng chảy trụ nhựa để giữ chi tiết
Làm gì: một trụ nhựa trên chi tiết xuyên qua lỗ của một chi tiết khác, và siêu âm làm nóng chảy đầu trụ thành một đinh tán hình nấm để giữ chi tiết đó lại.
Chi tiết được giữ có thể làm bằng bất kỳ vật liệu nào — tấm kim loại, bo mạch, nhựa không tương hợp, chi tiết trang trí, thủy tinh — vì nó không tham gia vào quá trình nóng chảy liên kết mà chỉ đơn giản bị giữ lại. Đây là giá trị lớn nhất của tán đinh: một lối ra cho những tổ hợp không hàn được.
Những điểm then chốt:
Thể tích trụ phải khớp với hình dạng đầu tán. Nhựa được bảo toàn: chiều cao và đường kính trụ quyết định đầu tán có thể hình thành lớn tới đâu. Trụ quá thấp thì đầu tán không lấp kín lỗ; trụ quá cao thì vật liệu tràn ra ngoài. Tính toán việc này ở khâu thiết kế hơn hẳn việc chỉnh thông số trên máy.
Chừa khe hở giữa trụ và lỗ. Lắp có độ dôi sẽ khiến trụ không xuống hết hoặc làm nứt lỗ ngay khi lắp.
Đỡ chi tiết được giữ. Những thứ không được đỡ như bo mạch sẽ bị cong dưới lực tán.
Kiểm soát năng lượng. Năng lượng dư sẽ làm sụp cả trụ, để lại đầu tán quá mỏng nên không giữ được.
Dùng chế độ chiều sâu hoặc chế độ năng lượng, vì chiều cao đầu tán mới là kích thước then chốt.
Chọn giữa hai phương pháp
Cần mối ren tháo lắp được → chèn bạc.
Cố định vĩnh viễn, không cần tháo → tán đinh, chi phí thấp hơn.
Vật liệu tương hợp và cần độ kín → hàn.
Vật liệu không tương hợp và không cần kín → tán đinh.
Vật liệu không tương hợp mà lại cần kín → tán đinh để cố định, thêm gioăng để làm kín, tách hai yêu cầu ra giải quyết riêng.
Một điểm chung
Chèn bạc và tán đinh dùng cùng bộ phát và cùng hệ thống âm học như hàn, chỉ khác đồ gá và thông số. Với một dây chuyền đã có máy hàn siêu âm, chi phí biên để thêm một trong hai công nghệ này rất nhỏ — điều đáng nhớ khi lập quy trình.
Các chế độ chiều sâu và năng lực làm đồ gá có trên trang máy hàn siêu âm. Gửi bản vẽ kèm quy cách bạc hoặc kích thước trụ tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.