
Hàn PPS: chịu nhiệt tốt không có nghĩa là dễ hàn
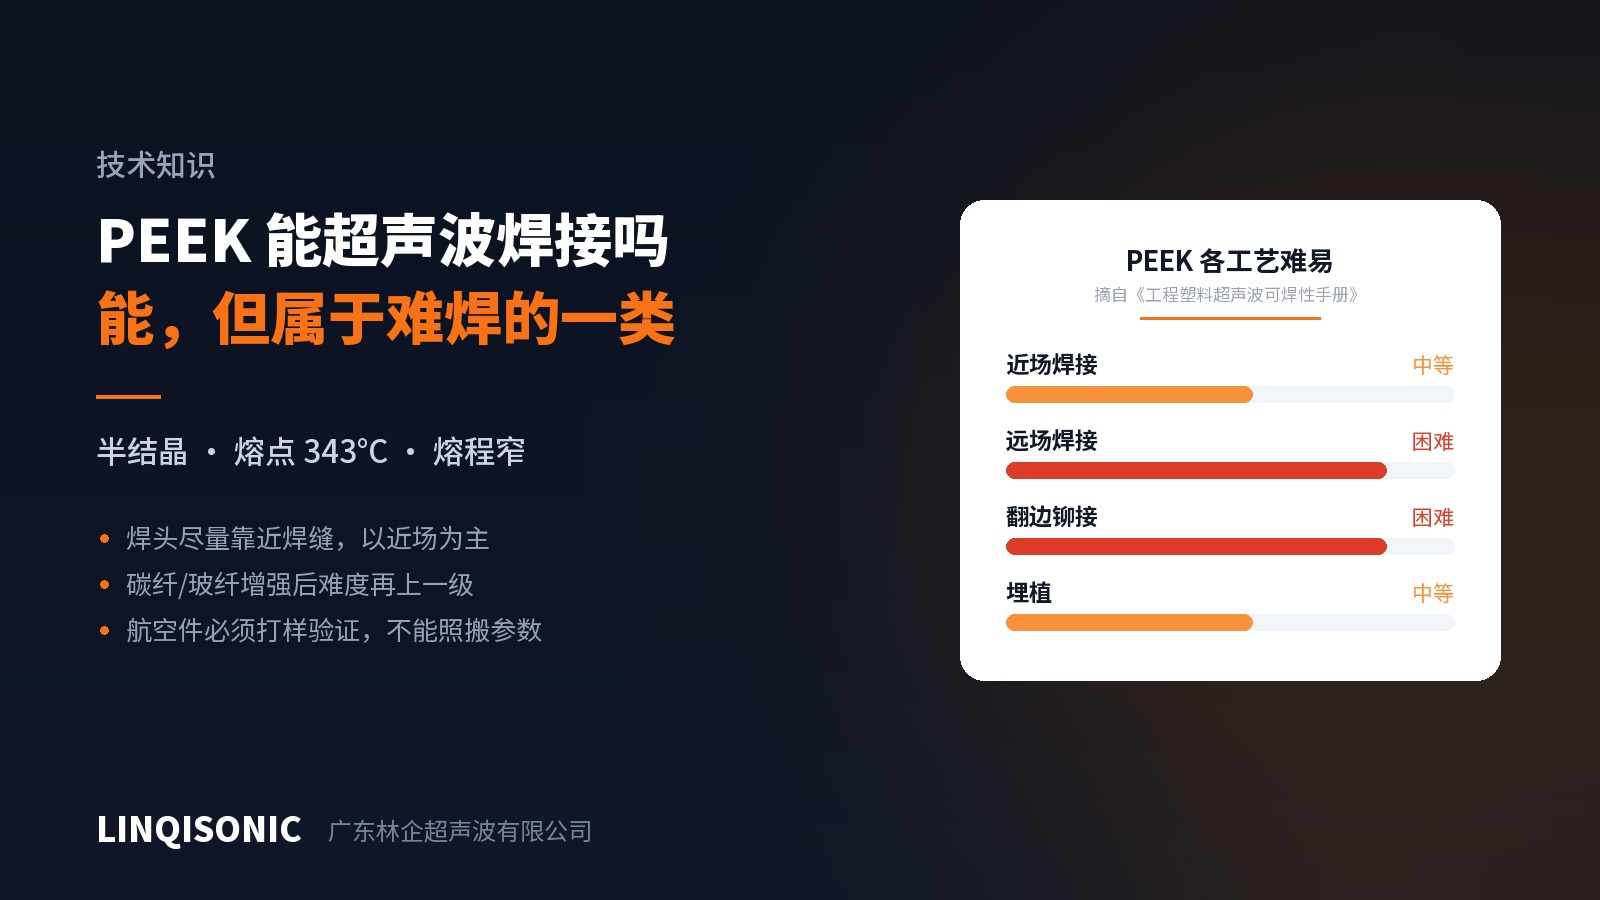
PPS xuất hiện trong thân bơm, vỏ cảm biến và linh kiện điện tử ô tô, được chọn vì khả năng chịu nhiệt và chịu hóa chất. Không tính chất nào trong hai tính chất đó là tin vui cho hàn siêu âm.
Cái khó nằm ở đâu
Điểm nóng chảy cao trên một dải hẹp. PPS là nhựa bán tinh thể, nóng chảy quanh 280°C, nên mở được mặt tiếp giáp cần mật độ năng lượng cao hơn hẳn so với nhựa vô định hình như ABS hay PC. Dải hẹp nghĩa là thiếu năng lượng thì không liên kết, thừa thì phân hủy, và khoảng giữa rất ít.
Vật liệu nền giòn. PPS không dai, và độn sợi thủy tinh còn làm nó giòn hơn. Lực hàn, các điểm tỳ của đồ gá và góc nhọn trên mối ghép đều trở thành nơi tập trung ứng suất, và thứ nứt trước thường là vật liệu nền cạnh mối hàn chứ không phải bản thân mối hàn.
Hầu như luôn có độn sợi thủy tinh. PPS không độn hiếm khi dùng cho chi tiết chịu lực; 40% sợi thủy tinh là phổ biến. Sợi làm suy giảm sóng âm và lấy đi đúng chừng ấy phần nhựa có thể nóng chảy liên kết, nên độ bền mối hàn không thể đạt mức vật liệu nền. Hãy chấp nhận điều đó ngay từ khâu thiết kế thay vì hy vọng thông số bù lại được.
Nên làm gì
Dùng mối ghép cắt. Gờ dẫn năng lượng dựa vào nóng chảy tức thời tại đỉnh rồi chảy lan, mà dải nóng chảy hẹp của PPS khiến khoảnh khắc đó khó lặp lại, nên trong cùng một lô có chi tiết liên kết đủ và có chi tiết thiếu. Mối ghép cắt sinh nhiệt bằng ma sát duy trì dọc phần lắp ghép có độ dôi, và vùng nóng chảy tiến dần dọc theo mặt lắp ghép.
Cấp đủ biên độ. Đây là biến số đầu tiên, không phải cuối cùng. Khi biên độ thiếu, kéo dài thời gian hàn chẳng được gì ngoài việc lan nhiệt vào thân chi tiết.
Lấy độ dôi ở mức thấp. PPS giòn, và độ dôi quá lớn giữ thành bên bị banh ra như một ứng suất kéo thường trực. Độ kín đến từ dải nóng chảy liên tục, không phải từ việc ép mạnh hơn.
Dùng điểm tỳ mềm trên đồ gá. Điểm định vị cứng tỳ thẳng vào PPS rất dễ ấn ra vết nứt tế vi. Diện tiếp xúc lớn hơn và đệm mềm ăn đứt mọi thay đổi thông số.
Coi đầu hàn là vật tư tiêu hao. 40% sợi thủy tinh mài mòn mặt làm việc liên tục; đầu hàn nhôm có tuổi thọ ngắn ở đây, nên cân nhắc titan hoặc xử lý cứng bề mặt và đưa đầu hàn vào kế hoạch vật tư dự phòng.
Cửa sổ hẹp thì phải giám sát
Với cửa sổ hẹp, rủi ro không phải là «chi tiết này hàn tốt» mà là «mọi chi tiết đều hàn tốt». PPS là ví dụ điển hình mà mắt thường không phân biệt được: bề ngoài ổn, chỉ khi cắt mặt cắt mới thấy hai nửa chỉ bị ép vào nhau.
Dùng chế độ năng lượng hoặc chế độ chiều sâu, không dùng chế độ thời gian. Chế độ thời gian không bù được gì, và cửa sổ của PPS không hấp thụ nổi dao động của vật liệu đầu vào.
Giám sát nhiều chiều. Đặt giới hạn đồng thời cho năng lượng, công suất và chiều cao sau hàn, lệch chiều nào cũng báo. Một chiều duy nhất sẽ bỏ sót: một chi tiết bị ép bẹp và một chi tiết liên kết tốt có thể có cùng chiều cao cuối.
Duy trì lấy mẫu phá hủy định kỳ. Cắt một mẫu để xem dải nóng chảy có liên tục hay không nói lên nhiều điều hơn một con số lực kéo.
Về khả năng chịu nhiệt
Có một điểm rất dễ bỏ sót: khả năng chịu nhiệt của mối hàn không bằng của vật liệu nền. Cấu trúc tinh thể trong vùng nóng chảy khác với phần thân, và sợi bị gián đoạn qua mặt tiếp giáp, nên dưới tải trọng kéo dài ở nhiệt độ cao, mối hàn thường là nơi bắt đầu hỏng. Hãy thiết kế tiết diện đó ở mức ứng suất thấp hơn.
Bảng đánh giá độ khó và ma trận tương thích nằm trong các sổ tay ở trang tài liệu kỹ thuật. Dải biên độ và giám sát đa chiều có ở trang máy hàn siêu âm.
Gửi mác nhựa, hàm lượng sợi và bản vẽ tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.