
Hàn lăn siêu âm vải không dệt: bánh lăn hoa văn, tốc độ và lực ép
Các sản phẩm chạy vật liệu liên tục — khẩu trang, bao bì khăn ướt, vật liệu vệ sinh, túi lọc — không thể dừng lại cho từng mối hàn, nên dùng hàn lăn siêu âm: vật liệu chạy liên tục giữa một đầu hàn cố định và một bánh lăn hoa văn quay tròn.
Những hoa văn đó không phải để trang trí
Các hình thoi, chấm tròn và sọc dập nổi trên sản phẩm vải không dệt thường bị hiểu là kiểu dáng. Thực ra đó là vết in của các điểm nổi trên bánh lăn, và điểm nổi ở đâu thì mối hàn ở đó.
Những điểm nổi này làm đúng việc mà gờ dẫn năng lượng làm trong hàn nhựa: tập trung năng lượng vào những vùng tiếp xúc hữu hạn. Một bánh lăn hoàn toàn nhẵn sẽ trải năng lượng trên toàn bộ bề mặt, không hàn chắc được gì mà lại làm cả tấm vải cứng và bẹt đi.
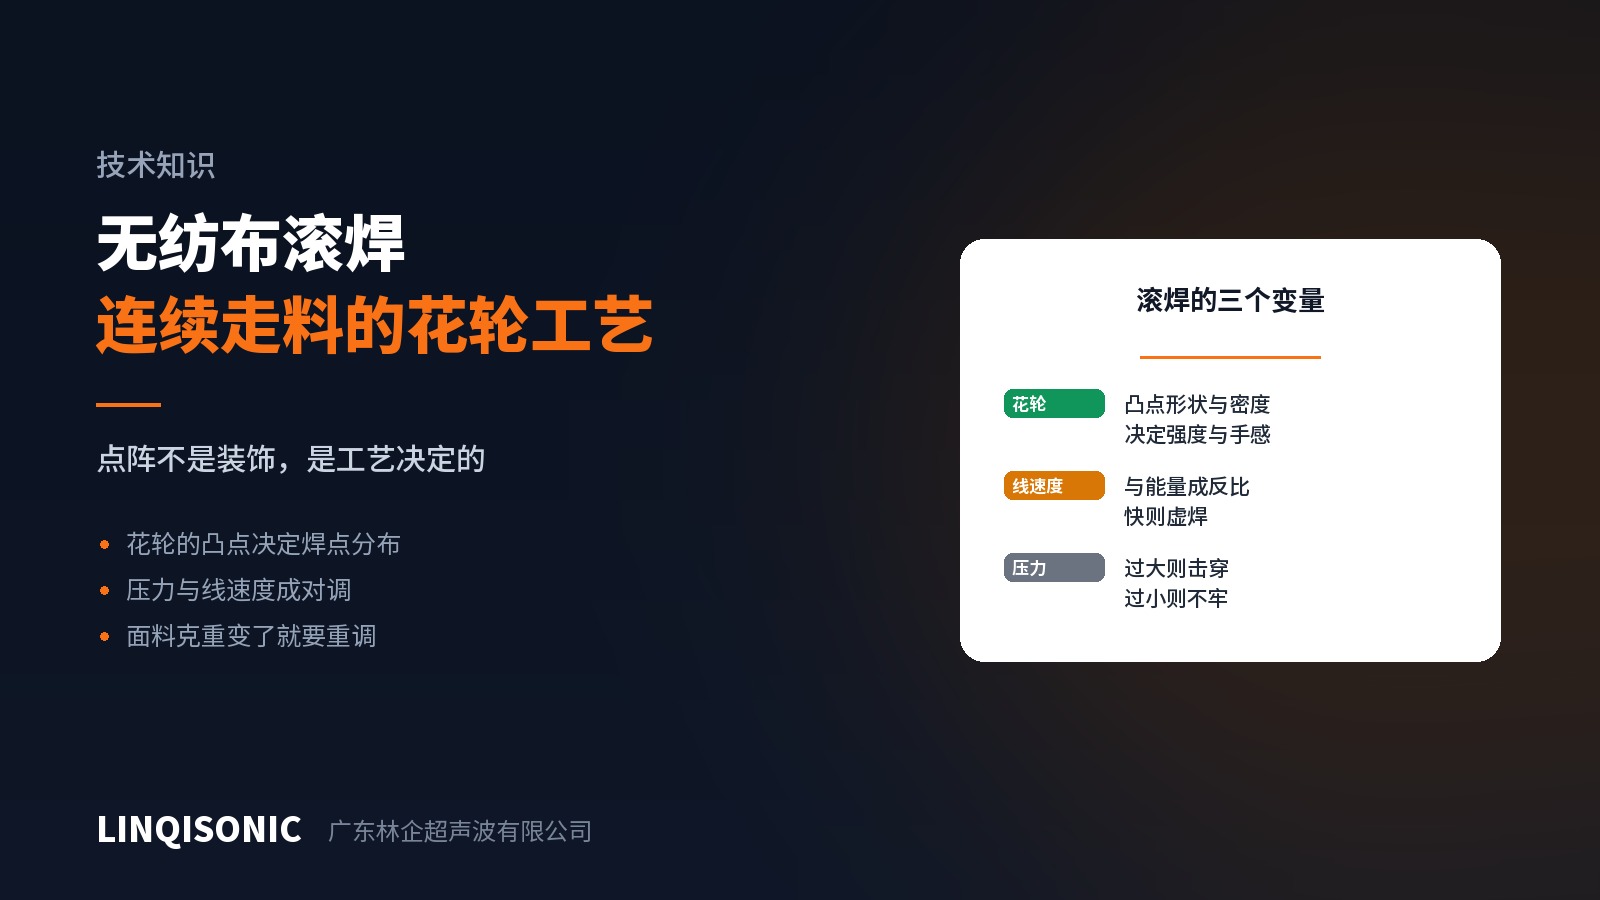
Điểm nổi dày hơn — nhiều mối hàn hơn và bền hơn, nhưng vải cứng hơn và giảm độ thoáng khí.
Điểm nổi thưa hơn — tay cầm mềm hơn và thoáng khí tốt hơn, nhưng độ bền thấp hơn.
Vì vậy việc chọn bánh lăn là sự đánh đổi giữa độ bền và cảm giác tay, và bánh lăn dùng cho quai đeo khẩu trang hoàn toàn khác bánh lăn dùng cho đường hàn cạnh túi lọc.
Tốc độ chạy vật liệu đi cặp với năng lượng
Hàn lăn không có thông số thời gian hàn. Tốc độ chạy vật liệu thay thế cho nó, vì vật liệu đi qua vùng hàn nhanh hay chậm sẽ quyết định mỗi điểm nhận năng lượng trong bao lâu.
Nhanh hơn = ít năng lượng cho mỗi điểm = mối hàn giả.
Chậm hơn = nhiều năng lượng cho mỗi điểm = thủng, cứng, ngả vàng.
Vì vậy không thể tăng sản lượng chỉ bằng cách tăng tốc độ; đổi tốc độ thì phải xác lập lại cả biên độ lẫn lực ép. Đây chính là chỗ mà việc cài máy hàn lăn hay đi sai nhất — tăng riêng tốc độ để chạy theo sản lượng, và cả một lô hàng ra với đường hàn không chắc.
Lực ép làm gì
Lực ép đến từ khe hở giữa đầu hàn với bánh lăn và từ cơ cấu kẹp. Quá lớn thì các điểm nổi đâm xuyên qua vải, để lại lỗ; quá nhỏ thì tiếp xúc không đầy đủ nên năng lượng không truyền được.
Lực ép còn phải đồng đều trên toàn khổ vật liệu. Khi bánh lăn và đầu hàn không song song, một bên hàn được còn bên kia thì không — đây là lỗi phổ biến nhất trên vật liệu khổ rộng.
Đổi vật liệu là phải xác lập lại tất cả
Bất kỳ thay đổi nào về định lượng, thành phần sợi hoặc số lớp đều đòi hỏi thẩm định lại.
Đặc biệt là thành phần sợi: vải không dệt PP và PET hóa mềm ở nhiệt độ khác nhau và không dùng chung thông số được. Khi một tấm ghép nhiều lớp có vật liệu khác nhau ở từng lớp thì vấn đề tương hợp cũng áp dụng — các lớp không tương hợp chỉ bị ép vào nhau chứ không được hàn.
Với vải pha có chứa sợi tự nhiên không nóng chảy như bông hoặc visco, vượt quá một tỷ lệ nhất định là đường hàn không giữ được, vì còn lại quá ít thành phần nhiệt dẻo tại bề mặt ghép để nóng chảy liên kết. Điều đó do vật liệu quyết định và không giải quyết được bằng thông số.
Kiểm tra hằng ngày
Độ sắc nét của vết dập nổi. Cùng logic với vết in trong hàn kim loại — hoa văn mờ nghĩa là bánh lăn đã mòn hoặc lực ép không đủ.
Thử bóc. Xé một đường hàn lấy mẫu và xem sợi bị đứt (đã hàn) hay đường hàn tách ra sạch sẽ (chỉ bị ép).
Kiểm tra cả hai mép khổ vải. Giữa tốt mà hai mép kém là dấu hiệu kinh điển của lỗi độ song song, nên đừng chỉ lấy mẫu ở giữa.
Vệ sinh bánh lăn định kỳ. Xơ sợi và cặn nóng chảy tích tụ giữa các điểm nổi, và bánh lăn bị lấp đầy chính là bánh lăn có điểm nổi thấp đi.
Tần số, khổ làm việc và các phương án bánh lăn có trên trang máy hàn siêu âm. Gửi thành phần vải, định lượng, khổ và tốc độ chạy yêu cầu tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.