
Ba dạng khuyết tật điển hình trong hàn siêu âm kim loại
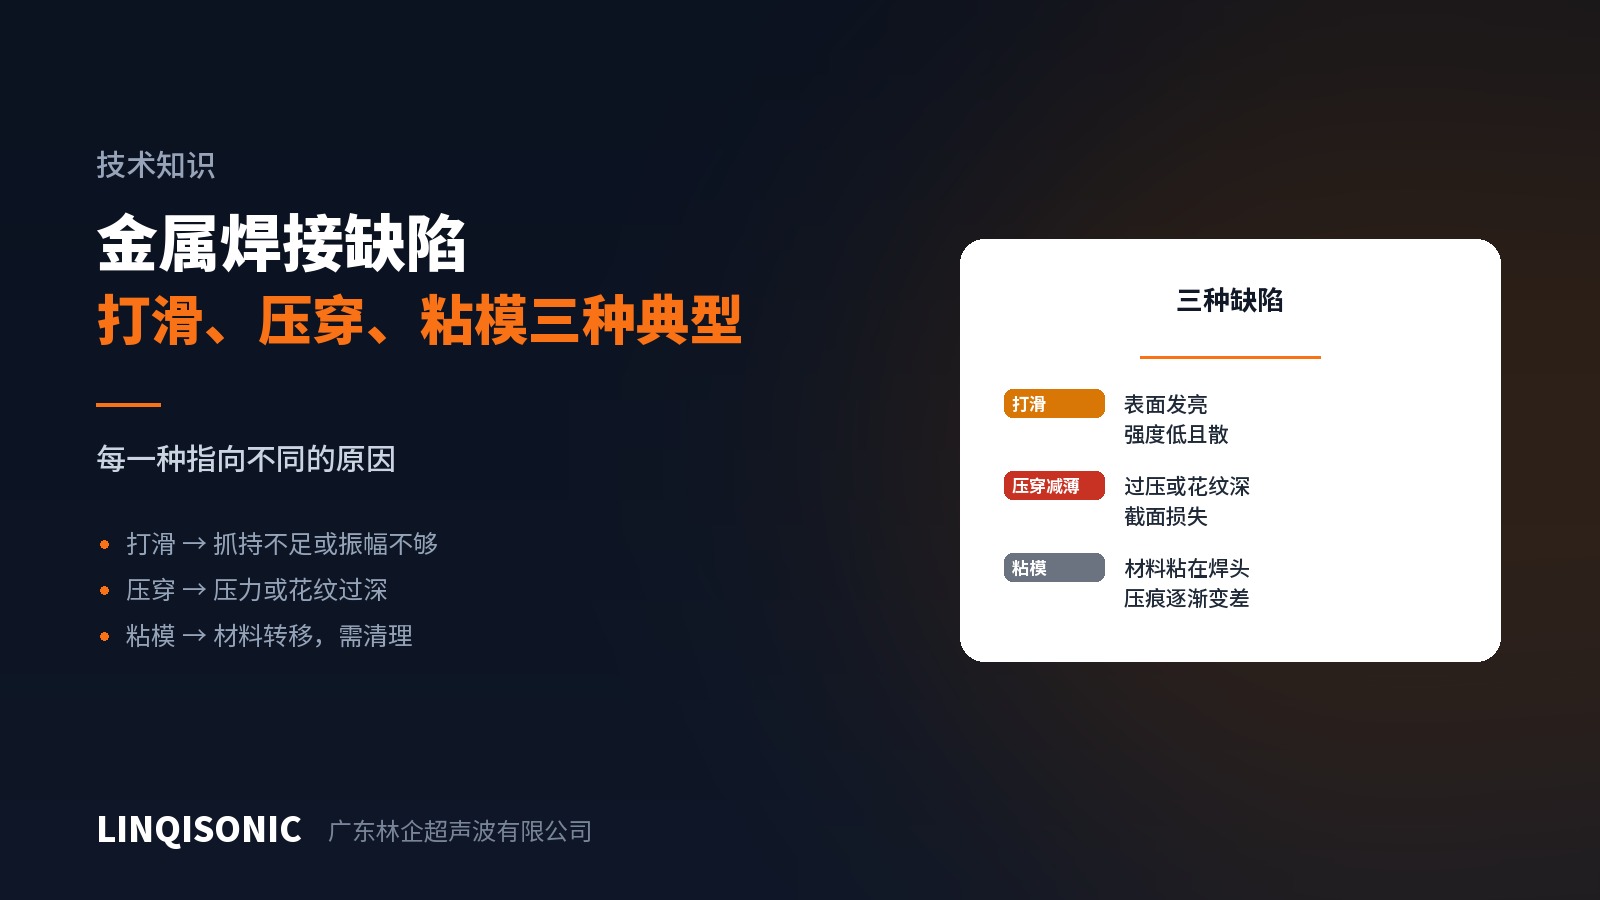
Khác với hàn nhựa, phần lớn khuyết tật hàn kim loại nhìn thấy được ngay trên bề mặt chi tiết. Nhận ra biểu hiện thì hướng xử lý cũng rõ.
1. Trượt
Biểu hiện: vết mòn sáng bóng trên bề mặt, vết in mờ hoặc chỉ hình thành một phần, độ bền mối hàn vừa thấp vừa phân tán rộng, và đầu hàn nóng lên.
Nguyên nhân: lực cắt không tới được chi tiết, và năng lượng bị tiêu tốn giữa đầu hàn với chi tiết.
Các nguồn gốc cụ thể gồm vân nhám bị mòn (phổ biến nhất), lực ép không đủ (không bám được), biên độ không đủ (không đẩy nổi), dầu mỡ hoặc lớp phủ trên bề mặt, và đe bám không đủ khiến chi tiết dưới chạy theo chi tiết trên.
Thứ tự kiểm tra: độ sắc nét của vết in do khuôn tạo ra trước tiên, rồi tới lực ép và độ sạch bề mặt, và biên độ sau cùng. Phần lớn hiện tượng trượt được giải quyết ngay ở bước một.
2. Ép thủng và làm mỏng
Biểu hiện: vết in quá sâu, vật liệu mỏng bị đâm thủng, tiết diện dẫn điện mỏng đi thấy rõ kèm theo điện trở tăng, và vật liệu bị ép trào ra quanh mối hàn.
Nguyên nhân: lực ép quá lớn, vân nhám quá sâu so với vật liệu, năng lượng dư gây chảy dẻo quá mức, hoặc chu kỳ quá dài.
Cách khắc phục: giảm lực ép, kiểm tra chiều sâu vân nhám so với chiều dày vật liệu, rút ngắn thời gian. Lưu ý đây là hướng ngược lại với hiện tượng trượt — một bên cần giảm lực, bên kia cần tăng — nên phải chẩn đoán đúng trước đã.
Nếu thấy dấu hiệu của cả hai cùng lúc thì lực ép đang nằm ở vị trí khó xử hoặc phân bố không đều; hãy kiểm tra độ song song và tình trạng khuôn thay vì tiếp tục thử nghiệm với lực ép.
3. Bám dính vật liệu
Biểu hiện: vật liệu của chi tiết chuyển sang bám vào vân nhám trên đầu hàn hoặc đe, nhôm đặc biệt hay bị. Khi lớp bám dày lên, vân bị lấp đầy, vết in xấu dần, và triệu chứng cuối cùng trở thành trượt.
Nguyên nhân: quá trình này hoạt động bằng cách đưa kim loại sạch tiếp xúc trực tiếp để liên kết — và chính điều đó xảy ra giữa chi tiết với khuôn thì gọi là bám dính. Kim loại mềm, năng lượng dư và xử lý bề mặt khuôn không phù hợp đều làm nó nặng thêm.
Cách khắc phục: vệ sinh các rãnh theo lịch bằng bàn chải mềm và dung dịch phù hợp mà không làm xước mặt khuôn, giảm năng lượng khi có thể, và xử lý bề mặt khuôn để chống bám dính.
Bám dính là hạng mục vệ sinh theo lịch, không phải việc đợi tới khi gây rắc rối mới xử lý. Cái nguy của nó là giai đoạn đầu hoàn toàn không thấy gì; tới lúc chất lượng mối hàn xuống cấp thì đã có khá nhiều chi tiết trôi qua.
Định vị vấn đề nhanh
Lấy một chi tiết lỗi và nhìn ba thứ:
Vết in trên chi tiết — sắc nét nghĩa là bám tốt; mờ hoặc sáng bóng nghĩa là trượt; quá sâu thì chỉ về lực ép hoặc chiều sâu vân nhám.
Vân nhám trên khuôn — có mòn không? có vật liệu bám không? rãnh có bị lấp đầy không?
Mặt cắt — vùng liên kết liên tục nghĩa là công nghệ ổn và nguyên nhân nằm ở chỗ khác; vùng liên kết loang lổ thì chỉ về lực ép hoặc độ song song.
Phòng hơn chữa
Cả ba dạng đều có một điểm chung: chúng phát triển từ từ chứ không xuất hiện sau một đêm. Vì vậy nề nếp hằng ngày mới là cách ứng phó hiệu quả nhất — kiểm tra vết in mỗi ca, vệ sinh vân nhám theo lịch, ghi số lượng lũy kế, và thay khuôn theo số lượng.
Thêm vào đó là giám sát quá trình: đặt ngưỡng cho năng lượng, công suất và chiều cao sau khi hàn. Cả trượt lẫn ép thủng đều để lại dấu vết đặc trưng trong dữ liệu và có thể bị bắt trước khi phế phẩm chạy thành lô.
Khả năng giám sát và các phương án khuôn của từng model có trên trang máy hàn siêu âm. Gửi ảnh chụp vết in, mặt cắt và dữ liệu quá trình tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.