了解林企超声波最新新闻、行业动态与技术分享
共 91 篇
定位偏了但每次都偏一样,可以补偿;每次偏得不一样,才是良率杀手。超声波焊接怕的是后者。
一次焊接几秒,一次换型半小时。多品种小批量的产线上,真正吃掉产能的是换型,不是节拍。
金属嵌件是刚度突变点,也是热的去处。离焊缝太近,能量被引走、应力集中,还可能在焊接时被振松。
两种连接一起用,通常不是双保险,而是互相干扰。卡扣先合上会顶开焊接面,焊接的熔缩又会把卡扣拉过头。
治具要同时满足三件事:撑得住、不留印、不吸能。三种常用材质各占其中两条,选型就是在取舍。
腔与腔之间的差异如果和过盈量在同一个数量级,图纸上的接头尺寸在生产里就不成立。先量腔间差,再定接头。
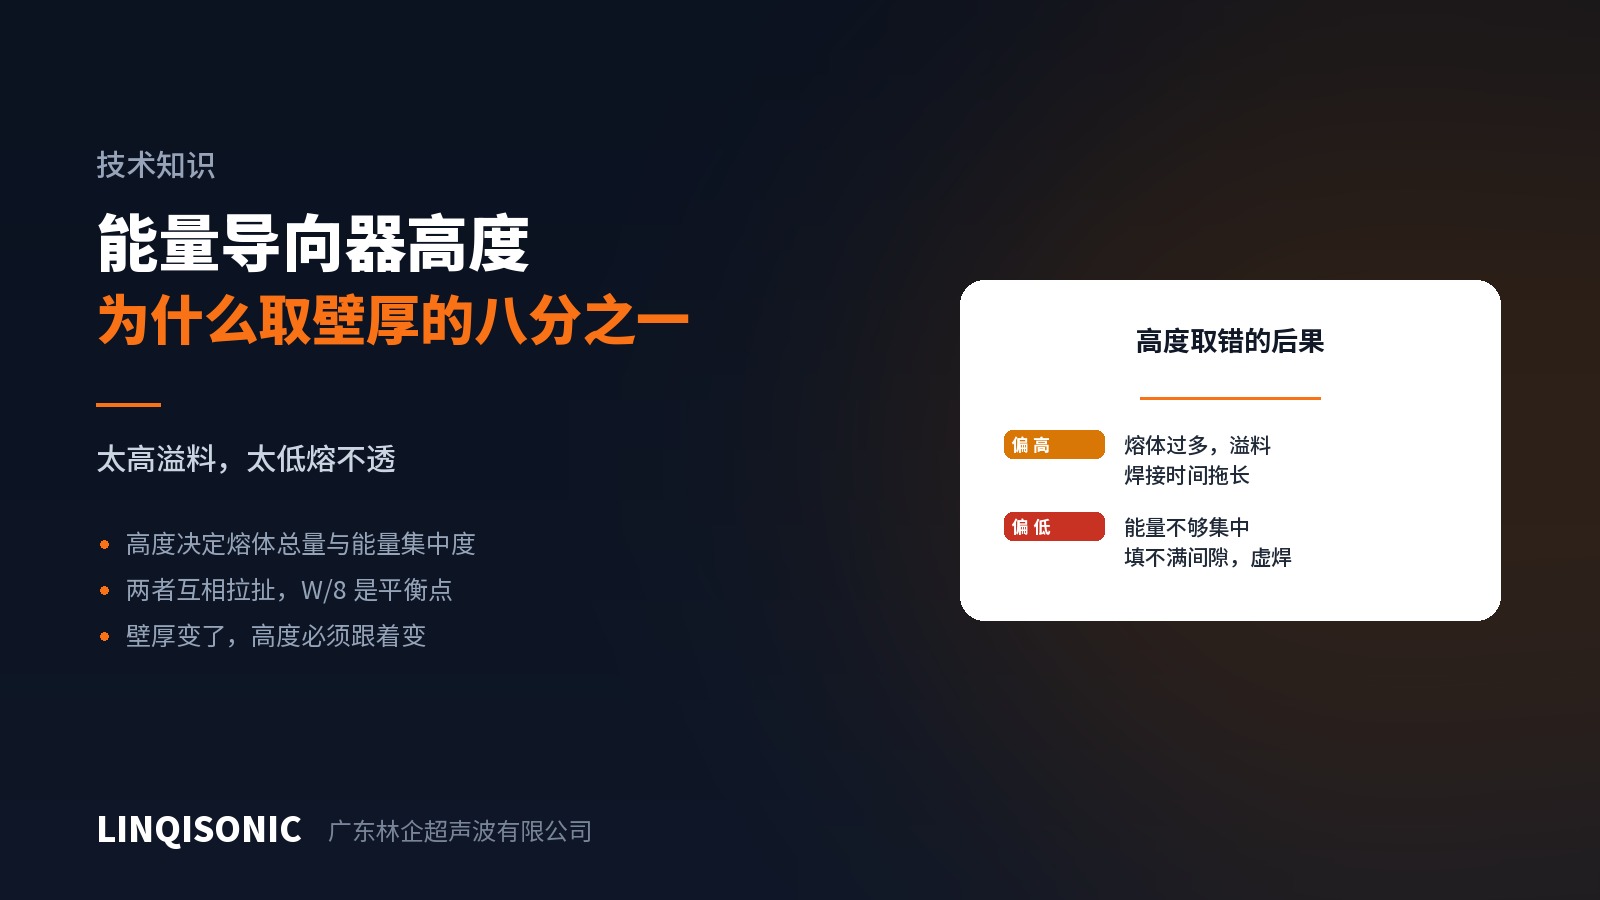
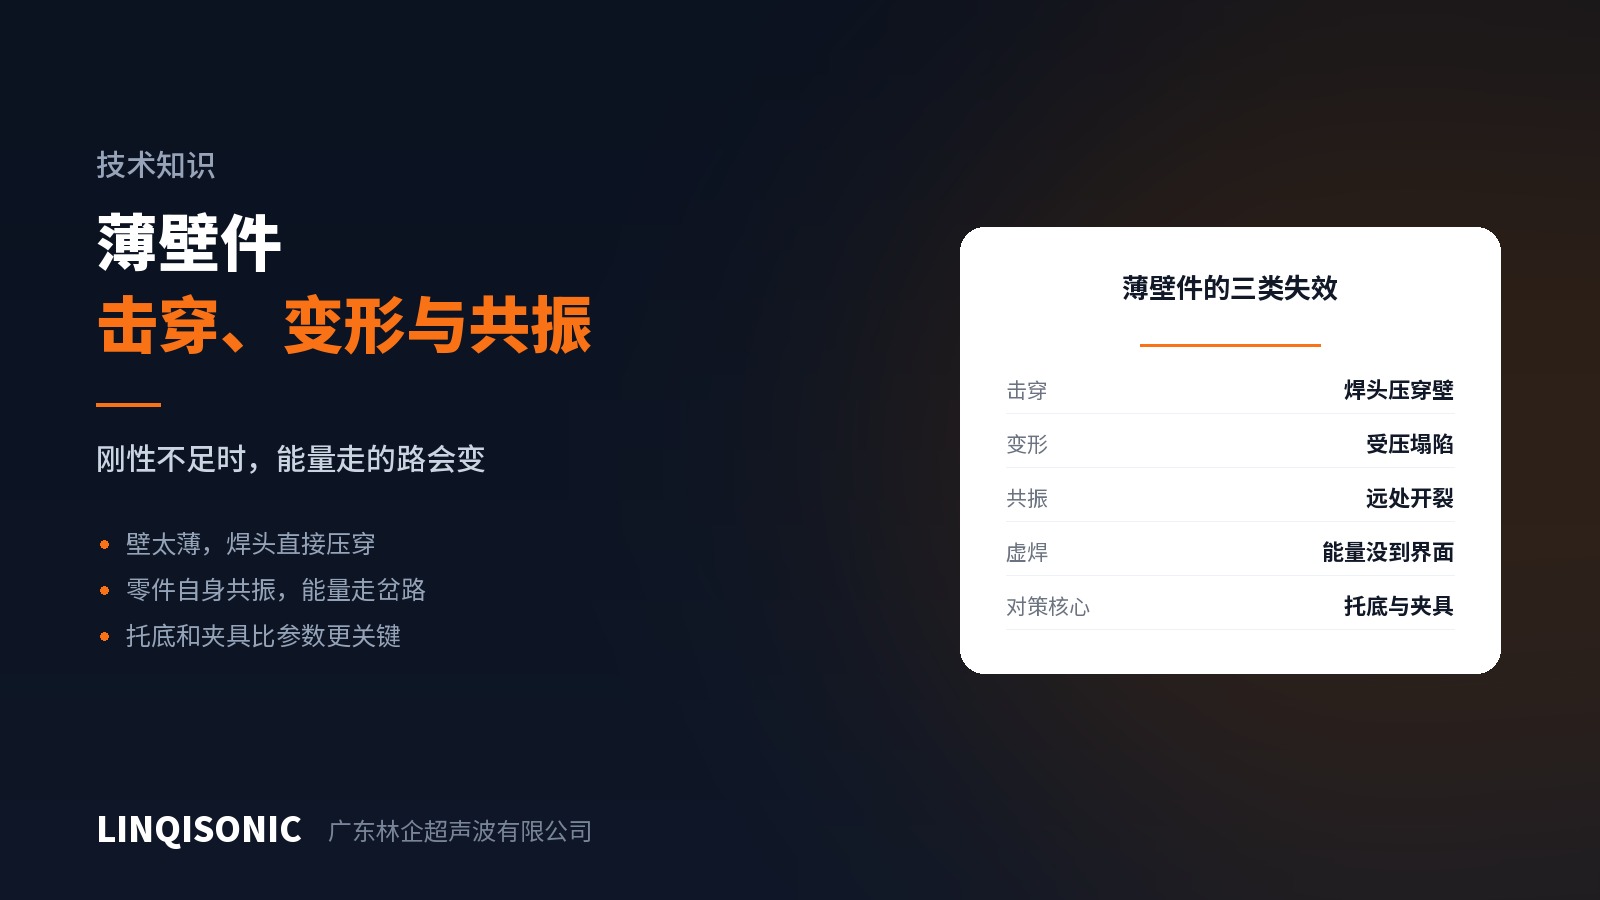
能量导向器的高度按壁厚取,壁厚沿焊缝变化,导向器就不能一个高度走到底。不改的结果是一段溢料一段没熔。
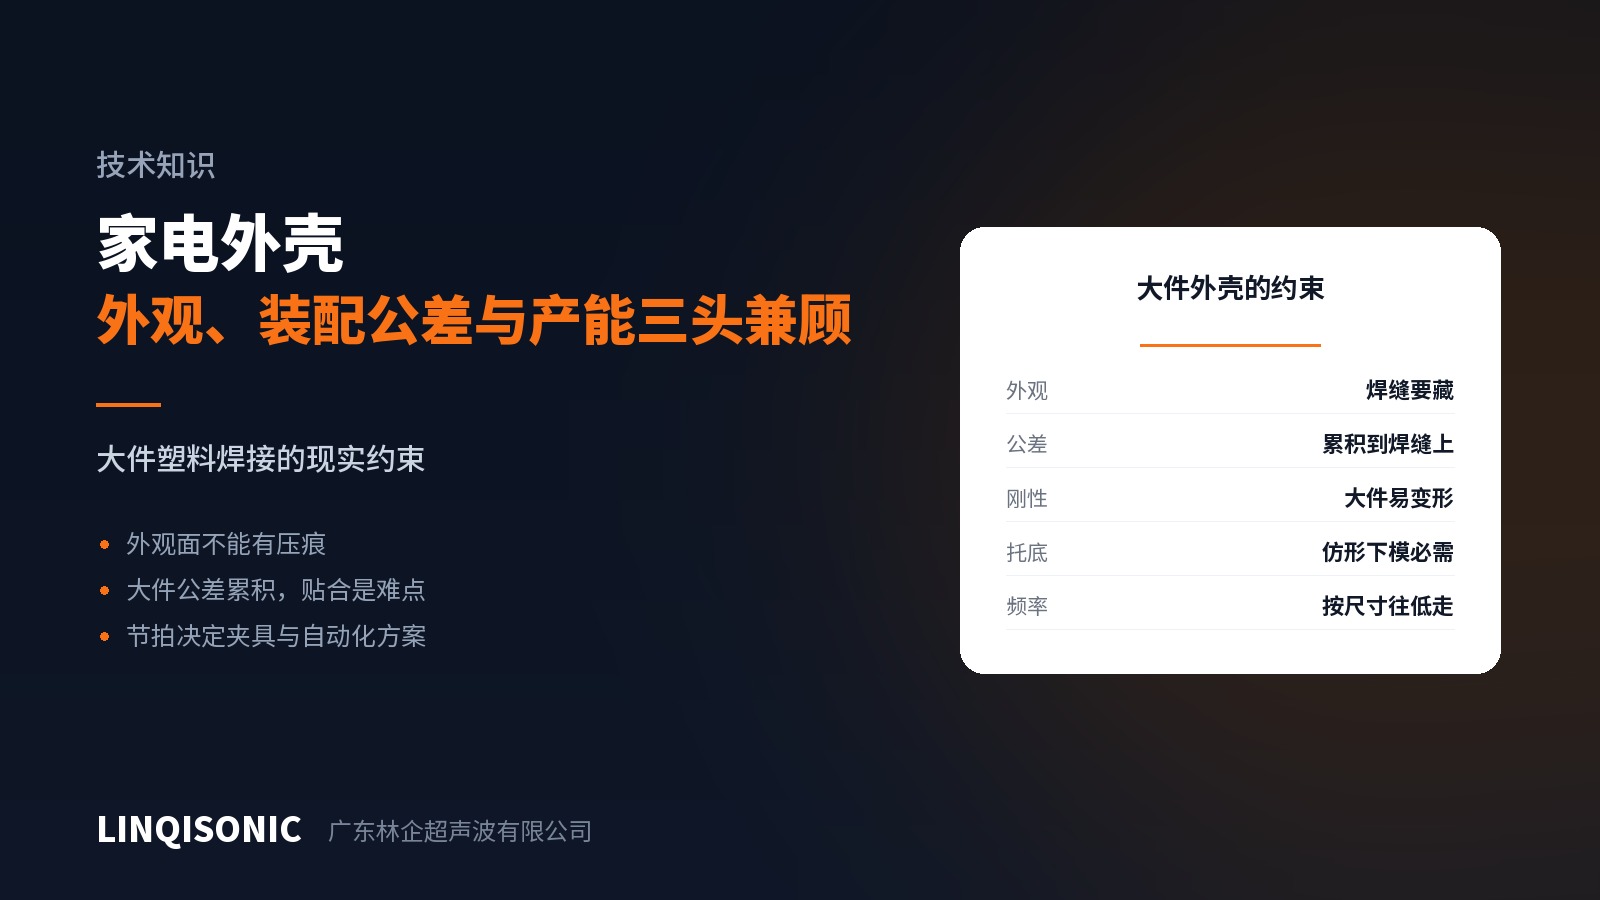
两件合起来的缝隙不可能沿焊缝处处相等。接头要能吃掉这部分公差,治具要在焊前把件矫回来,超出这两条的就是注塑问题。
加强筋是刚度来源,也是能量的旁路。筋顶在焊缝背面,会把振动引走、把压力分散,还会在筋根留下缩痕与应力。