
收缩与翘曲:焊接前就已经决定了一半
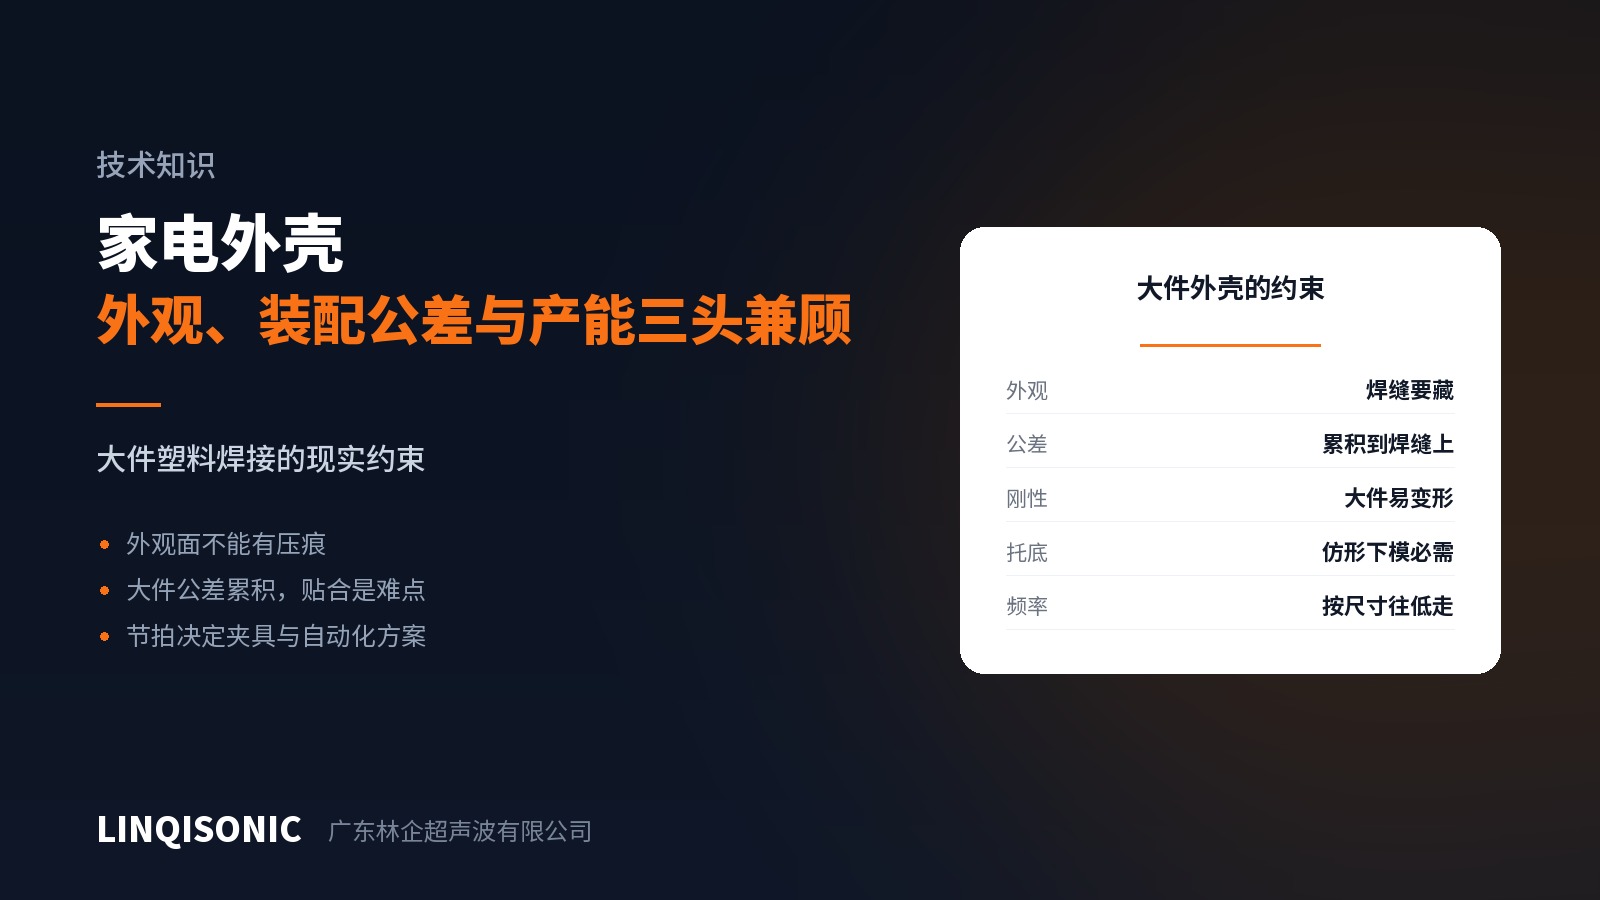
件越大,注塑收缩、翘曲和顶出变形的绝对量越大。两件扣在一起时,缝隙不可能沿焊缝处处相等——有的地方已经贴实,有的地方还张着口。
结果是同一件上一部分熔合、一部分是冷的。这不是参数没调好,是几何在焊接之前就已经不对了。
三条应对,按顺序
一、接头要能吃公差。剪切接头靠侧壁过盈,对高度方向的偏差不敏感,比对接式宽容得多。大件优先。
二、模式要能补偿。时间模式对变化的缝隙没有任何补偿能力;相对深度从每件的实际接触点开始算,能量模式盯总输入,两者都比时间模式稳。
三、治具把件矫回来。在焊接之前用治具把大件按到接近正确的形状,比焊完之后调参数有效得多。
但不要过约束
第三条有个反面:治具夹得太死会把残余应力锁进件里。件被强行掰正,焊完松开,应力还在,遇到温度变化或者化学接触就开裂。PC 件对这一条尤其敏感。
分寸在于:治具的作用是托住和引导,不是掰直。型腔要贴合件的自然形状,承受焊接力,在整个循环里保持形状;而不是用几个压块把翘起来的地方硬压下去。
什么时候该回头找注塑
有一条界线:当注塑翘曲超出焊接能吸收的范围时,这是注塑问题,焊接补不回来。
判断方法:把两个半件自然扣在一起,不加任何外力,量一圈缝隙。如果最大缝隙已经接近或超过接头的过盈量或导向器高度,那么无论怎么调焊接参数,那一段都不会好。
这时候要回头看的是模具冷却、浇口位置、顶出方式和成型参数,而不是继续在焊接工位上试。
大件的额外两点
治具的型腔不便宜,但省不得。大件在焊接力下会挠曲,侧壁外张、底部下沉,焊缝上的实际贴合与空载完全不同。贴合型腔是必需品,不是选配。
焊缝长到一定程度要分区。单个焊头保证不了整条缝的振幅均匀,中间焊得好两头焊不上。这时候考虑多焊头分区驱动。
接头形式的公差吸收能力与八种接头的尺寸体系在技术资料页。相对深度模式、能量模式与大件治具配置见超声波焊接机页面。
把图纸、材料与实测缝隙数据发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。