
壁厚不均的件怎么设计接头
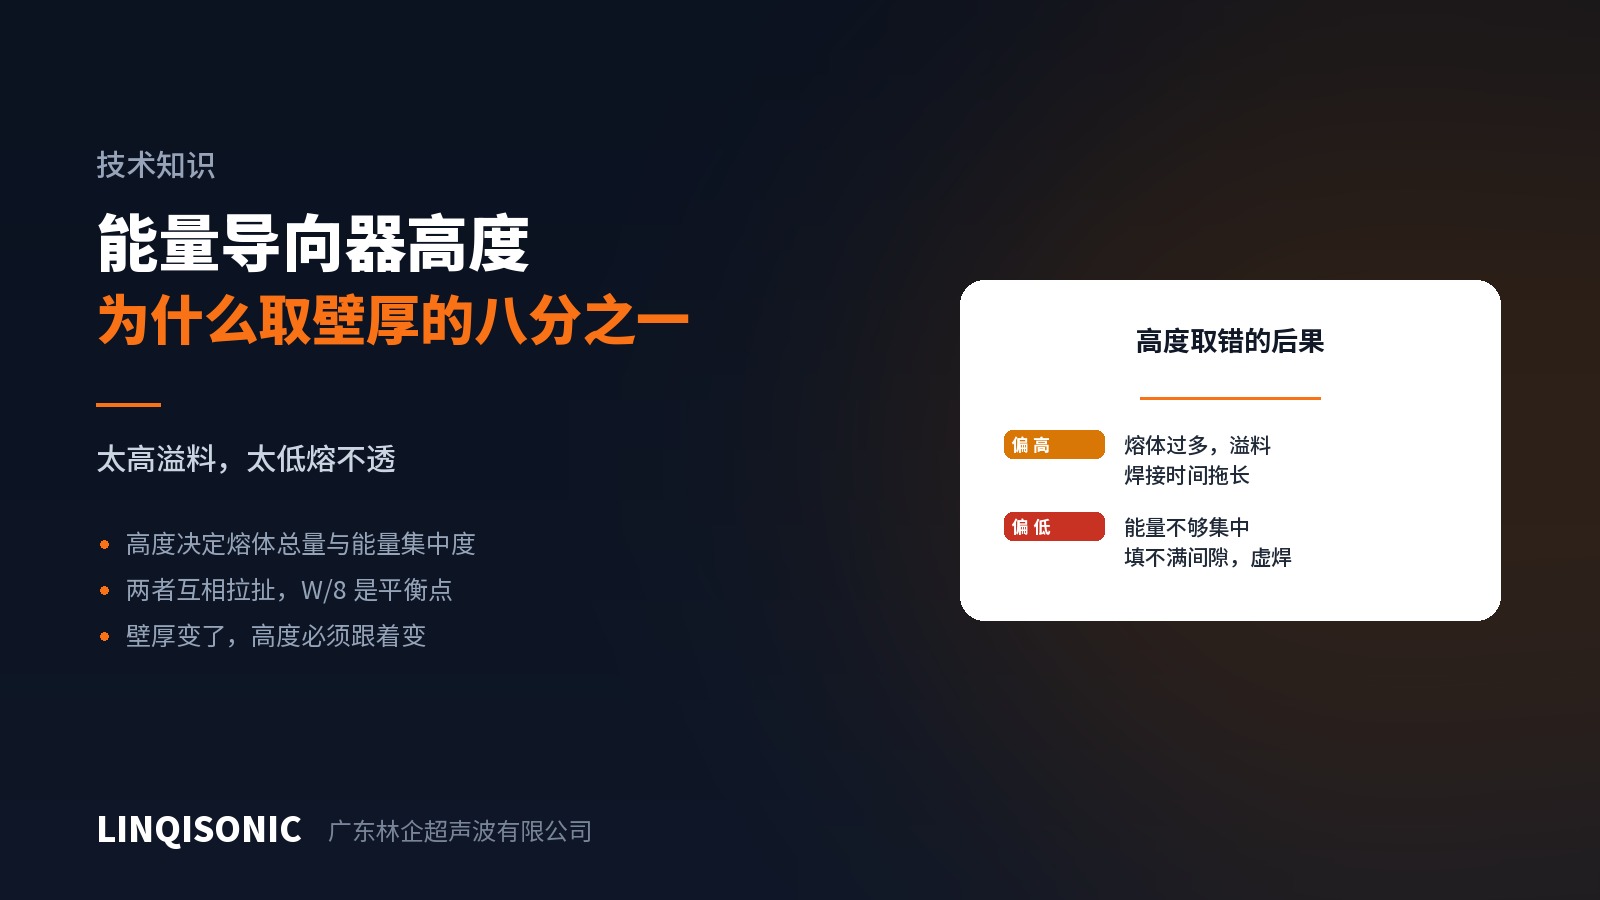
能量导向器的高度取壁厚的八分之一,这条规则大家都知道。问题是很多件的壁厚沿着焊缝是变化的,而导向器往往还是一个高度画到底。
为什么不能一刀切
导向器的高度同时决定两件事:可熔的树脂体积和起始接触面积。壁厚 3mm 的那一段按 3mm 取高度,壁厚 1.5mm 的那一段就多了一倍的熔料。
结果是:厚壁段可能刚好,薄壁段溢料一大堆,而且薄壁本身承受不了那么多热量,容易变形甚至击穿。反过来按薄壁取值,厚壁段的熔料就不够填满间隙,出现不连续。
做法一:导向器跟着壁厚走
最直接的一条:导向器高度按各段的局部壁厚取,沿焊缝分段变化。过渡处做平滑,不要突变。
这条在模具上要多花点工,但比事后在焊接工位上和不均匀的溢料较劲便宜。
做法二:换成剪切接头
剪切接头靠侧壁过盈的持续摩擦生热,熔化沿配合面渐进推进,对壁厚变化的敏感度远低于能量导向器。壁厚变化大的件,优先考虑这一条。
代价是侧壁要能承受过盈带来的横向力。薄壁段可能撑不住,需要治具从外侧约束,或者局部加厚。
做法三:把焊缝挪到壁厚均匀的位置
有时候壁厚不均是造型决定的,改不了;但焊缝的位置常常有余地。把焊缝安排在壁厚相对一致的一圈,比在原地想办法容易得多。这一步在图纸阶段做。
薄壁段的额外风险
壁厚不均的件,薄壁段还有两个专属问题:
击穿与变形。薄壁承受不了同样的压力和振动,焊头压上去容易压塌。治具在这一段要有贴合的支撑,接触面也要加大。
共振。薄壁、悬臂、大平面容易在接近超声频率处共振,结果是离焊缝很远的地方开裂。治具上给这些部位加支撑点,共振需要自由振动的空间,约束住就停了。
模式的选择
壁厚不均意味着焊缝上各处的熔合速度不一样,时间模式最不适合。用能量或相对深度模式,让机器按实际状态伸缩,而不是按固定时间走完。
导向器高度与壁厚的对应、八种接头形式的尺寸体系与设计评审清单,在技术资料页。能量与深度模式、治具配置见超声波焊接机页面。
把带壁厚分布的图纸发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。