
Enerji Yönlendirici mi Kayma Birleşimi mi: Ne Zaman Geçmeli
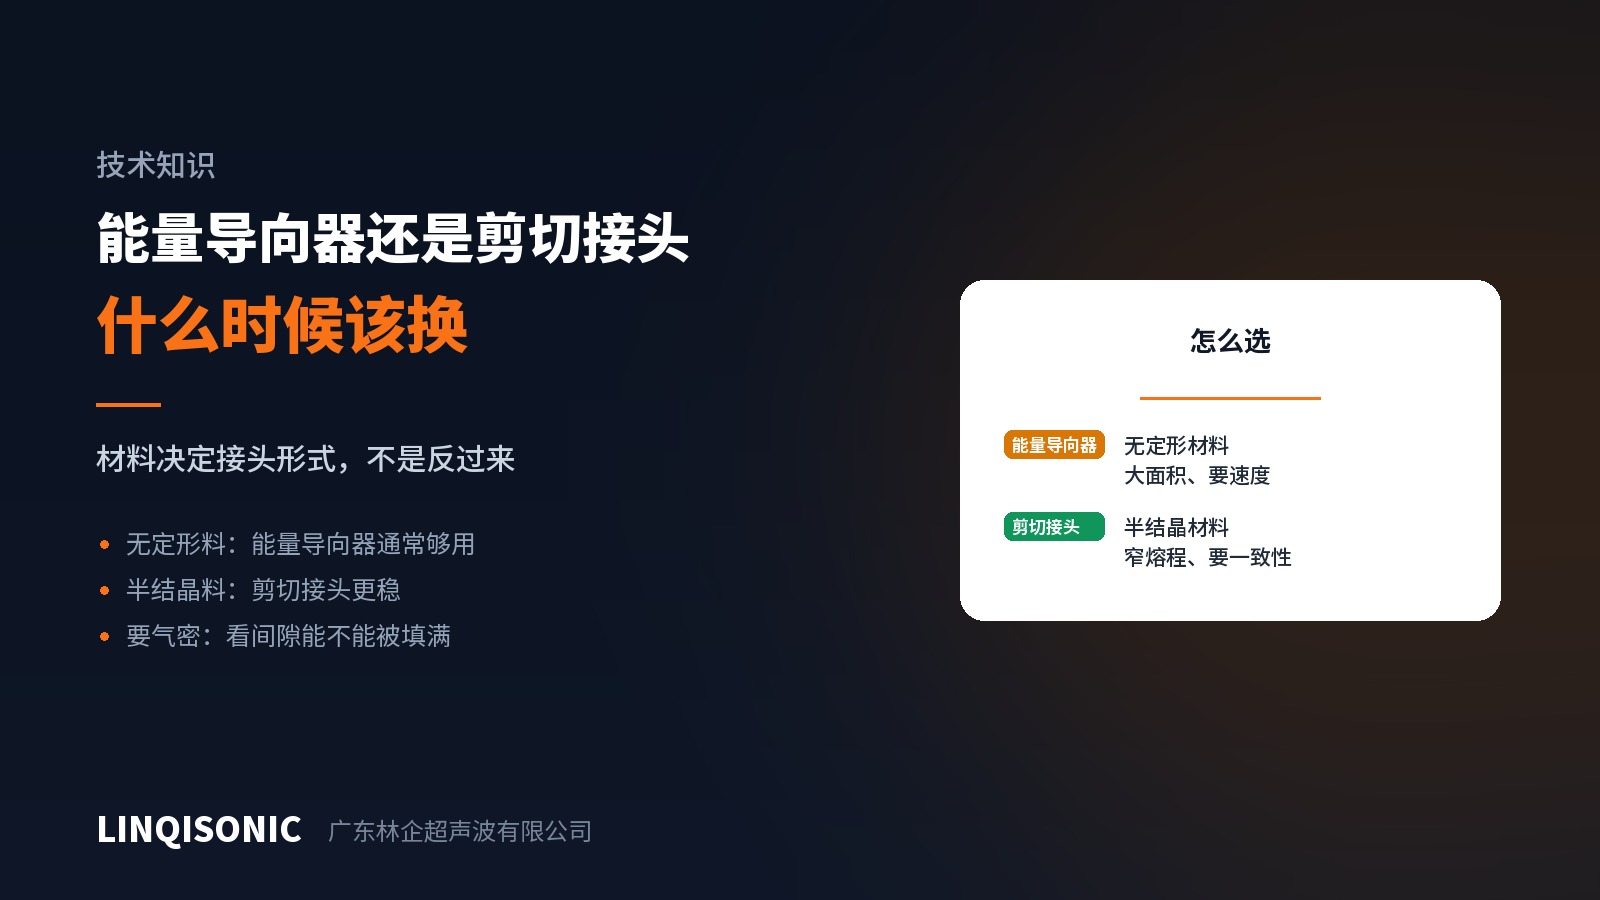
Ultrasonik birleşim biçimleri çoktur, ama pratikte ikisi baskındır: enerji yönlendirici ve kayma birleşimi. Yanlış seçim yapılırsa hiçbir parametre çalışması bunu tam olarak telafi etmez.
İkisi oldukça farklı çalışır
Enerji yönlendirici, birleşim boyunca uzanan üçgen bir çıkıntıdır. Enerji tepede yoğunlaşır, onu anında eritir ve eriyik boşluğu doldurmak üzere dışarı akar. Özelliği hızdır — küçük temas alanı, hızlı başlangıç, geniş kaynak alanlarına uygunluk.
Kayma birleşimi, iki parça arasındaki sıkı geçmedir. Yan duvarlar birbirine sürtünür, erime eşleşen yüzey boyunca kademeli ilerler ve eriyik geçmenin içinde kalır. Özelliği kararlılıktır — erime kademelidir ve tek bir ana bağlı değildir.
Kararı malzeme verir
Amorf reçinelerde (ABS, PC, akrilik, PS) geniş bir yumuşama aralığı ve yumuşaktan akışkana kademeli geçiş vardır. Enerji yönlendiricinin dayandığı anlık erime ve akış bu malzemelerde kolayca tekrarlanır; bu nedenle yönlendirici genellikle yeterlidir ve daha hızlıdır.
Yarı kristalin reçinelerde (naylon, PP, PE, POM, PBT, PEEK) belirli bir erime noktası ve dar bir aralık vardır. Sıcaklığa ulaşana kadar katı kalır, sonra hızla akarlar; neredeyse hiç geçiş bölgesi yoktur. Bu da tepenin erime anını tutarlı biçimde tekrarlamayı zorlaştırır — aynı parti içinde bazı parçalar tam kaynaşır, bazıları eksik kalır.
Kayma birleşimi bu "an"ı bir "sürece" dönüştürür: sürtünme eşleşen yüzey boyunca sürer ve erime düzenli ilerler; süredeki ve enerjideki küçük değişimlere duyarsızdır. Yarı kristalin malzemelerde önce kayma birleşimini düşünün — güvenilir bir kuraldır.
Diğer etkenler
Sızdırmazlık. Yönlendiricinin sızdırmazlığı, eriyiğin tüm birleşim hattını doldurmasına bağlıdır; eksik kalan her bölge bir kaçak yoludur. Kayma birleşimi eşleşen yüzey üzerinde sürekli bir kaynaşmış bant ile sızdırmazlık sağlar ve bu genellikle daha güvenilirdir.
Parça rijitliği. Kayma birleşimi, sıkı geçmenin yanal kuvvetini taşıyabilecek yan duvarlar ister; ince cidarlar ya da uzun açıklıklar dışa açılabilir. O zaman fikstürün parçayı dışarıdan tutması ya da tasarımın yönlendiriciye dönmesi gerekir.
Kaynak alanı. Kayma birleşiminin alanı geçme derinliğiyle birlikte büyür ve kaynak süresi de öyle. Çok büyük birleşimlerde çevrim süresi bunu haklı çıkarmayabilir.
Kalıplama yeteneği. Kayma birleşiminin sıkı geçme payı tipik olarak milimetrenin onda birkaçıdır; bu da kalıp hassasiyeti ve kararlı kalıplama ister. Kalıp bunu tutamıyorsa çizimdeki doğru değer üretimde elde edilemez.
Pratik bir çalışma sırası
Zayıf ya da tutarsız kaynaklarla karşılaşınca ilk içgüdü genellikle parametreleri ayarlamaktır. Daha hızlı yol, önce iki soruyu yanıtlamaktır:
Bu bir yarı kristalin reçine mi? Öyleyse birleşim biçimi baştan yanlış seçilmiş olabilir.
Cam elyaf takviyeli mi? Öyleyse yönlendiricinin başarımı elyaf oranıyla düşer ve kayma birleşimi yine gündeme gelir.
Birleşim biçimini değiştirmek kalıbı değiştirmek demektir ve bu ucuz değildir. Ancak tavanı değiştirir; parametre çalışması yalnızca o tavanın altındaki en iyi noktayı bulur — ve tavan çok alçaksa ne kadar arama yapılırsa yapılsın yetmez.
Sekiz birleşim tipi için eksiksiz ölçü sistemi ve seçim gerekçeleri Enerji Yönlendirici ve Birleşim Tasarım Kılavuzu'nda, indirmeler sayfasındadır. Ekipman için ultrasonik kaynak makinesi sayfalarına bakınız.
Parça çizimlerini 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.