
Сварка корпусов бытовой техники: три требования одновременно
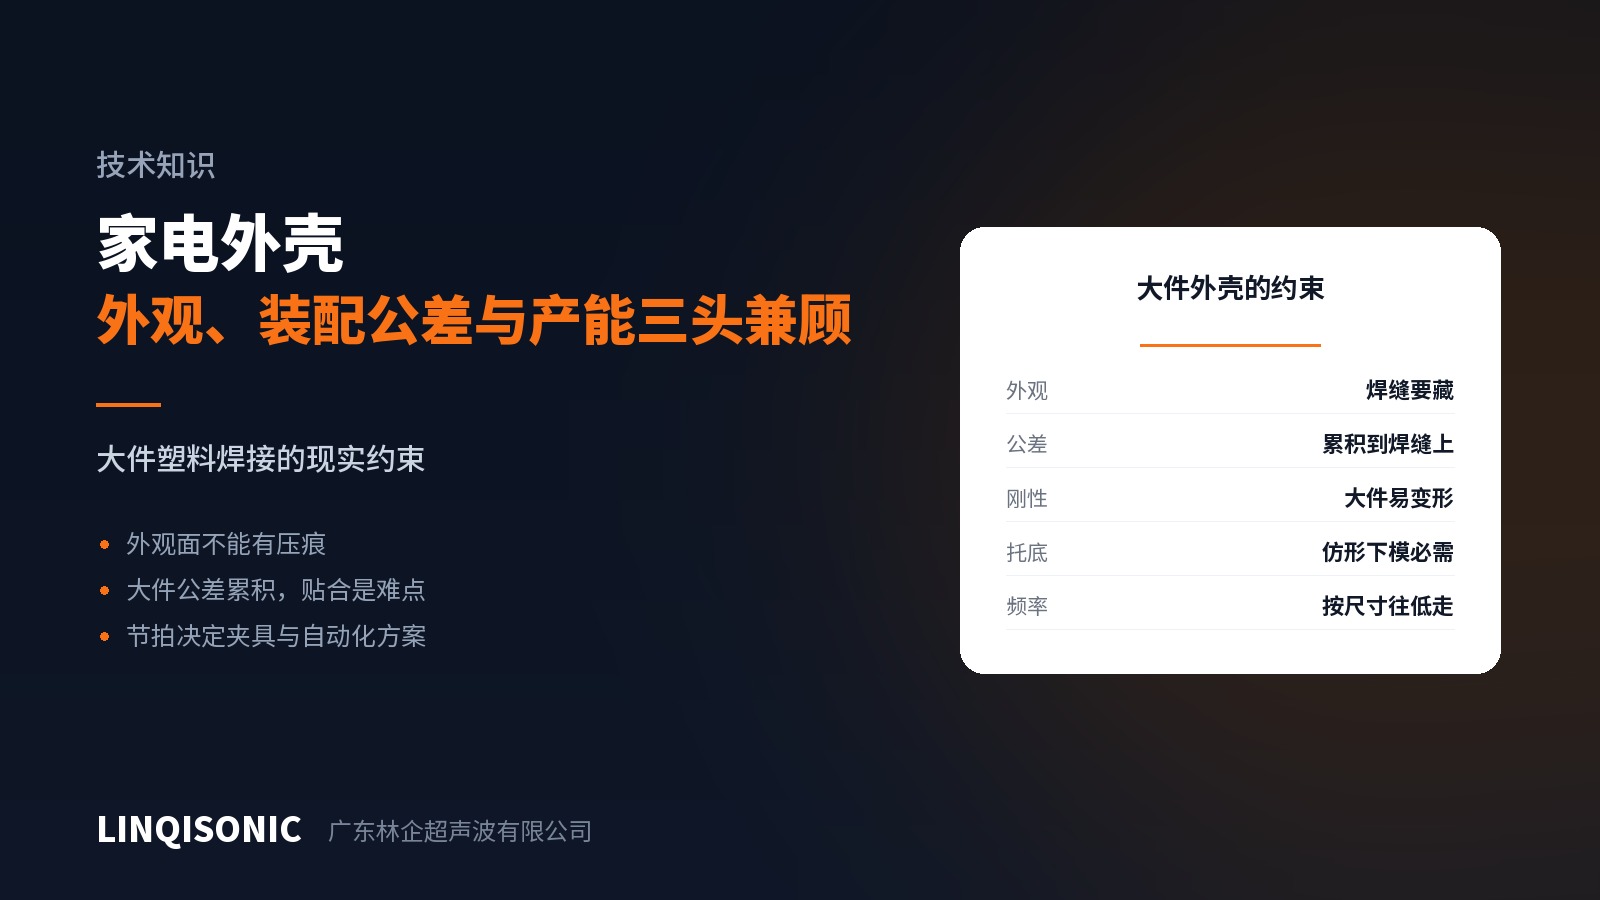
Корпуса пылесосов, кожухи очистителей воздуха, панели мелкой бытовой техники, крышки вентиляторов — у всех общий профиль: крупные, лицевые и выпускаемые серийно. Три требования тянут в разные стороны.
Ограничение 1: никаких следов на видимых поверхностях
Наружная поверхность корпуса бытовой техники — это то, что видит покупатель, и отпечаток сонотрода на ней проявится в косом свете, каким бы лёгким он ни был.
В порядке предпочтения:
Разместите контакт сонотрода на невидимой поверхности. Большинство корпусов допускает приложение усилия изнутри или снизу; это самое чистое решение при условии, что оно заложено в чертёж.
Если видимой поверхности не избежать — увеличьте площадь контакта для распределения давления, отполируйте рабочую поверхность сонотрода, снизьте усилие и скорость подвода.
Рассмотрите сварку в дальнем поле. Сонотрод касается детали в неприметном месте, и энергия идёт через тело детали к стыку. Крупные корпуса обычно делают из аморфных ABS или PC/ABS, которые передают энергию лучше полукристаллических смол, поэтому это работоспособно.
Ограничение 2: допуски накапливаются на стыке
Чем крупнее деталь, тем больше абсолютная величина литьевой усадки, коробления и деформации при выталкивании. Когда половины сходятся, зазор не может быть одинаковым по всему стыку: часть участков прилегает плотно, а часть по-прежнему имеет просвет.
В итоге на одной детали одни участки сплавлены, а другие холодные.
Что делать:
Спроектируйте стык, поглощающий допуск. Сдвиговое соединение опирается на натяг по боковым стенкам и нечувствительно к разбросу высоты, что гораздо снисходительнее стыкового соединения.
Работайте в режиме по перемещению или по энергии. Режим по времени не компенсирует переменный зазор.
Пусть приспособление приводит деталь к форме. Выправить крупную деталь в приспособлении перед сваркой выгоднее, чем подстраивать параметры потом, — но избегайте избыточного стеснения: слишком жёстко зажатое приспособление запирает остаточные напряжения, что особенно опасно для поликарбоната.
Контролируйте входящие детали. Если литьевое коробление превышает то, что сварка способна поглотить, это проблема литья, и сварка её не исправит.
Ограничение 3: крупным деталям нужны опора и жёсткость
Крупные детали прогибаются под усилием сварки: боковые стенки расходятся, днища проседают, и прилегание на стыке становится совсем не таким, каким было без нагрузки.
Профилированный ложемент здесь обязателен, а не желателен. Он должен точно повторять деталь, принимать усилие и удерживать форму на протяжении цикла.
Ложементы для крупных корпусов редко бывают дешёвыми, но экономия на них обычно покупает долгую проблему с выходом годного.
Частота и оборудование
Крупные пластмассовые детали уходят вниз по частоте: больше сонотрод, выше доступная мощность, дальше передача энергии. 15 кГц существует как раз для такой работы, а умеренные площади сварки подходят для 20 кГц.
Если периметр стыка велик, один сонотрод не удержит равномерную амплитуду, и следует рассмотреть несколько сонотродов по зонам.
Выпуск и автоматизация
С ростом объёмов ограничивающим фактором становится время цикла, причём не только время сварки, но и загрузка, базирование и контроль.
Память параметров — если на одной машине идут несколько моделей, вызов сохранённых настроек при переналадке надёжнее переписанной от руки карты параметров.
Контроль процесса — скрытые холодные швы на крупных деталях трудно поймать ручной выборкой, и подетальный контроль здесь практическое решение.
Быстросменная оснастка — время переналадки часто с большим запасом превышает время сварки.
Материалы
В корпусах бытовой техники распространены ABS, PC/ABS, полипропилен и ударопрочный полистирол. ABS и PMMA полностью совместимы, поэтому прозрачная панель на корпусе из ABS — обычная пара. Полипропилен и ABS несовместимы, и если конструкция их сводит, единственный путь — расклёпывание или механический крепёж.
Таблица совместимости приведена в справочниках на странице загрузок. Частоты, максимальные размеры сонотродов и средства контроля для машин под крупные детали — на страницах раздела оборудование для ультразвуковой сварки. Чертежи, материалы и требования по времени цикла направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.