
Ультразвук, контактная сварка или лазер: как выбрать способ соединения металлов
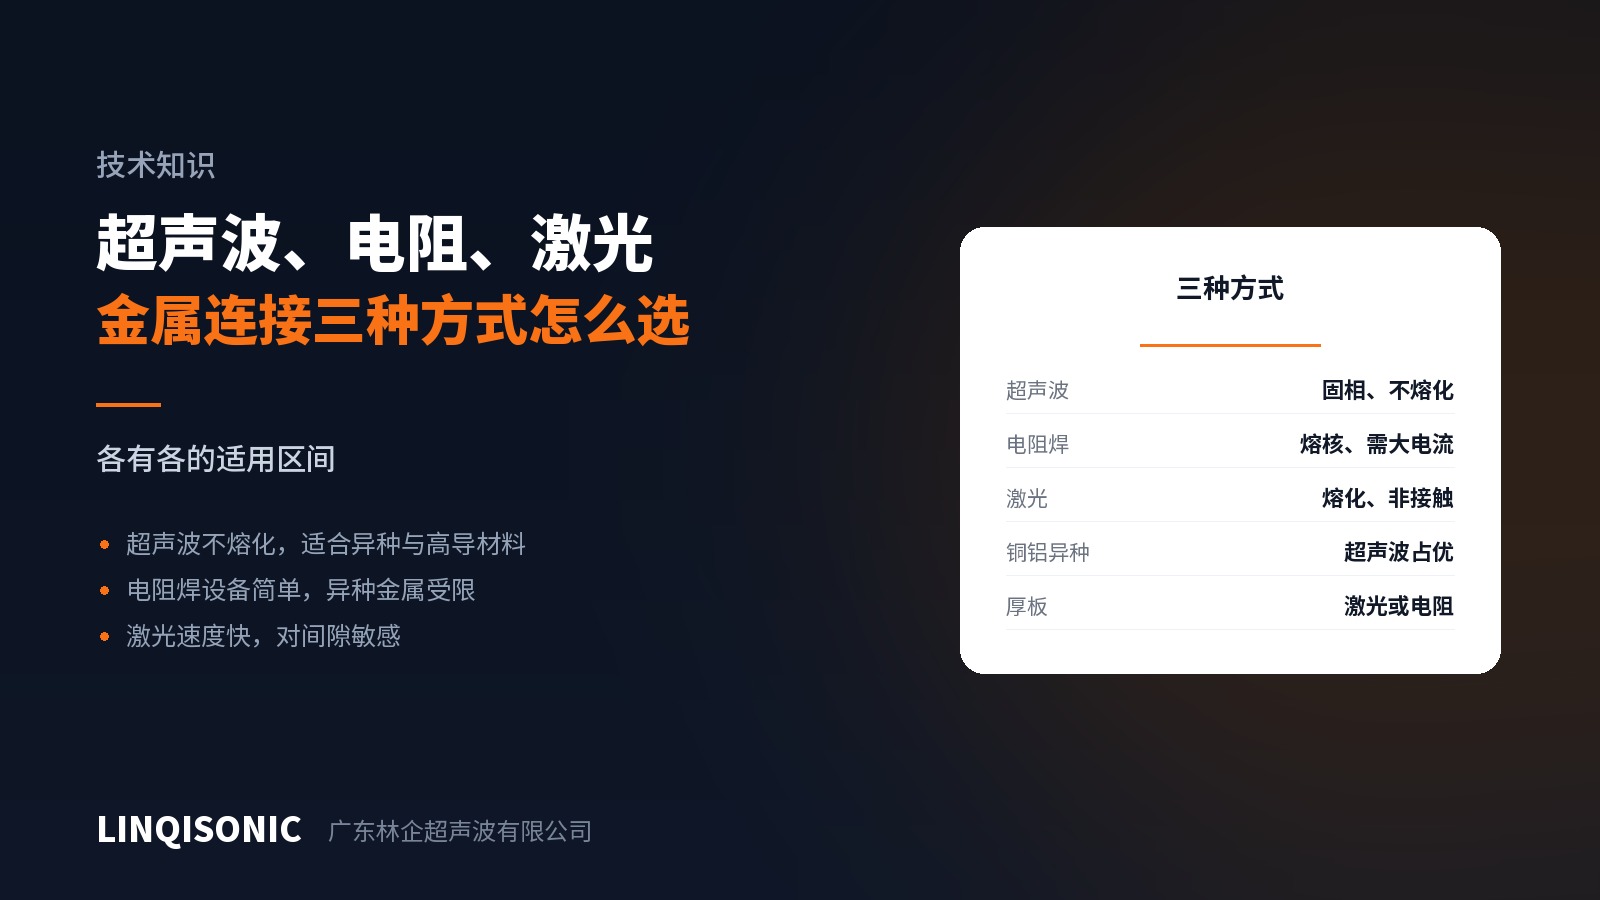
Для соединений в аккумуляторах, электродвигателях и электронике выбор обычно сводится к этим трём методам. Они не заменяют друг друга: у каждого своя область.
Ультразвуковая сварка
Принцип: ничего не плавится. Поперечный сдвиг разрушает оксид, и свежие атомы металла вступают в прямой контакт, образуя твердофазное соединение.
Сильные стороны:
Высокопроводящие металлы вроде меди и алюминия, где методы плавления слишком быстро теряют тепло и процесс, не опирающийся на нагрев, оказывается в выигрыше;
разнородные металлы, прежде всего медь с алюминием, поскольку без расплавления хрупкие интерметаллиды не образуются;
множество тонких слоёв — выводы аккумуляторов и пакеты фольги;
термочувствительные сборки — малая зона термического влияния оставляет соседнюю изоляцию и компоненты невредимыми.
Ограничения: не для толстых сечений; заготовку нужно уметь зажать и опереть; соединения ограничены нахлёсточными конфигурациями.
Контактная сварка
Принцип: большой ток через зону контакта расплавляет литое ядро за счёт переходного сопротивления.
Сильные стороны: точечная сварка стали при отработанном оборудовании, низкой стоимости и быстром цикле — основа сборки автомобильных кузовов на протяжении десятилетий.
Ограничения: трудна на высокопроводящих материалах вроде меди и алюминия, где низкое сопротивление не даёт теплу накапливаться без экстремальных токов; ограниченный набор разнородных сочетаний; брызги и износ электродов; более крупная зона термического влияния.
Лазерная сварка
Принцип: высокоэнергетический луч плавит материал локально.
Сильные стороны: высокая скорость, бесконтактность, доступ к местам, которые трудно зажать, большое отношение глубины к ширине шва, хорошая приспособленность к автоматизации.
Ограничения: очень чувствительна к зазорам подгонки, при раскрытии которых сварка не идёт; медь плохо поглощает распространённые длины волн и требует отдельного подхода; высокие капитальные затраты; для разнородных металлов интерметаллиды остаются проблемой; зона термического влияния присутствует.
По применениям
Выводы аккумуляторов, многослойная алюминиевая или медная фольга — преобладает ультразвук; много слоёв и высокая проводимость — как раз его сильные стороны.
Переходы медь — алюминий — очевидное преимущество ультразвука, поскольку отсутствие расплавления исключает интерметаллиды.
Оконцевание жгутов — ультразвуковая сварка жгутов является отработанным применением с более низким и стабильным переходным сопротивлением, чем у обжима.
Точечная сварка стальных конструкций — контактная сварка, по стоимости и времени цикла.
Соединения статоров электродвигателей и герметичные швы — лазер, там где нужны непрерывный шов и проплавление.
Толстые силовые сечения — вне возможностей ультразвука; рассматривайте процессы плавления.
Три вопроса в первую очередь
1. Какое сочетание материалов? Медь, алюминий или разнородные металлы указывают на ультразвук.
2. Какая толщина и какое сечение? Тонкая многослойная работа — территория ультразвука; толстые сечения уходят к сварке плавлением.
3. Есть ли рядом что-то термочувствительное? Если поблизости изоляция, электроника или уплотнения, малая зона термического влияния становится реальным преимуществом.
Ответы на эти три вопроса обычно оставляют одного или двух кандидатов.
Мощность, частота и пригодность материалов для машин сварки металлов приведены на страницах раздела оборудование для ультразвуковой сварки. Сочетание материалов, толщину и тип соединения направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.