
Светильники и герметичные детали: непроницаемость — это не то же самое, что прочность
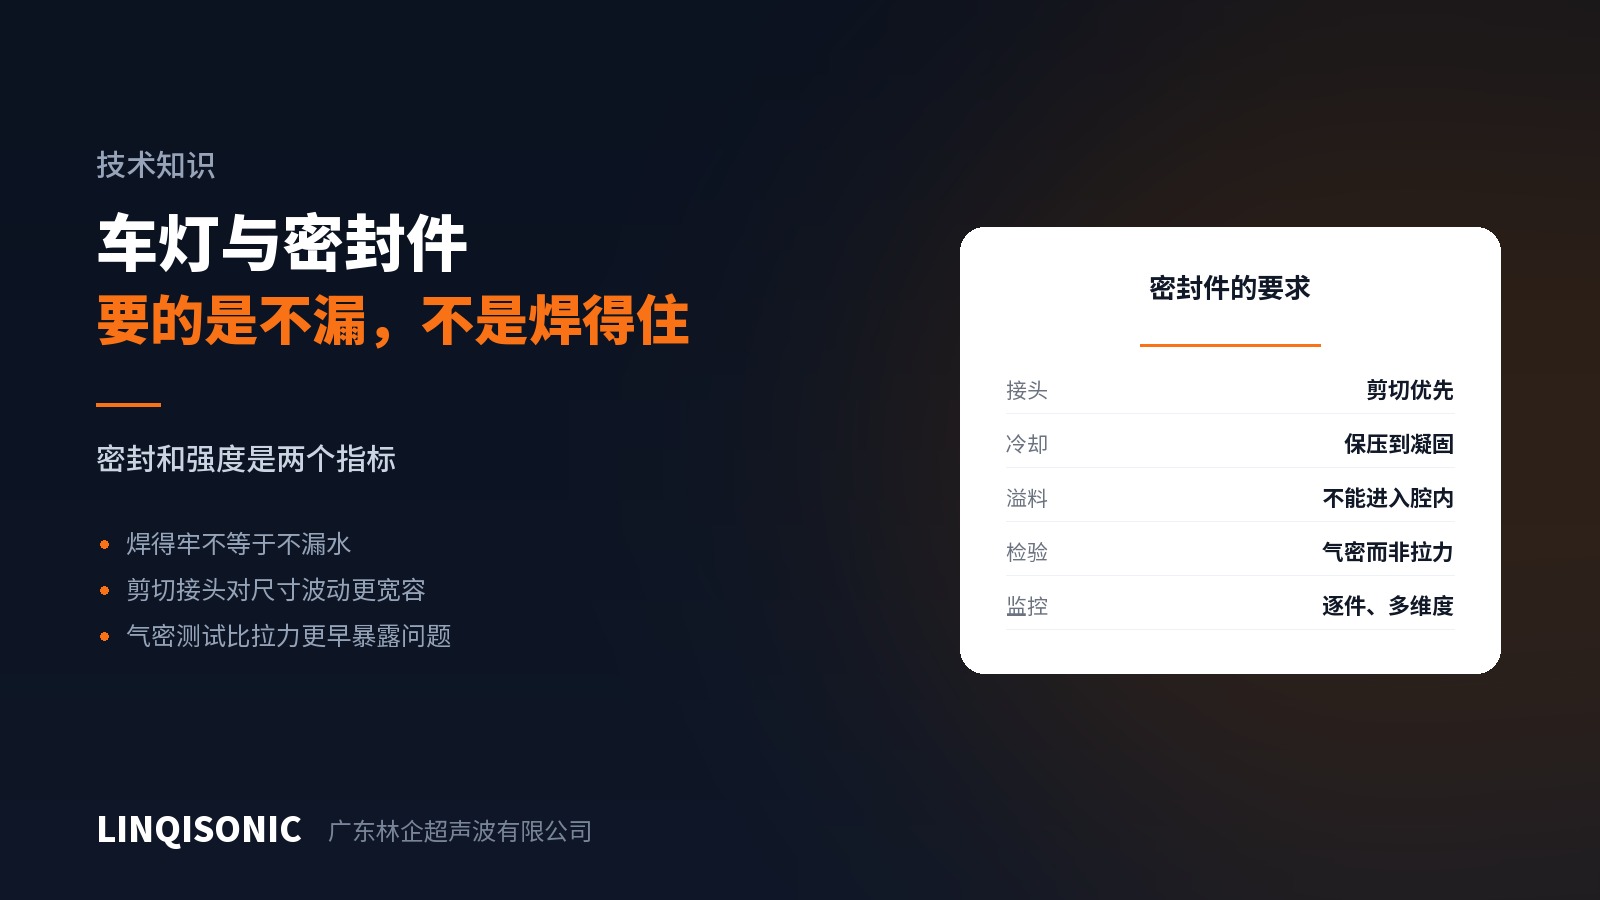
Светильники, корпуса датчиков, корпуса насосов, влагозащищённые разъёмы — эти детали оценивают по одному критерию: они не должны течь.
Прочность и герметичность — разные меры. Одного сплошного микроскопического канала через стык достаточно, чтобы деталь, проходящая любое испытание на вырыв, потекла.
Герметичность отказывает по самому слабому звену
Конструкционную сварку оценивают по суммарной прочности шва, где местный слабый участок компенсируется другими. Герметичность оценивают по самой слабой точке, и одного разрыва достаточно, чтобы забраковать деталь.
Поэтому герметичные детали требуют гораздо большей однородности вдоль стыка, чем конструкционные: прилегание, распределение энергии и остывание должны быть равномерными по всему периметру.
Предпочитайте сдвиговое соединение
При энергетическом направителе расплав выдавливается наружу, и там, где его объём колеблется, может возникнуть локальный разрыв сплошности.
Сдвиговое соединение ведёт себя иначе: боковые стенки входят с натягом, расплав остаётся заключённым между сопрягаемыми поверхностями, и по всему периметру образуется непрерывное соединение. Сама посадка с натягом к тому же даёт собственный слой механического уплотнения, поэтому небольшая недостача сплавления оставляет вторую линию защиты.
Для герметичных деталей сдвиговое соединение — первый выбор, как для круглых, так и для прямоугольных корпусов.
Направление настройки параметров
Выдержка должна быть достаточной. Самый часто упускаемый пункт на герметичных деталях. Расплав, затвердевающий под усилием, усаживается равномерно; сбросьте усилие рано — и усадка оставит в шве микроскопические каналы. Возможно, слишком мелкие, чтобы разглядеть их на срезе, но никогда не настолько мелкие, чтобы пройти течеискание.
Не перебирайте с усилием. Избыточное усилие утоньшает расплав до потери сплошности.
Работайте в режиме по энергии или по перемещению. Режим по времени не компенсирует разброс входящих деталей, а герметичные детали его не поглощают.
Управляйте направлением облоя. Облой, попавший внутрь полости, влияет на светопропускание в оптических деталях и на работу датчиков. Положение канавки для облоя фиксируйте на стадии проектирования.
Контроль
Проверяйте на течь каждую деталь, а не выборку. Отказы по герметичности распределены случайно, и выборочный контроль их пропустит.
Испытывайте в условиях, соответствующих эксплуатации. Светильники сталкиваются с температурными циклами, вибрацией и влажным теплом; прохождение испытания при комнатной температуре на отгрузке не означает, что деталь останется герметичной на автомобиле. По возможности повторяйте испытание после температурных циклов.
Сопоставляйте данные о процессе с результатами течеискания. Запись энергии, мощности и глубины после сварки по каждой детали и сравнение с результатами течеискания показывает, какая из величин наиболее чувствительна к утечке, и по ней затем можно ужесточить контрольные пределы.
Что учесть в конструкции
Дайте фланцу стыка достаточную жёсткость. Мягкий фланец прогибается при сварке, и прилегание вдоль стыка становится неравномерным.
Не проводите стык через резкие переходы толщины стенки. Там иные условия усадки, и такие места часто становятся источниками течи.
Щедро скругляйте углы. Расплав плохо затекает в острые углы, и там образуются разрывы сплошности; именно поэтому прямоугольные корпуса труднее круглых.
Держите материалы рассеивателя и корпуса совместимыми. Рассеиватель из PMMA на корпусе из ABS — распространённая и совместимая пара; поликарбонат на ABS имеет более узкое окно. Если материалы несовместимы, никакой набор параметров не даст ничего, кроме контакта, и деталь потечёт в эксплуатации.
Управление выдержкой и подетальный контроль описаны на страницах раздела оборудование для ультразвуковой сварки. Конструкция стыка и совместимость материалов рассмотрены в справочниках на странице загрузок. Чертежи, сочетание материалов и требования по герметичности направляйте на 1427498429@qq.com, телефоны: +86 769 8202 9510 / +86 137 6001 0932.