
透明件的焊缝会被看见:白化、雾影与压痕
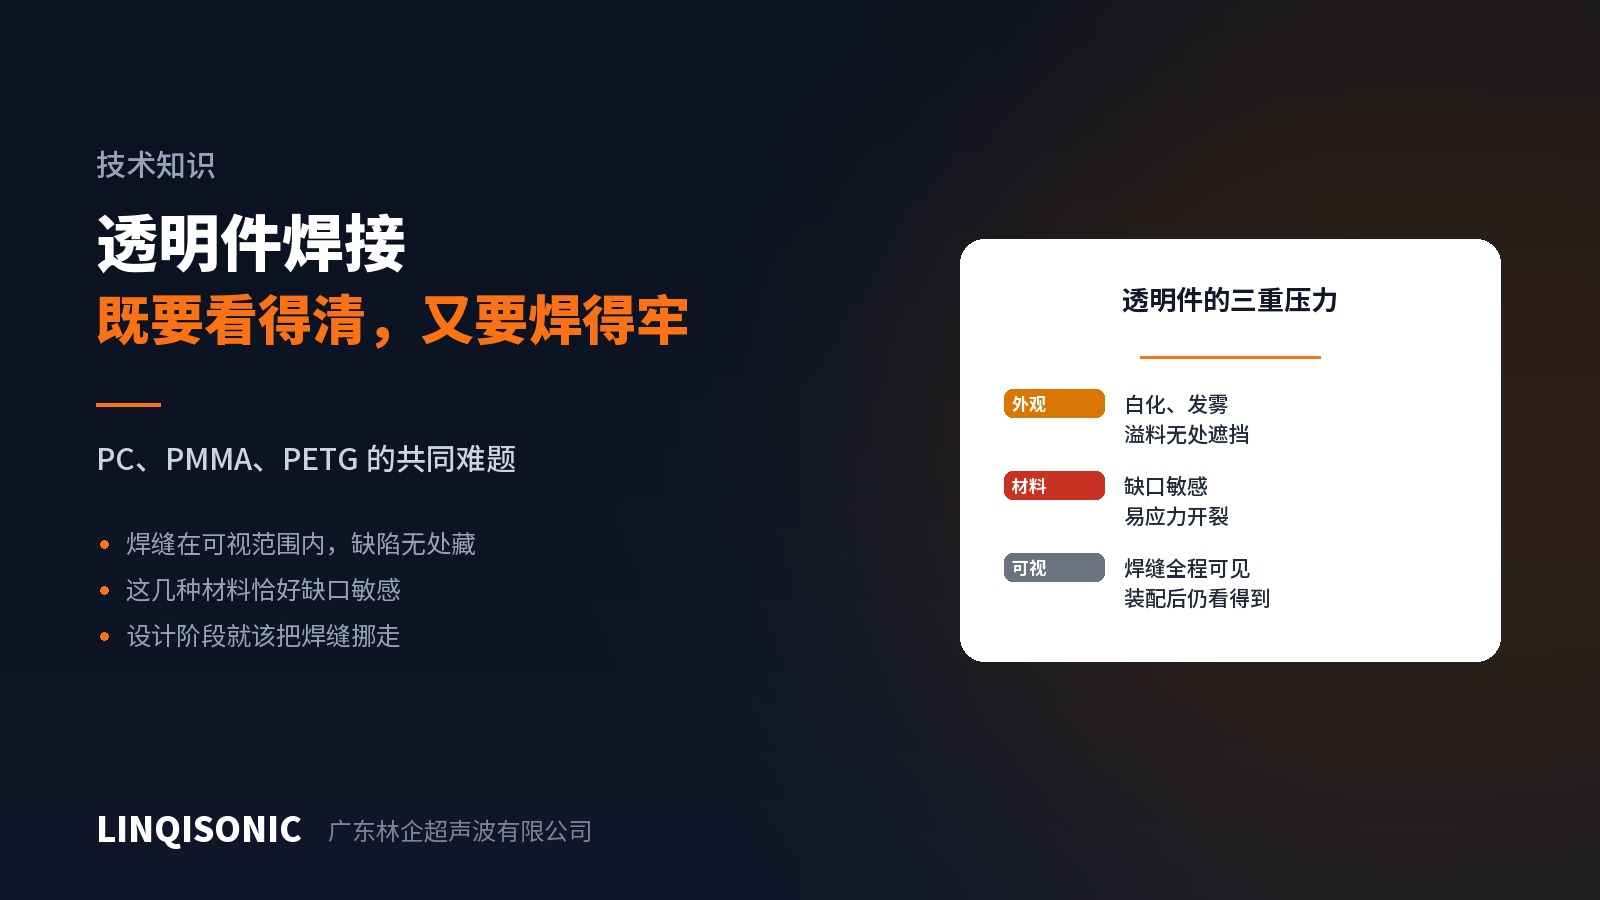
不透明件上,焊缝藏在壳体里,只要强度够就没人看。换成透明件,焊缝、熔体流动痕迹、焊头压痕全部暴露在视线里,判定标准从「牢不牢」变成「好不好看」。
白化:不是变色,是散射
PC、PMMA 上常见的发白,多数不是材料变色,而是材料内部产生了大量微米级的银纹(crazing),光在这些微空隙界面上散射,宏观上就成了白雾。银纹的产生需要拉应力,而焊接过程正好提供:焊头压边、超声横向振动、熔体凝固收缩、治具约束。
所以白化的对策全部指向降低局部应力:
降低焊接压力。PC 上的压力经常设得偏高,边缘随即发白。
提高振幅、缩短时间。与其低振幅长时间地磨,不如快速起熔,缩短应力作用的时长。
加大焊头与件的接触面积。接触面积小则压强大,压强大则局部应力高。
治具不要强行掰正。件被约束在非自然形状下焊接,白化往往出现在约束点附近。
还有一条容易漏:PMMA 和 PC 都有吸湿性,但我们的处理路线是接头与参数,不是靠预处理来回避。剪切接头能把熔体封在配合面之间,配合振幅与压力的调整,比在来料上折腾更可控。
雾影:熔体流动的记录
焊缝附近出现一片轻微雾影,通常是熔体在接头里流动后留下的痕迹。熔体流经的路径上,取向和冷却速度与母材不同,光学性质就有差别。
对策在结构:把焊缝移到非视区是最彻底的做法。做不到时,用剪切接头把熔体控制在配合面之间,不让它铺展到可见面上;加溢料槽接住溢出的熔料;降低能量到刚好熔合,多余的能量都会变成多余的熔体。
压痕:焊头表面被复制过去
塑料在压力和振动下会把焊头表面的纹理原样复制过去。焊头上的加工刀纹、磨损坑、粘料,都会成为件上的印子。
三个方向:
焊头接触面抛光。透明外观件的焊头面粗糙度要求比普通件高一个档次,做到镜面级别。
加隔离层。在焊头和件之间垫一层薄膜或软质垫片,能显著减轻压痕,代价是要定期更换、要考虑能量损失。
换焊头材料。钛合金焊头表面硬度与磨损特性优于铝合金,长期使用时表面状态更稳定,不容易因为磨损而在件上留下变化的印子。
还有粘料这一项:焊头上粘了熔料,下一件就会被印上去。粘料多与振幅过高、压力偏低、材料本身容易粘有关,清理之外还要回到参数上找原因。
产线上的判定
外观件的难点是判定标准难以量化。可行的做法是:做一套限度样品(合格、临界、不合格各一),在固定的照明和视角下判定;同时用工艺数据兜底——焊后高度和能量的波动,往往先于外观问题出现。
把外观件的判定条件固定下来,比反复争论「这算不算白」有效得多。
PC 与 PMMA 的工艺要点在技术资料页的材料手册里。焊头面处理、振幅与压力控制见超声波焊接机页面。
把透明件的图纸、视区范围与外观标准发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。