
大平面件中间焊不住:刚度、贴合与振幅分布
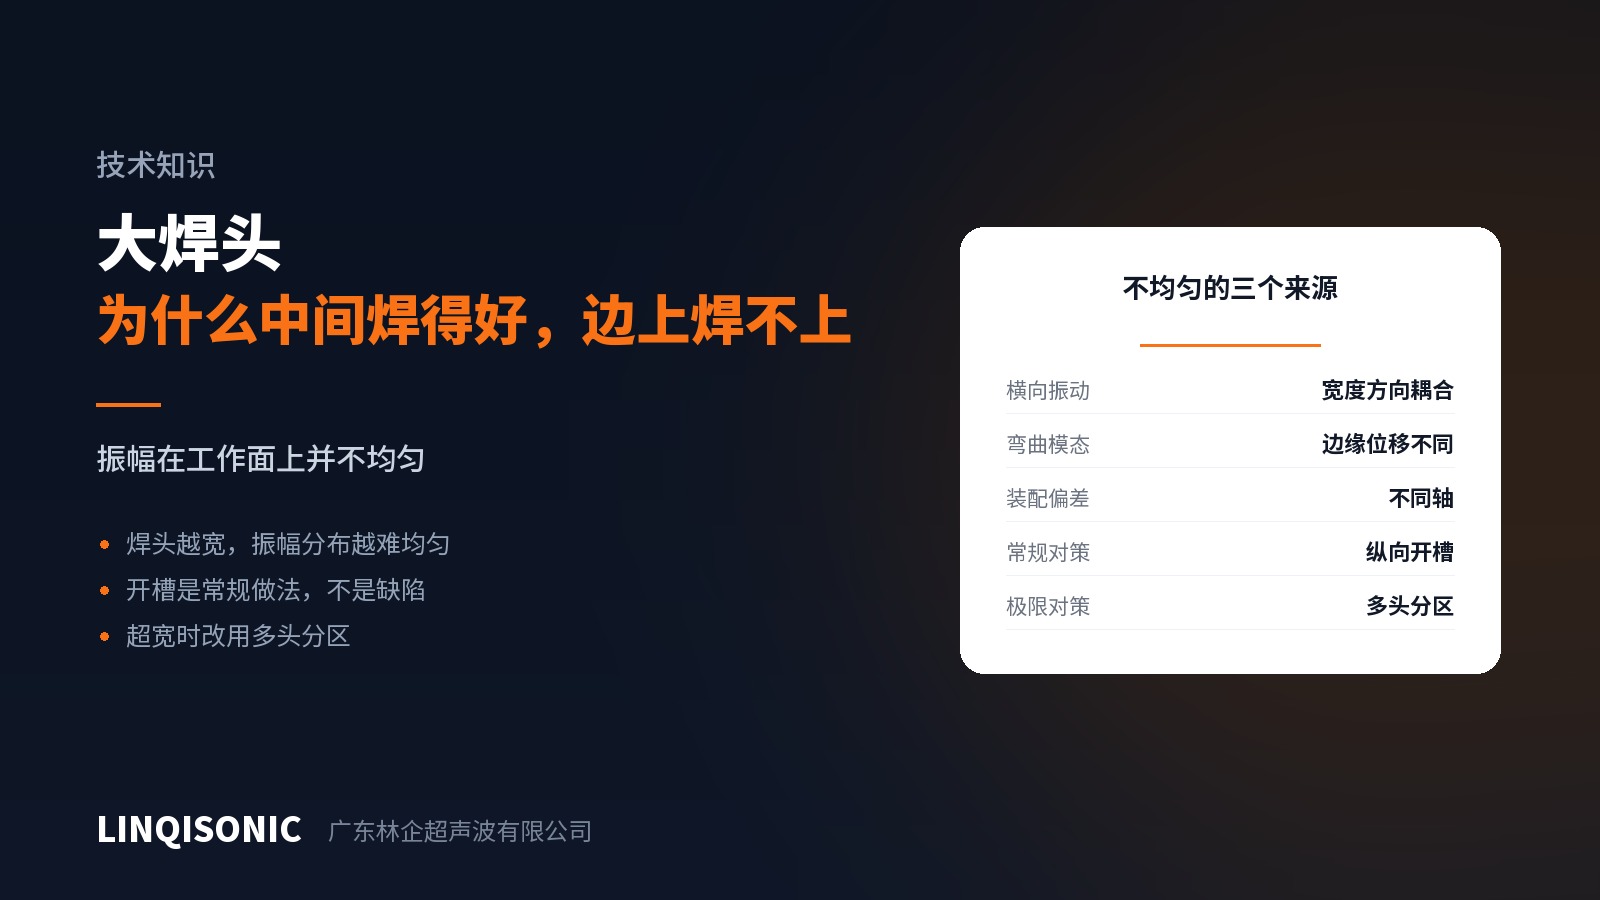
面板、盖板、托盘这类大平面件,最典型的现象是:四周一圈焊得很好,中间那段一掰就开。把能量加大,边缘开始压伤,中间还是不熔。
三个原因叠在一起
一、焊头的振幅分布不均。焊头是一个按谐振设计的金属体,尺寸越大,端面上各点的振幅越难做到一致。大尺寸焊头需要在设计阶段做振幅均匀性优化,并在制造后实测端面各点的振幅,确认分布在允许范围内。没有做过均匀性验证的大焊头,中间弱是常态。
二、工件中间刚度最低。大平面件在中央的抗弯刚度远低于靠近侧壁的位置。焊接压力施加下去,中间被压弯,焊头和件之间的接触压力在中间反而变小,能量传不进去。
三、平面度误差累积。注塑件的翘曲在大尺寸上被放大。零点几毫米的翘曲在小件上无关紧要,在几百毫米的跨度上就足以造成中间不贴合。
对应的解法
治具必须整面托住。这是第一优先。大平面件的治具不能只支撑边缘,必须做成随形的整面支撑,把件在焊接压力下的挠曲压到最小。治具的加工精度在这里直接决定焊接质量。
接头分段设计,不要求一次全焊。如果产品不要求密封,可以把连续焊缝改成分段焊缝,把能量集中在有限的几段上,效果远好于一条又长又浅的焊缝。
在中间加支撑筋或者定位柱。提高工件中央的局部刚度,让它扛得住焊接压力。这一条要在图纸阶段提。
能量导向器分区调整。把中间段的导向器做得略高一点,补偿贴合的差异。这是模具上的微调,效果直接,但需要试模验证。
用多头分次焊。与其用一个大焊头一次焊完,不如用几个小焊头分区域焊。每个焊头的振幅均匀性好控制,压力也更容易均匀施加。
设备这一层
大件对设备有两个具体要求:
下压平行度。机架刚性不足或者导向间隙大,焊头下压时会倾斜,大件上放大成明显的一边深一边浅。机架刚性和导向精度在大件上比在小件上重要得多。
功率余量。大焊接面积需要的功率高,功率不足时表现为「加时间也焊不透」。选型时按实际焊接面积和材料估算,不要按小件的经验套。
频率选择。大尺寸焊头在高频下更难做均匀,大平面件通常选 15kHz:波长更长,同样尺寸的焊头相对更容易做到振幅均匀,可用的焊头面积也更大。
先验证,再定尺寸
大件的可行性要在设计阶段就评估:焊接面积多大、材料是什么、要不要密封、允许分段吗。这几项决定了是用一个大焊头、多个焊头还是改用其他工艺。等模具开完再发现焊不透,改动余地就很小了。
大尺寸焊头设计与分段接头在技术资料页。15kHz 大功率机型与最大焊接尺寸见超声波焊接机页面。
把工件尺寸、材料与焊缝布置发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。