
腔体里装着精密件:振动怎么才不传到它身上
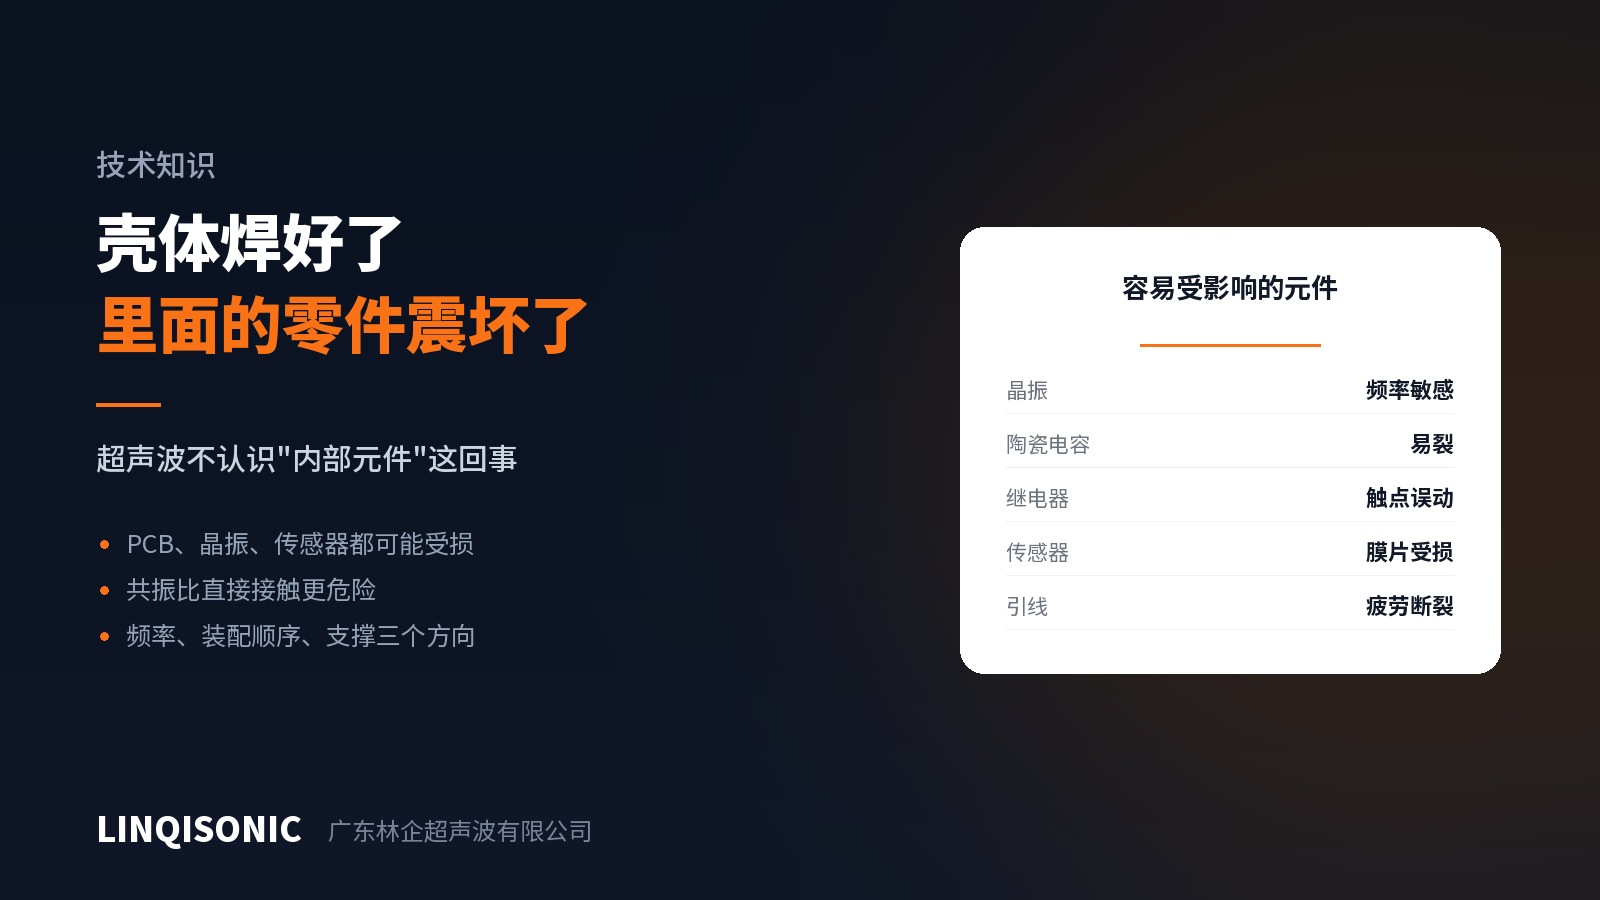
传感器外壳、电子模块、带膜片或者晶体的组件,焊接的难点不在焊缝,在怎么让超声波只走该走的路。焊缝很漂亮,装上去不工作,这种失败最难查。
损伤是怎么发生的
三条路径:
一、直接传导。如果内部元件与被焊的壳体刚性接触,振动会直接传过去。刚性接触包括:元件压在壳体上、用硬质支架固定、灌了硬胶。
二、共振。元件或它的引脚、悬臂、膜片如果固有频率落在焊接频率附近或者其谐波上,即使传过去的能量很小,也会被放大成大幅振动。细长的引脚、薄的膜片、悬臂结构最危险。
三、热。焊接区的热量沿壳体传导,靠近焊缝的元件会被烤到。这一条对热敏元件和已经装好的密封圈影响最大。
能做的六件事
切断刚性路径。元件与壳体之间加软性介质——泡棉、硅胶垫、弹性支架。软材料同时起到隔振和缓冲的作用,是最有效的一条。
拉开距离。振幅沿传播路径衰减,元件离焊缝越远越安全。设计时把敏感件放到远端。
换频率。如果 20kHz 下出现共振损伤,换 15kHz 或者 35kHz 常常能避开。这是最直接有效的手段之一,前提是设备本身有这些频率可选。我们的设备覆盖 15kHz 到 40kHz,选型时可以按内部件的敏感频段来定。
降振幅、缩短时间。能量总量减少,传到内部的自然减少。这要靠接头设计配合——接头效率高,需要的能量就少。
改接头形式。剪切接头的能量集中在配合面上,向壳体扩散的比例低于能量导向器。
控制热。缩短焊接时间比降低功率更有效,因为热传导需要时间。高振幅短时间的组合,热影响范围反而小。
怎么验证内部件没坏
外观和拉力都查不出内部损伤,必须做功能测试:
焊前焊后对比测试。同一件在焊接前后各测一次关键功能参数,看有没有漂移。这比只测焊后合格与否敏感得多,能发现「勉强合格但已经退化」的件。
加严条件试。用高于量产的振幅或时间焊一批,看功能什么时候开始退化,这个边界就是工艺窗口的上限。量产参数要留出余量。
老化后复测。被振动损伤但还没失效的元件,可能在几个月后失效。做温循或振动老化之后再测一次。
先试,再定结构
这类产品的可行性无法靠计算判断,只能靠试。合理的顺序是:在开模之前,用手板或者现有近似件做焊接试验,确认内部件在什么参数下安全,再据此确定接头位置、元件位置和固定方式。
顺序反过来的话,模具开好了才发现元件被震坏,改动的代价就大了。
频率选择、接头形式与能量控制在技术资料页。15kHz 至 40kHz 的机型与振幅、能量模式见超声波焊接机页面。
把内部元件的类型、位置与敏感条件发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。