
PEEK 超声波焊接难点与解决方法
PEEK(聚醚醚酮)在航空、医疗和半导体设备上用得越来越多,随之而来的问题是:这种材料能不能超声波焊接。
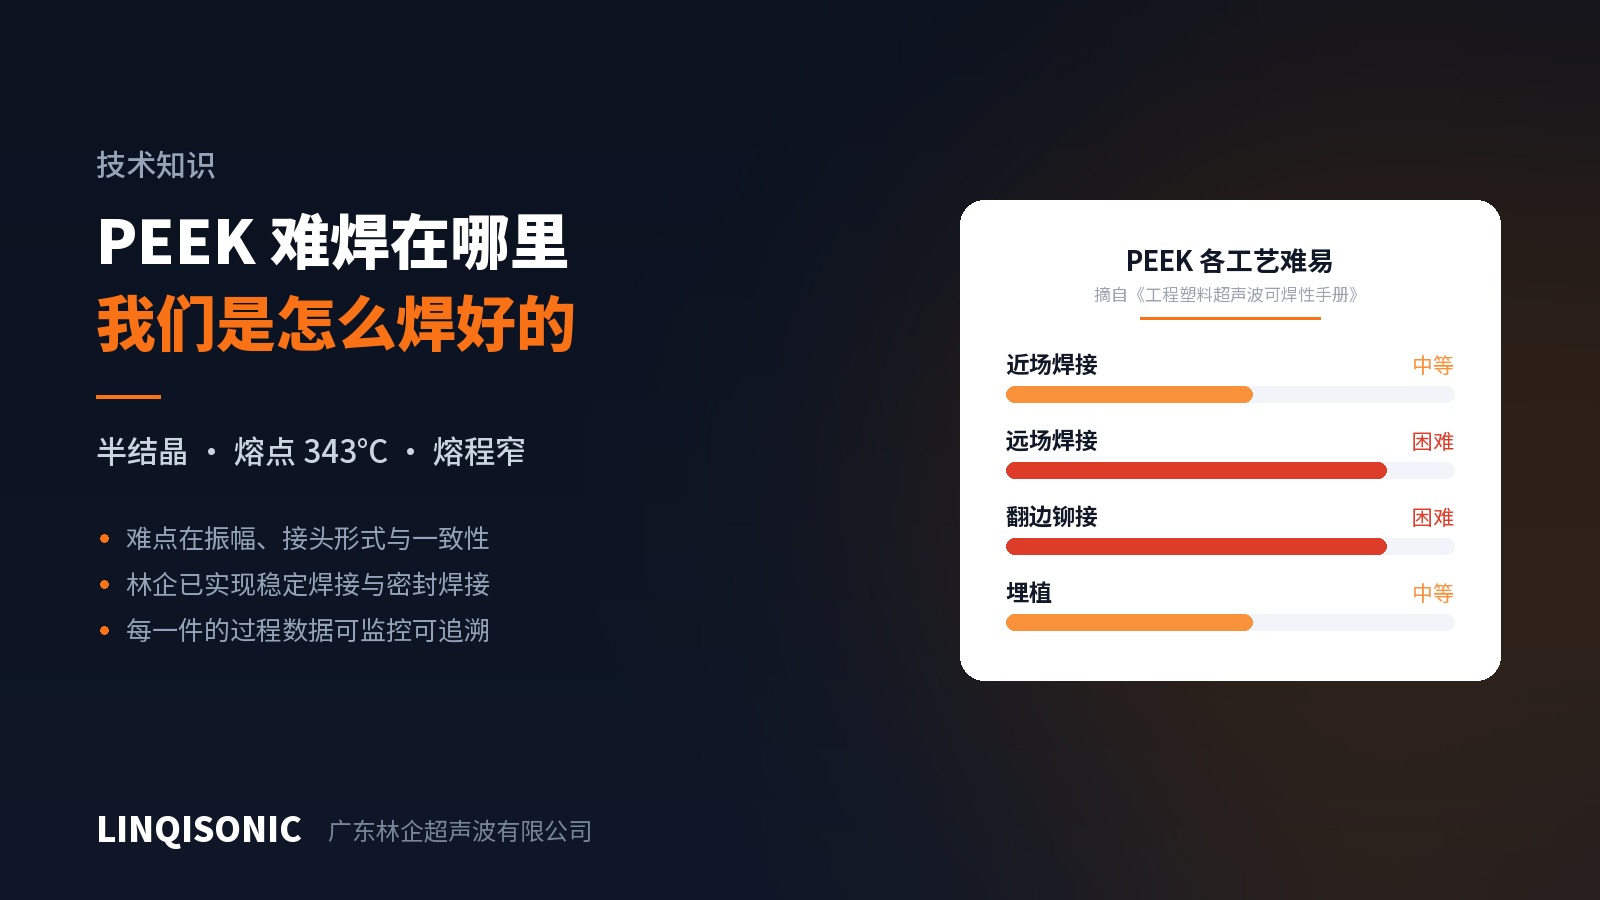
能,而且我们已经在做。但先说清楚它难在哪——在我们发布的《工程塑料超声波可焊性手册》里,PEEK 的评级并不好看——近场焊接中等,远场焊接困难,翻边铆接困难,埋植中等。这个评级不是保守,而是它的材料特性决定的。
难在哪里
它是半结晶材料,熔点高、熔程窄。
PEEK 的玻璃化转变温度约 143°C,熔点约 343°C。半结晶材料没有无定形材料那种宽的软化区间——温度不到就是固体,到了就迅速转为流动,中间可供操作的窗口很窄。这意味着能量输入必须又快又准:慢了热量扩散到周围,材料还没熔;快了则容易过冲,界面附近的树脂发生降解。
熔化它本身就要更多能量。
半结晶结构在熔融时要额外吸收破坏晶格所需的热量。同样的接头尺寸,PEEK 需要的能量密度明显高于 ABS、PC 这类无定形材料,对振幅的要求也更高。
远场焊接尤其困难。
远场焊接指焊头接触点离焊缝较远,振动要穿过工件本体才能到达界面。半结晶材料分子链排列有序,声波在其中衰减更快,传到焊缝时往往已经不足。这就是为什么 PEEK 的远场评级是困难——不是不能做,而是可靠性差、窗口窄。
纤维增强之后,难度再上一级
航空件用的多是碳纤或玻纤增强的 PEEK(CF-PEEK、GF-PEEK),而纤维会在两个方向上加重问题:衰减声波传递,同时减少界面上可熔的树脂总量。
这与我们上一篇讨论玻纤增强塑料时说的是同一个机理,只是叠加在一个本来就难焊的基体上。含碳纤的 PEEK 尤其要注意——碳纤维硬度高,对焊头工作面的磨蚀比玻纤更严重。
可以做的几件事
一、尽量按近场设计。焊头接触点离焊缝越近越好。设计阶段就应当规划好焊头能从哪个方向接触工件,而不是等零件定型后再想办法。近场与远场在 PEEK 上的差距,比在无定形材料上大得多。
二、把振幅放在首位考虑。PEEK 需要的振幅高于常见工程塑料。振幅不足时,延长焊接时间只会让热量向周围扩散,界面依然不熔——这是玻纤件那篇里说过的同一个陷阱,在 PEEK 上更明显。
三、接头形式优先考虑剪切接头。对半结晶材料,依靠侧壁过盈配合持续摩擦生热的剪切接头,通常比依赖尖端瞬时熔融的能量导向器更稳定。纤维含量高时尤其如此。
四、夹具要刚性足够。能量窗口窄意味着重复性要求高。工件在夹具中的定位若有松动,每一件的能量传递路径都不同,结果就会漂移。
五、把焊头当消耗件。纤维增强 PEEK 会持续磨蚀焊头工作面,应按周期检查并纳入备件计划。
难,但做得下来
以上说的是难点,不是做不到。林企已经能在 PEEK 零件上实现稳定焊接,包括对密封有要求的场合。
把上面那些难点逐条对应过来,做得下来靠的是三件事:
第一,振幅要给得够,而且给得准。PEEK 需要的振幅高于常见工程塑料,设备的振幅调节范围和调节精度直接决定了这一步有没有余量。振幅不足时无论怎么调时间和压力都补不回来,这是前面说过的。
第二,接头形式在设计阶段就选对。半结晶材料上,剪切接头比能量导向器稳定;焊头能不能靠近焊缝、按近场还是远场设计,差别在 PEEK 上被放大。这部分工作发生在图纸阶段,不是调机时能补救的——所以我们更愿意在客户开模之前就介入。
第三,一致性靠过程监控保证,不靠手感。PEEK 的能量窗口窄,意味着"这一件焊得好"和"每一件都焊得好"是两回事。密封件尤其如此——熔深不足会漏,过量会溢料甚至压裂。设备支持按时间、能量、功率、绝对深度、相对深度、压力多个维度设定上下限并对超差报警,焊接曲线实时显示,每一件的过程数据都可以存下来。窗口窄的材料,恰恰最需要这种监控。
换句话说,PEEK 焊得好不是因为有什么独门参数,而是因为把振幅余量、接头设计、过程一致性这三件事都做到位了。任何一环缺失,结果都会在批量生产时暴露出来。
关于航空件,有些话要说清楚
把材料焊住,和让一个航空零件通过合格鉴定,是两件事。
航空零部件的连接工艺通常要走整机厂或一级供应商自己的工艺鉴定流程,包括试片试验、破坏性检查、批次一致性验证,以及对特殊过程的审核要求。这套流程由客户主导,设备供应商提供的是能稳定复现的设备与完整的过程记录,而不能替客户完成鉴定。
在这一点上我们只说自己能提供什么:设备侧支持按时间、能量、功率、绝对深度、相对深度、压力多个维度设定监控上下限并对超差报警,焊接过程曲线可实时显示,参数可存储与导出,便于客户把过程数据纳入自己的追溯体系。
我们不做无损检测,也不承担航空件的合格鉴定。这部分工作在客户那一侧。
结论
PEEK 处在难度谱系偏难的一端,但难度是可以被工艺和设备能力覆盖的——前提是承认它难,而不是套用其他材料的经验。
需要提醒的是:任何声称给出一套"PEEK 通用焊接参数"的说法都应当谨慎对待。真实参数取决于零件几何、纤维含量、接头形式和夹具状态,必须通过打样确定。我们自己也是这么做的——先打样,再定参数,然后用过程监控把它锁住。
公司已开放的《工程塑料超声波可焊性手册》给出了包括 PEEK 在内的常用工程塑料在五种工艺下的难易评级与异种材料相容性对照,《超声波焊接振幅选用手册》给出不同材料族的振幅需求,《超声波塑料焊接超声线设计指南》给出八种接头形式的完整尺寸体系。均可在官网 技术下载 页面获取。
PEEK 对振幅余量与过程监控的要求都高于常见工程塑料,相关机型能力见超声波焊接机产品中心。
有 PEEK 零件需要评估的,可把图纸或样件发至 1427498429@qq.com,或致电 0769-82029510 / 13760010932。