
高光黑件:一点痕迹都不能有
钢琴烤漆面板、高光黑外壳、镜面装饰件,这类件的外观标准比一般产品高一个量级。焊头在上面留下任何东西都会被看见。
为什么高光黑最难
三个因素叠在一起:
高光面反射率高。任何微小的形貌变化都会改变反射方向,斜光一照就是一条痕。哑光面能藏的东西,高光面藏不住。
黑色对比度大。白化、发雾在黑色底上格外明显,浅色件上看不出来的雾度,黑件上是一片灰。
常用材料本身敏感。高光件多用 PC、PMMA、ABS/PC,其中 PC 和 PMMA 都对应力集中敏感,压痕边缘容易白化甚至开裂。
唯一可靠的解法
让焊头不碰可视面。这是唯一能彻底解决问题的做法,其余都是缓解。
具体路径有三条:焊头从内侧或底部施力;用远场焊接,焊头压在装配后看不见的位置,能量传到焊缝(高光件多为 PC、ABS/PC 等无定形料,传声条件好,这条可行性高);把焊缝整体挪到非可视区域。
这些都是图纸阶段的决定。在图纸上花十分钟,胜过在产线上调三个月。
不得不碰的时候
加大接触面积。同样的力,面积翻倍压强减半。焊头工作面要跟着件的轮廓走,不能只压在一小块上。
焊头必须抛光。工作面上任何纹理都会一比一印到高光面上。这一条对高光件是硬要求,不是可选项。
降低下降速度。接触瞬间的冲击是压痕的主要来源,减速接触的效果非常明显。
用压力触发。按位置触发时,来料高度公差直接变成接触力的差别;按压力触发,每一件都从相同的受力状态开始起振,痕迹的一致性和深浅都更可控。
能量宁少勿多。过热带来的发黄、发雾比强度不足更难解释。但不能低到虚焊——外观和熔合是两个独立判据,必须分别确认。
白化要分清是哪一种
高光黑件上出现的白痕,可能是两回事:
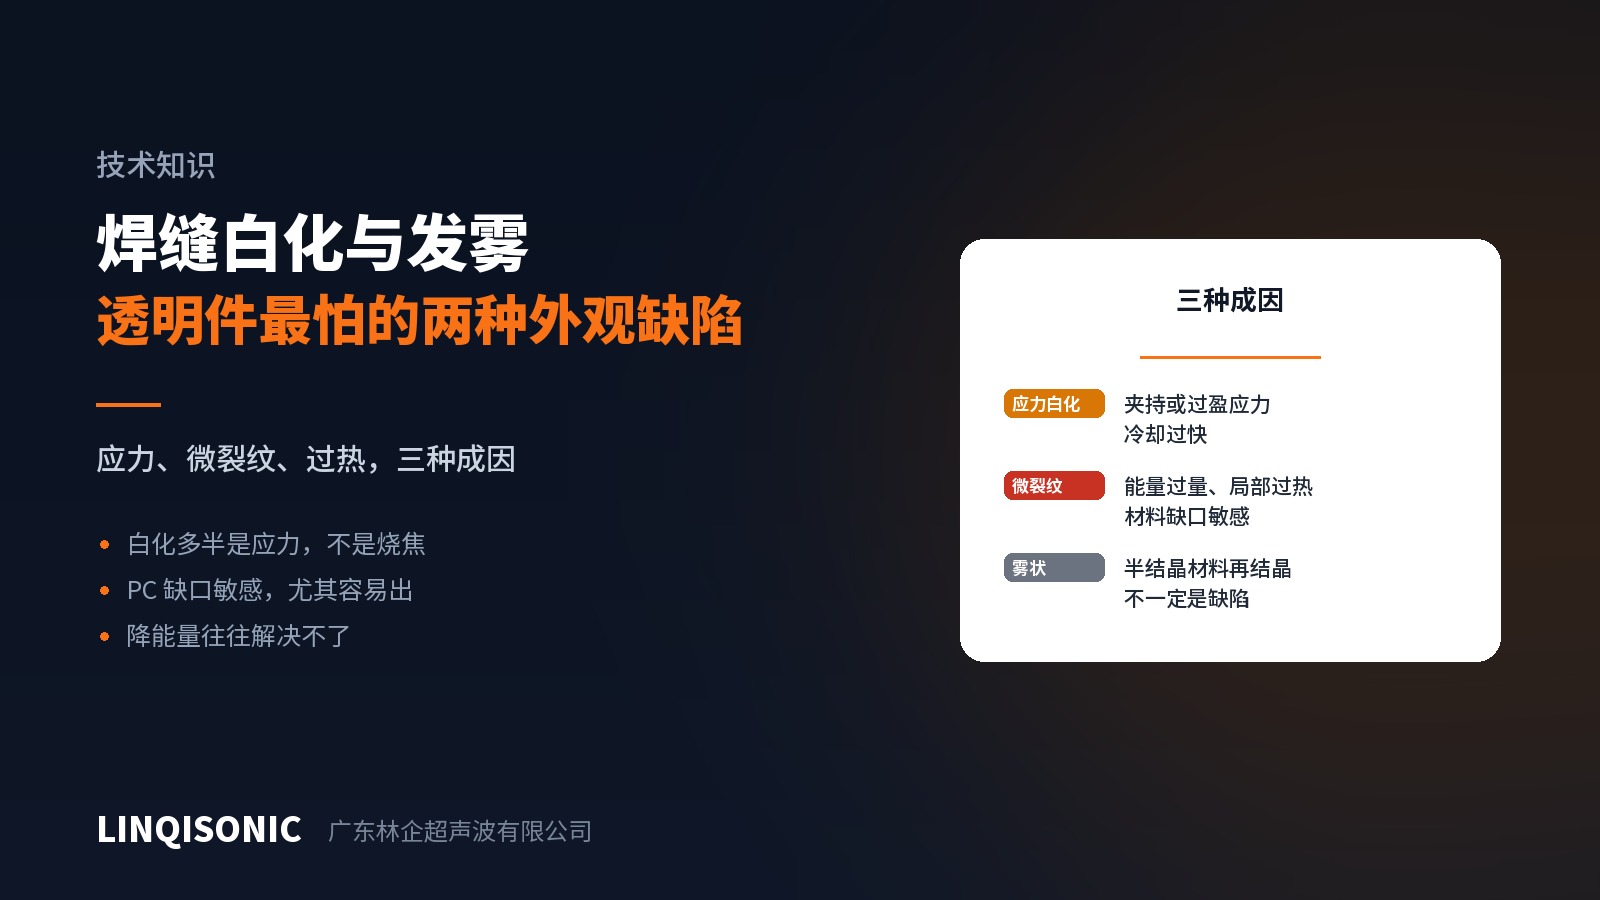
应力白化出现在压痕边缘、治具接触点、件的转角处,本质是微观空隙散射光。这一类降能量没用,要降压力、降下降速度、加大接触面积、延长保压。
过热微裂出现在焊缝正上方或紧邻熔合区,这一类才是能量过高。
区分方法:低于软化点做退火,应力白化会减轻或消失,过热微裂不会。
治具那一半
可视面朝下放在治具里的时候,治具接触面同样会留痕。型腔要跟着件的轮廓走用形状托住,接触面加软衬,避免几个硬点顶着。软衬会吸能,所以要在支撑和外观之间找平衡,通常做法是刚性基体加局部软衬。
缺口敏感性、接头形式与溢料槽设计在技术资料页。压力触发、下降速度控制与保压设定见超声波焊接机页面。
把图纸、外观等级要求与可视面位置发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。