
玻纤增强塑料超声波焊接为什么焊不牢
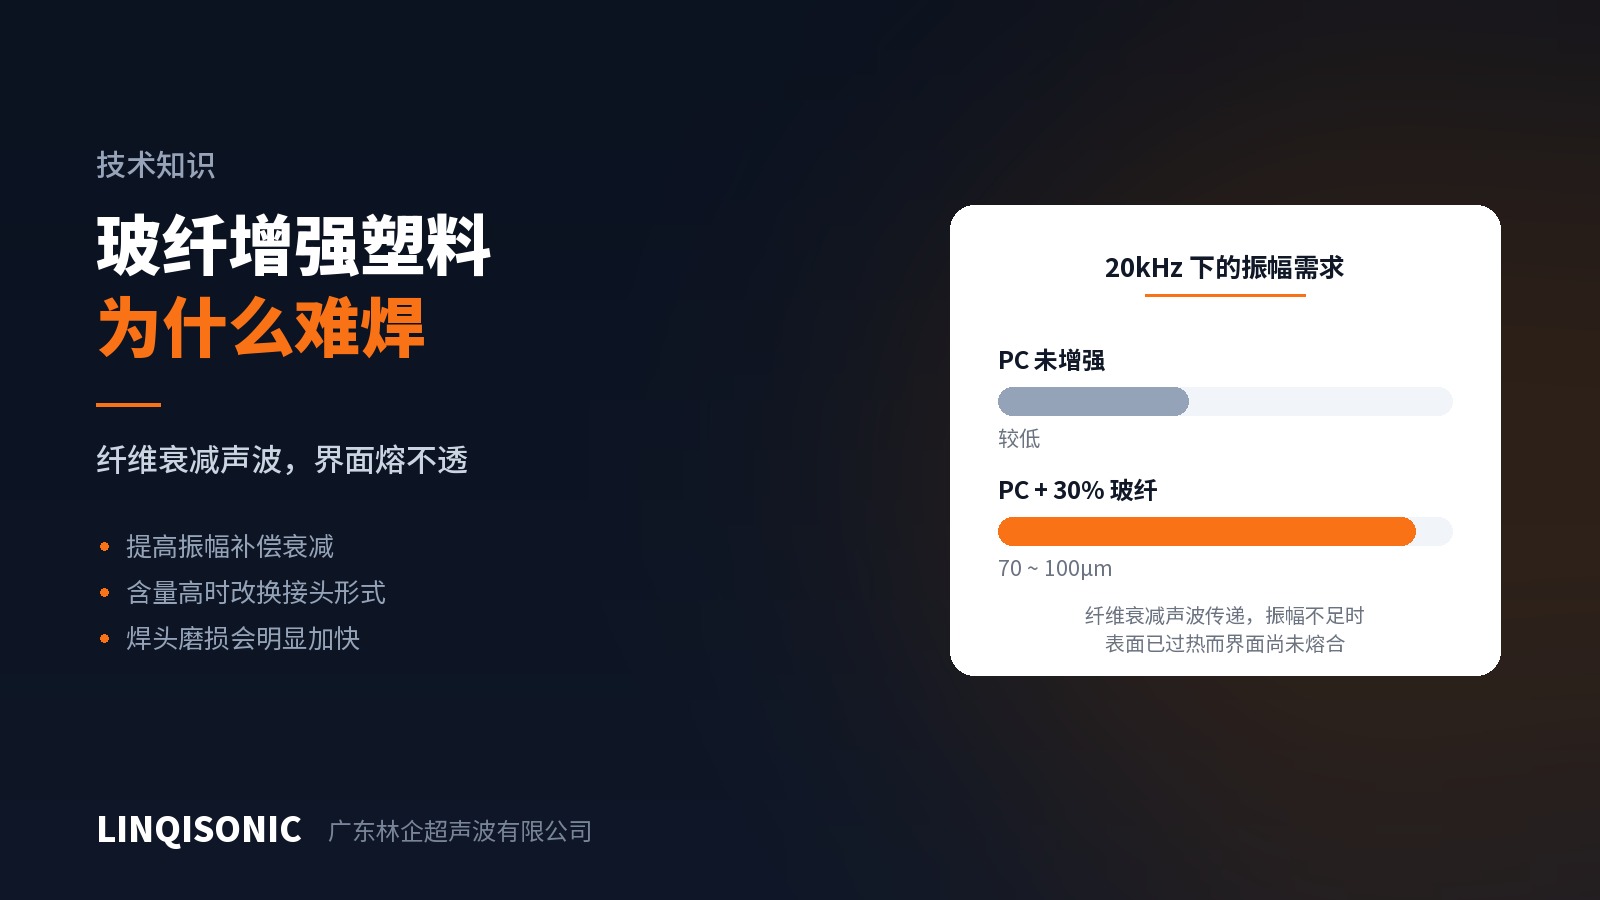
玻纤增强料是超声波焊接询问中出现频率最高的一类材料,也是最容易出问题的一类。典型症状有两种:焊不牢,一掰就开;或者表面已经出现烧焦、压伤,界面却依然没有熔合。
这两种现象其实是同一个原因造成的。
纤维在两个环节上添乱
第一,玻璃纤维会衰减声波的传递。
超声波焊接靠的是振动从焊头传到工件、再传到焊接界面。树脂基体与玻璃纤维的声阻抗不同,声波每经过一次界面就损失一部分能量。纤维含量越高、路径越长,到达焊接界面时剩下的振幅就越少。
这就解释了为什么会"表面烧焦而界面没熔"——焊头接触面附近能量密度最高,界面反而最缺能量。操作者看到焊不牢就延长时间、加大压力,结果是表面损伤越来越重,界面依旧不熔。
第二,界面处的可熔树脂本来就变少了。
能形成焊缝的只有树脂,玻纤不参与熔合。含 30% 玻纤的料,界面上真正能熔的物质比未增强料少了三成,而纤维还会在结合面形成机械阻隔。即便熔透,焊缝强度也不可能达到母材水平——这一点在设计阶段就该纳入考虑,而不是指望靠调参数补回来。
对策的先后顺序
第一步是提高振幅,不是延长时间。
振幅决定单位时间输入界面的能量密度,延长时间只是让热量有更多时间向表面扩散。以 PC 加 30% 玻纤为例,20kHz 下建议的振幅区间为 70~100μm,明显高于同种未增强材料的常用值。
提高振幅的途径有三条:更换更高增益的焊头、调整变幅杆配比、或选用振幅调节范围更宽的发生器。哪一条可行取决于现有设备的配置。
第二步,纤维含量高到一定程度时,要换接头形式。
这一步常被跳过。能量导向器依赖尖端集中能量、迅速熔融并铺展,而高纤维含量会同时削弱"熔"和"铺展"两个环节。到某个含量以上,无论振幅怎么加都难以得到稳定焊缝,此时应改用剪切接头——依靠侧壁的持续摩擦与过盈配合形成焊缝,对纤维的敏感度明显更低。
具体从哪个含量开始需要换,以及能量导向器在不同纤维含量下的高度修正,《工程塑料超声波可焊性手册》中给出了分档判据。
第三步,把焊头磨损计入成本。
这一条容易被忽略。玻璃纤维硬度远高于树脂,焊接过程中会持续磨蚀焊头工作面。纤维含量超过 10% 之后,焊头磨损速度明显加快,钛合金焊头的使用寿命会显著缩短。批量生产玻纤件时,焊头属于消耗件,应当按周期检查工作面并纳入备件计划——而不是等到焊接质量出现漂移才发现原因在焊头上。
几个常见的误区
"焊不牢就多焊一会儿"——前面已经说了,这是把问题往表面损伤的方向推。玻纤件的时间窗口通常比未增强料更窄,不是更宽。
"同一个牌号,换批次没关系"——纤维含量、长度分布、界面处理剂都可能随批次变化。玻纤件对这些变化的敏感度高于未增强料,换批次后建议重新确认参数。
"玻纤件焊不好是设备功率不够"——功率决定能提供多少能量,振幅决定这些能量以什么密度进入界面。玻纤件缺的通常是后者。功率足够而振幅不足时,加大功率并不能解决问题。
设计阶段就能省掉的麻烦
玻纤件的焊接质量,多数在图纸阶段就已经决定了:接头形式选得对不对、壁厚是否足以支撑所需的过盈量、超声线的位置能否让能量顺利到达界面。这些一旦定型,后期能调的余地非常有限。
公司已开放的《工程塑料超声波可焊性手册》按五种工艺给出了常用工程塑料的难易评级,并说明了玻纤、阻燃剂、色粉、回料各自的影响方向;《超声波焊接振幅选用手册》给出不同材料族的振幅需求;《超声波塑料焊接超声线设计指南》给出八种接头形式的完整尺寸体系。三本均可在官网 技术下载 页面获取。
振幅余量取决于发生器与声学系统的配置,各机型的振幅调节范围见超声波焊接机产品中心。
有具体零件需要判断的,可以把图纸或样件发给我们评估:1427498429@qq.com,或致电 0769-82029510 / 13760010932。官网右下角的在线技术顾问也可直接提问。