
分型线位置决定溢料往哪跑
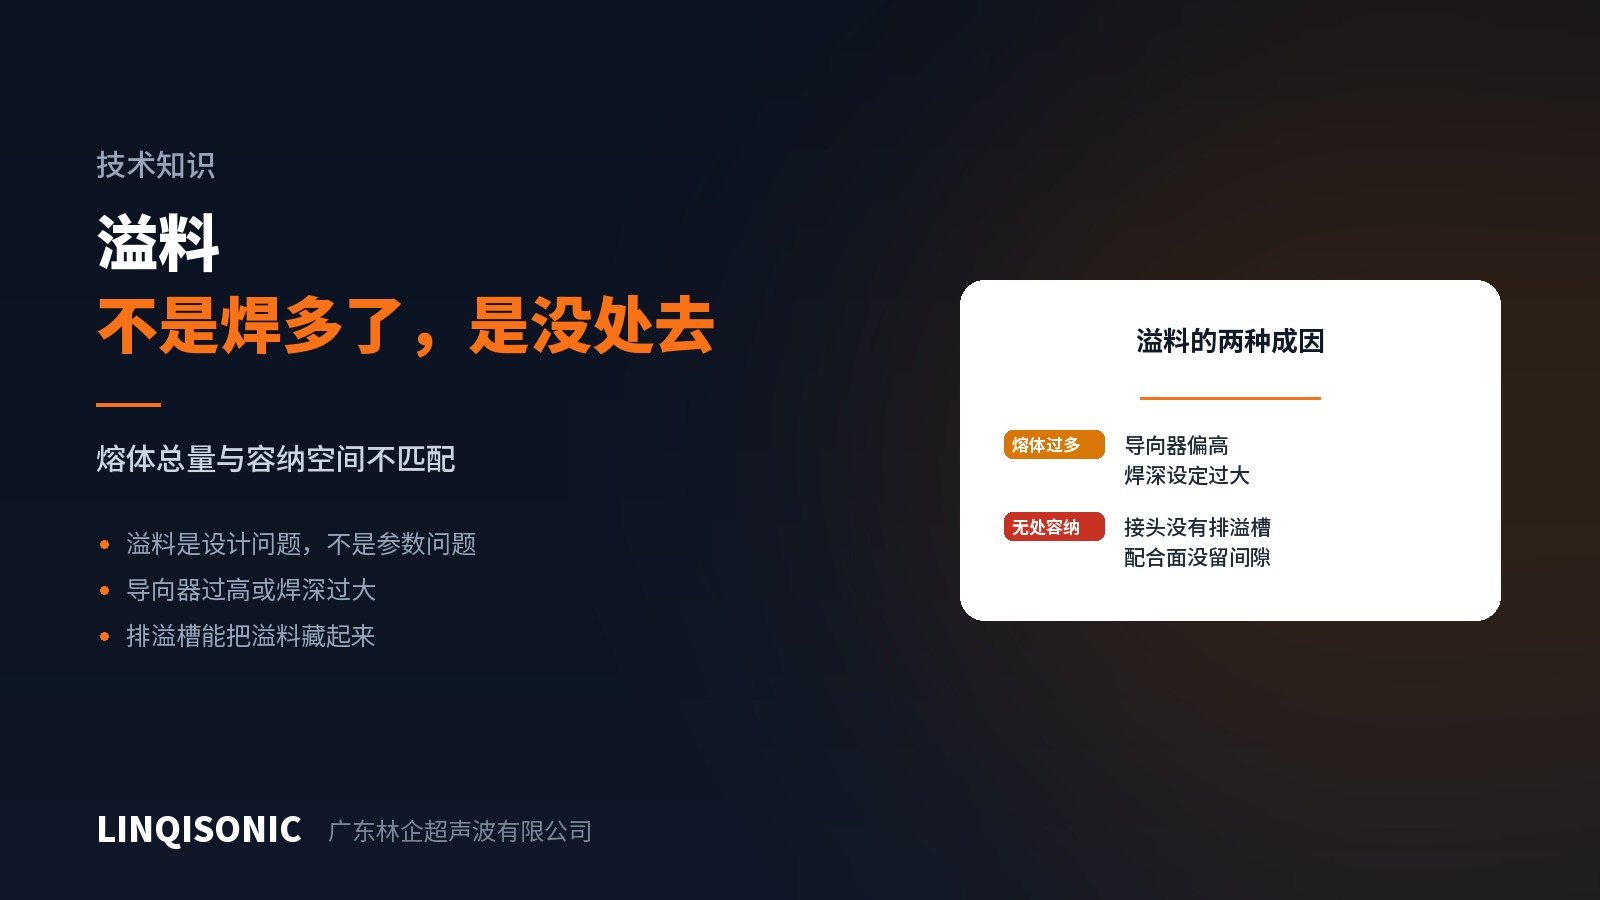
溢料这件事分两层:有多少,和往哪跑。前者靠导向器高度和能量控制,后者完全由几何决定,参数改不动。
方向是设计出来的
熔体在压力下沿阻力最小的方向流。焊缝两侧如果一边是封闭的台阶、一边是敞开的间隙,它一定往敞开的那边跑。
所以问题不是「怎么让溢料消失」——熔体守恒,它不会消失——而是「让它跑到看不见的地方」。
三种常用做法
溢料槽。在焊缝内侧开一道槽,容纳多余的熔体。容量按导向器的体积算,不是随手画一道。这是最直接有效的一条。
台阶接头。在焊缝外侧做一个台阶,把溢料挡在台阶里面。台阶同时还起定位作用,装配时先对正再压合。
剪切接头。熔体被约束在配合面之间,天然比能量导向器的外露溢料少。外观件优先考虑,但要注意侧壁要能承受过盈带来的横向力。
分型线放哪
分型线决定了两个半件的可见分界,也决定了溢料出现在哪一侧。把分型线安排在产品的结构转折处,比如棱线、造型分界、装饰槽,溢料落在那里最不显眼。
反过来,把分型线放在大面的中间,溢料就直接出现在最显眼的位置,后面无论怎么调参数都难看。
容易忽略的两点
转角处的溢料更难看。熔体在转角流动不畅,容易堆积,形成局部凸起。转角处的溢料槽可以适当加深加宽。
溢料方向影响功能,不只是外观。密封件的溢料如果跑进密封面,会顶开配合;医疗和流体件的溢料如果落进流道,是异物风险;光学件的溢料进到光路上,直接影响透光。这些场合下,溢料方向是功能问题,不是外观问题。
已经开模了怎么办
方向改不了,就只能减少量:降低焊接力(力是把熔体挤出去的推手,在保证贴合的前提下取下限)、改用能量或深度模式限制总输入、检查焊头与工件是否平行(不平行会让溢料集中在一侧)。
还有一个判断口诀:溢料整圈均匀,是熔体量的问题,查导向器高度和能量;溢料偏在一侧,是平行度或治具的问题;溢料时有时无,是来料波动。
溢料槽尺寸、台阶接头与八种接头形式的完整尺寸体系,在技术资料页的接头设计指南里。压力控制与模式选择见超声波焊接机页面。
把图纸和外观要求发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。