
碳纤增强塑料的焊接与焊头磨损
碳纤增强的 PA、PPS、PEEK 越来越多地出现在航空、医疗和半导体设备的零件上。焊接上的困难和玻纤同源,但有三件事是碳纤特有的。
先说同源的部分
纤维不参与熔合,界面上可熔的树脂减少;纤维与树脂声阻抗不同,声波每跨一个界面就损失一点。含量越高、路径越长,到焊缝的振幅越少。
典型症状是表面已经压伤发亮,界面还没熔开。这时候延长时间是反向操作,只会把表面损伤做得更深。正确的方向是先加振幅,含量高到一定程度再换接头形式,用剪切接头替代能量导向器。
碳纤独有的三件事
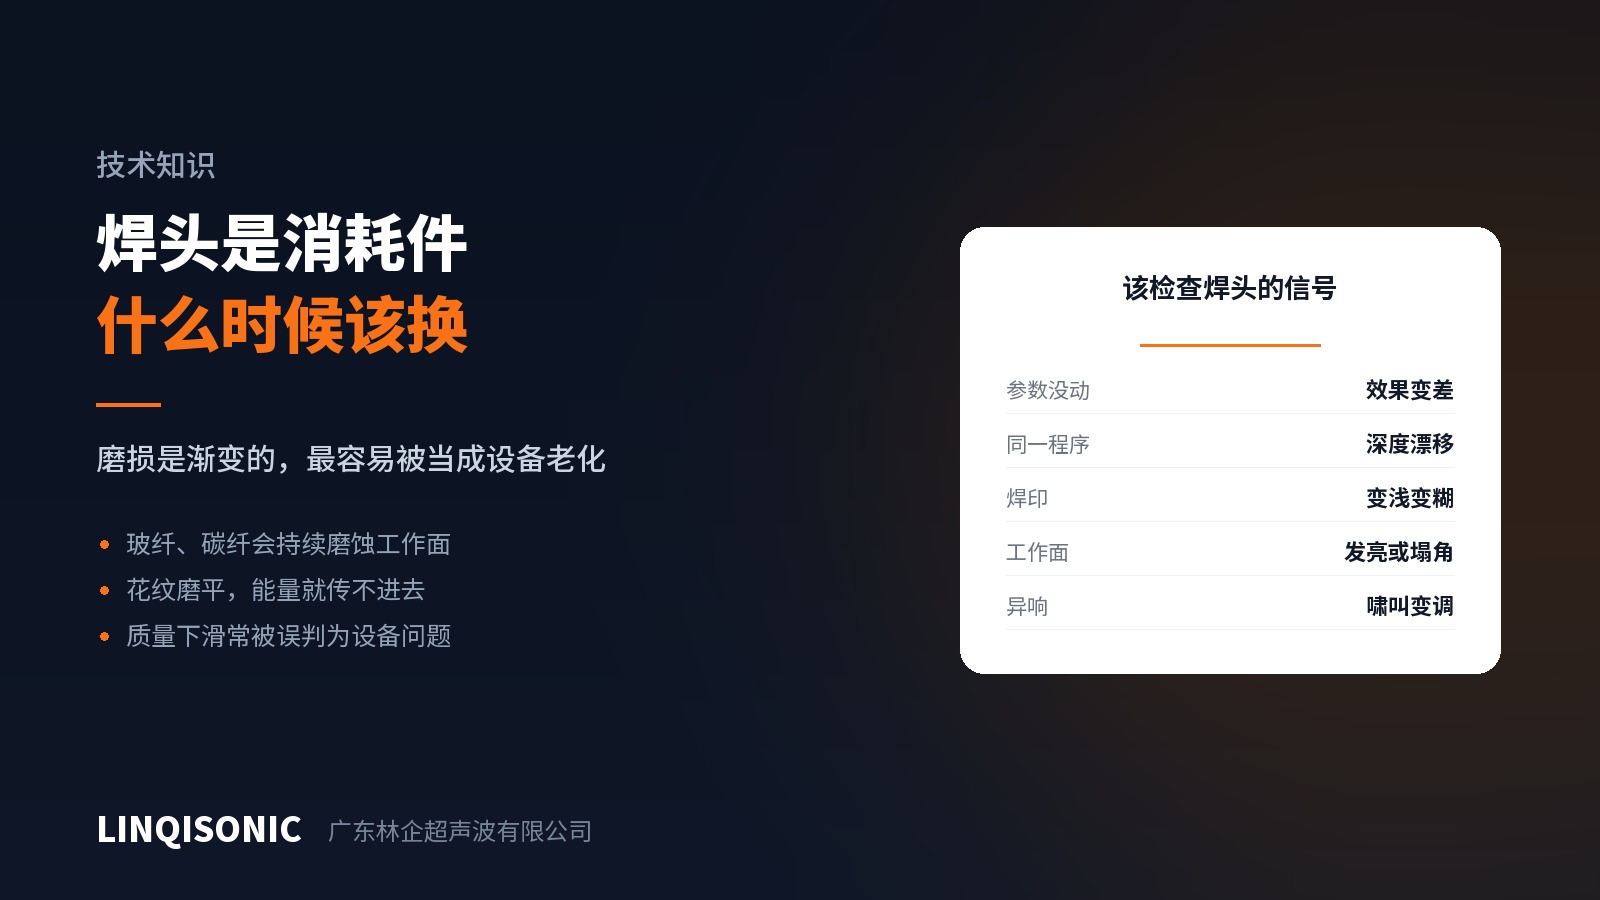
一、焊头磨损明显更快。碳纤比玻纤硬,对工作面的磨蚀更强。铝合金焊头在碳纤料上的寿命短得多,钛合金加表面硬化是常规做法。
更关键的是把焊头当消耗品管理:按件数定更换周期,工作面定期拍照对比,把备件列进计划。磨损是渐进的,等到良率下滑才发现,中间已经过去一批货。
二、碳纤导电。这一条容易被忽略。碳纤粉尘是导电的,落进电柜、接插件或者传感器里会引起短路和误动作。
做法是工位加局部抽风,控制柜做好密封,定期清理。跟 PVC 那种化学腐蚀不同,碳纤是物理上的电气风险,但同样需要抽风。
三、粉尘防护。碳纤粉尘对呼吸道有刺激,工位的抽风和操作工的防护要按车间的职业健康要求配。
接头怎么设计
剪切接头优先。碳纤含量高的件,能量导向器的尖端可能整段被纤维占住,熔不起来。剪切接头沿配合面渐进熔合,稳定得多。
强度按填充后的实际值算。纤维在界面上是断开的,接头强度到不了母材水平。结构设计时把这一段的应力算低,或者加长焊缝,不要指望参数补。
近场设计。碳纤衰减强,焊头压的位置离焊缝越近越好,这一条在图纸阶段定。
关于航空件
把材料焊上和把航空件做认证是两回事。航空零部件的连接工艺通常要走主机厂或一级供应商自己的工艺认证:试片试验、破坏性检验、批次一致性验证、特殊过程审核,这套流程由客户主导。
设备方能提供的是可重复的结果和完整的过程记录:时间、能量、功率、绝对深度、相对深度、压力都能设上下限并报警,焊接曲线实时显示,参数可存储导出,并入客户自己的追溯体系。我们不做无损检测,也不承接航空件的资质认证。
各材料的难易评分与接头设计尺寸在技术资料页。振幅范围、焊头选型与过程监控见超声波焊接机页面。
把牌号、纤维含量和图纸发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。