
长玻纤和短玻纤:同样 30%,结果不一样
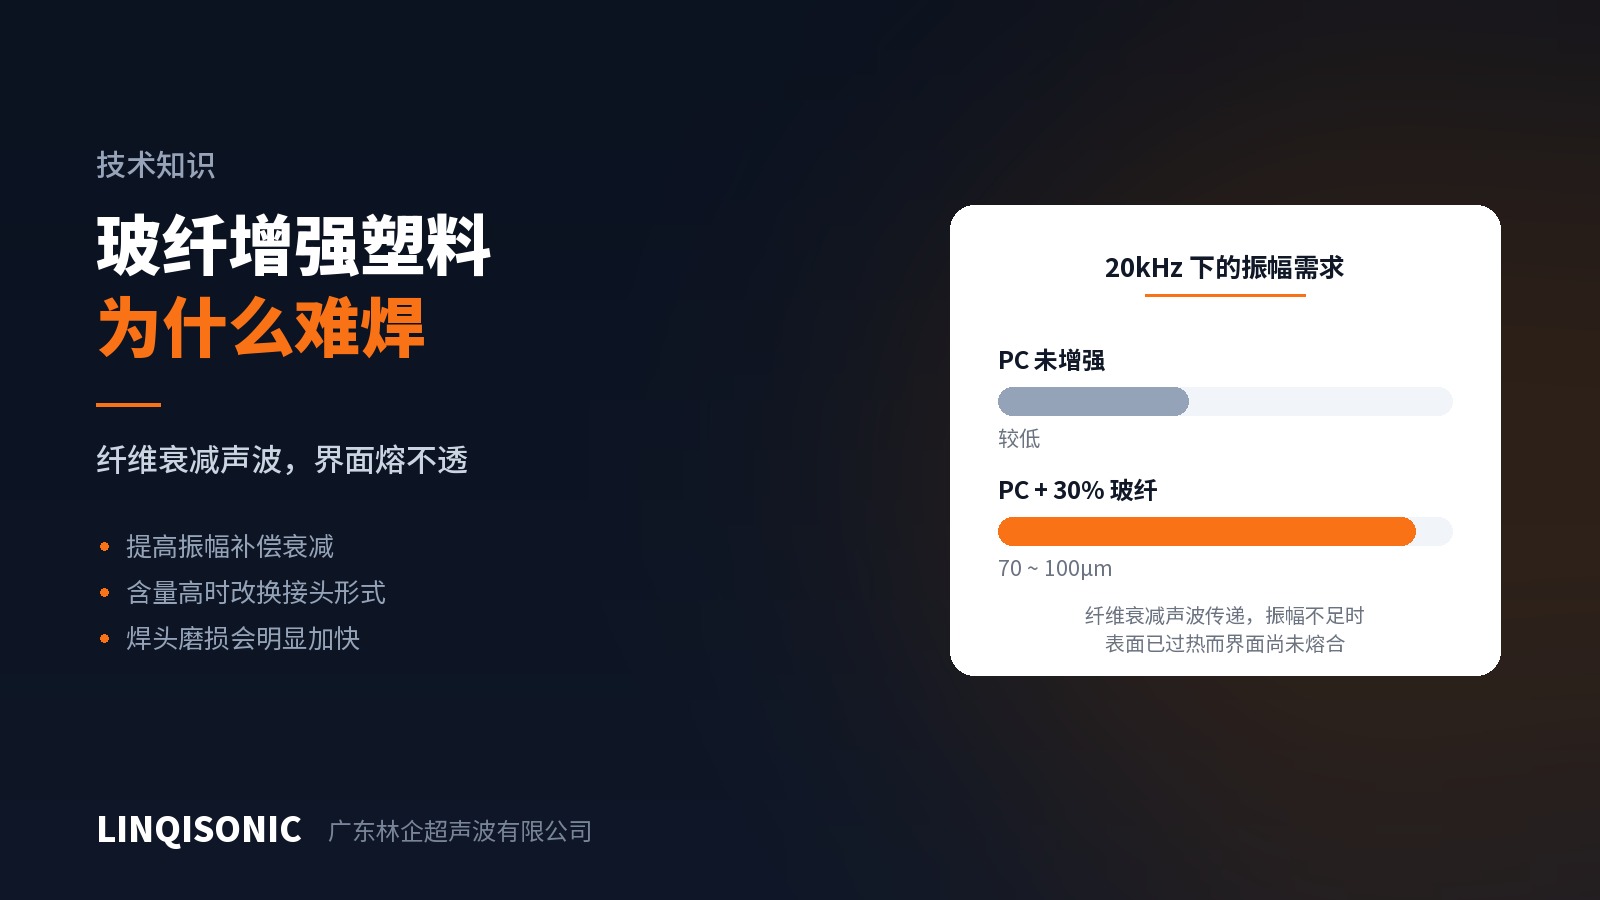
图纸上写「PA66+GF30」,供应商换一家,焊接就出问题。含量没变,变的是纤维长度。
长度改变了什么
界面上的分布不一样。短玻纤在熔体里分散得比较均匀,界面上树脂与纤维交替;长玻纤成束,界面上会出现大片被纤维占据的区域,也会出现相对富树脂的区域。结果是同一条焊缝上,强度分布比短玻纤更不均匀。
声波衰减不一样。纤维越长,声波跨过的界面越少但每次的阻抗跳变影响范围更大。实际表现是长玻纤件的远场焊接更不稳定,同样的振幅设定,有的位置熔得开有的熔不开。
对焊头的磨蚀不一样。长玻纤在工作面上的滑动路径更长,磨蚀更集中。铝合金焊头在长玻纤料上的寿命明显短于短玻纤。
怎么处理
把纤维长度写进采购规格。这是根子上的一条。只写含量百分比,等于给自己留了一个随时会变的变量。换供应商、换牌号,都要重新确认。
接头形式往剪切走。能量导向器靠尖端的瞬间熔化,纤维成束时这个尖端本身可能就是一段被纤维占住的区域,熔不起来。剪切接头沿配合面渐进熔合,对局部的纤维富集不那么敏感。
振幅按最难的位置定。不要按平均值定参数,按焊缝上最难熔的那一段定,否则总有几处焊不透。
焊头当消耗品管理。长玻纤料上的焊头按件数换,不按时间换。工作面拍照留档,看趋势比看单次判断准。
强度的天花板
不管长短,玻纤都不参与熔合。含量 30% 就意味着界面上少了三成可熔的树脂,接头强度到不了母材水平。这是材料决定的上限,设备补不回来。
设计时要按含玻纤后的实际强度算,办法通常是加长焊缝或者换更有效的接头形式,而不是在参数上找。
换批的信号
如果出现这几种情况,先怀疑来料而不是设备:良率在某一天之后台阶式下降;溢料量突然变多或变少;同样参数下焊后高度整体偏移;焊头磨损速度明显加快。把良率变化的日期和换批日期对一下,比调参数快得多。
玻纤含量的四条阈值、添加剂影响与接头形式选择,在技术资料页的可焊性手册与接头设计指南里。振幅范围与焊头选型见超声波焊接机页面。
把牌号、纤维长度和图纸发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。