
大焊头为什么中间焊得好、边上焊不上
大件焊接常见的抱怨:中间那一段焊得很好,两边不是虚焊就是溢料。换了参数也没用,因为这不是参数问题。
振幅在工作面上不是处处相同
理想状态下,焊头工作面上每一点的振幅都一样。实际上焊头越宽,越难做到。
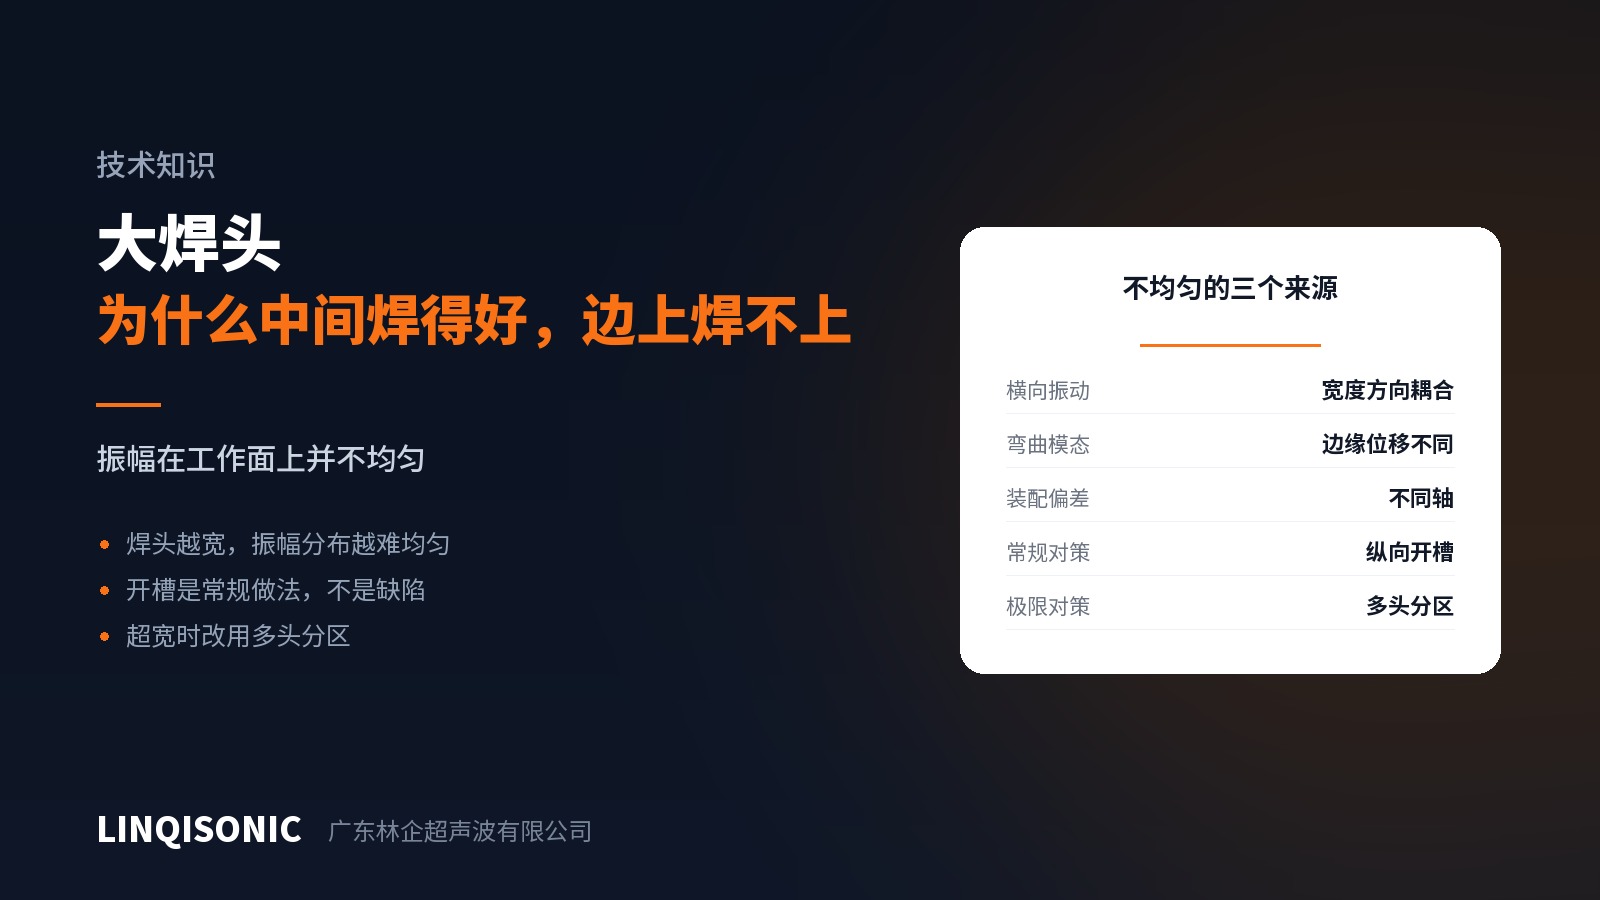
横向振动。焊头沿轴向伸缩时,因为泊松效应,横向也会跟着缩胀。焊头宽度越大,这个横向分量越显著,它会与纵向振动耦合,扰乱工作面上的振幅分布。
弯曲模态。宽而薄的焊头容易出现弯曲振动,工作面像鼓面一样起伏,中间和边缘的位移完全不同。
装配偏差。声学系统不同轴、连接面不清洁或拧紧力矩不对,都会造成一侧振幅偏低。
开槽是常规做法
大尺寸焊头上常常能看到几条纵向的槽。这些槽不是散热孔,也不是减重,它们的作用是把宽焊头在声学上切成几段窄焊头,抑制横向耦合和弯曲模态,让各段独立地做纵向振动。
看到大焊头上有槽,那是设计到位的表现,不是加工缺陷。
还有多宽就该分区
开槽也有极限。当焊接宽度超出单个焊头能保证均匀性的范围时,正确做法是改用多个焊头分区驱动——每个焊头配自己的换能器,各自负责一段。
这样每个焊头都在自己的舒适区里工作,均匀性有保证,代价是设备复杂度和成本上升。
先排除简单原因
在怀疑焊头之前,先确认这几件事:
下模托底是否均匀。零件一边有支撑一边悬空,表现和振幅不均匀非常像,但成因完全不同,而且更常见。
焊头与工件是否平行。装配后用压印纸或软材料压一下,看压痕深浅是否一致。
连接面是否清洁、力矩是否正确。换能器与变幅杆、变幅杆与焊头的接触面必须干净平整,力矩按规定值上,力矩不足会造成能量传递损失。
零件本身高度是否一致。来料公差大的时候,一批件里高的先接触、矮的接触不上,看起来也像边缘焊不上。
怎么实测
最直接的办法:在焊头工作面下垫一张热敏纸或者一片薄的可焊材料,空焊一次,看印痕的深浅分布。印痕深的地方振幅高,浅的地方振幅低,一眼就能看出分布。这个方法简单可靠,换焊头和定期保养时都值得做一次。
大尺寸焊头的设计与最大可用面积,见超声波焊接机产品中心。有大件要评估,把零件图和焊缝布置发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。