
15、20、30、40kHz:频率该怎么选
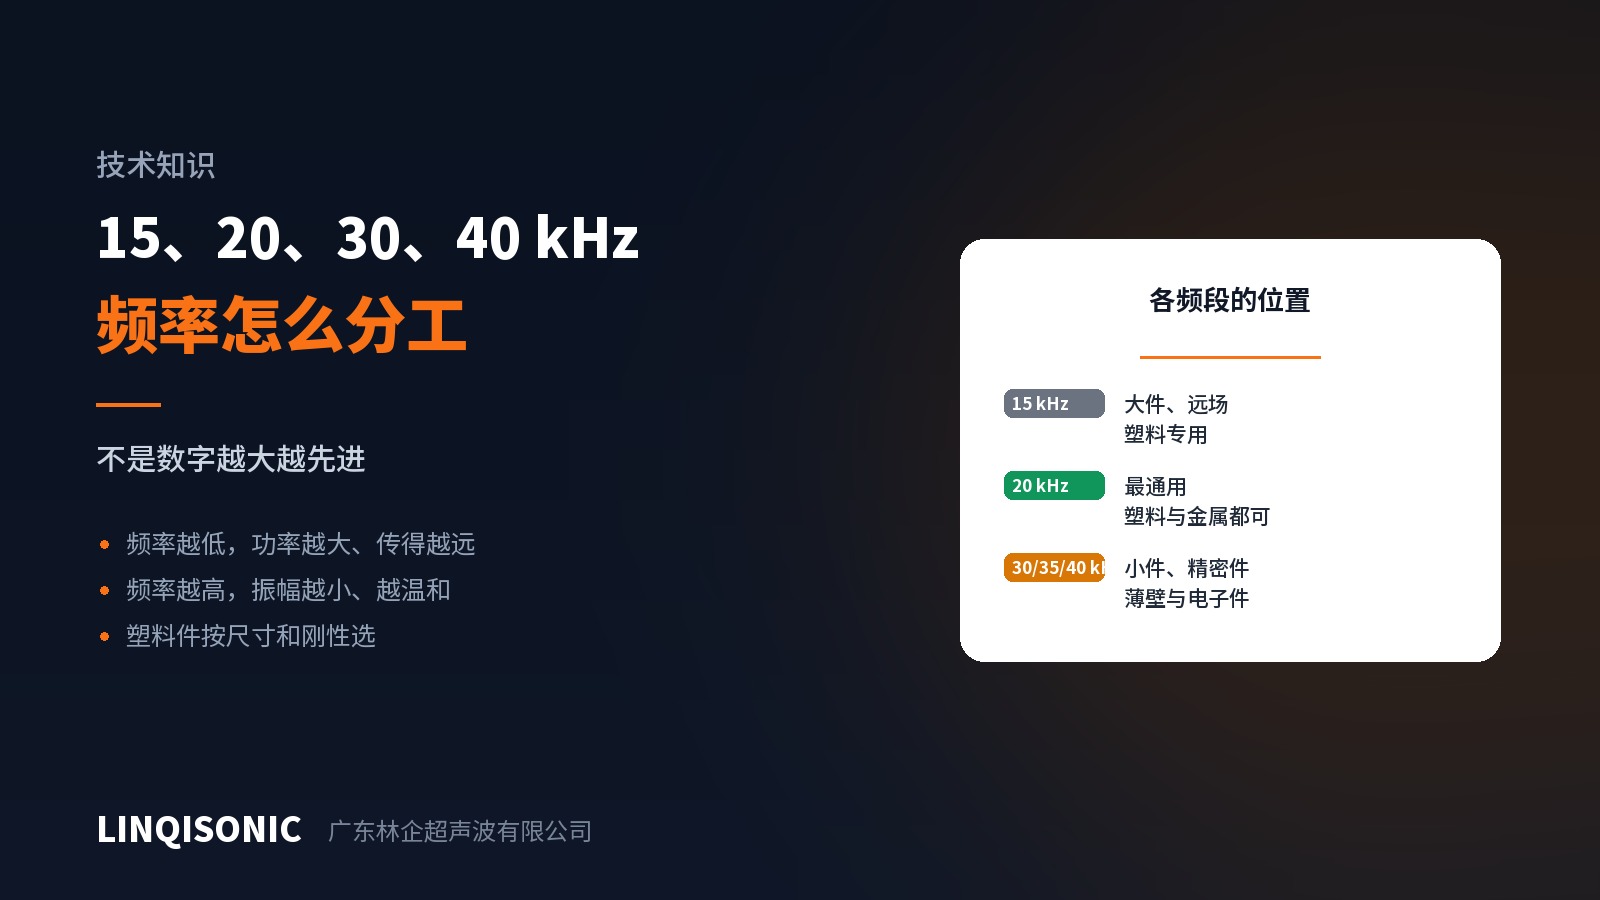
选设备时会遇到频率这一项。数字越大是不是越先进?不是。频率是分工,不是等级。
频率决定什么
振幅。同样的能量,频率越高,单次振动的位移越小。40kHz 的振幅通常只有 20kHz 的一半左右量级。振幅小意味着对工件的机械冲击更温和。
可用功率与焊接面积。频率越低,焊头尺寸可以做得越大,能推动的面积越大,可用功率也越高。这是几何关系决定的——焊头长度和半波长挂钩,频率高,焊头就得短小。
能量传递距离。低频在塑料中的衰减更小,远场焊接(焊头压在离焊缝较远的位置)更容易做。
各档大致的位置
15kHz——塑料专用的低频段。焊头可以做得很大,适合大尺寸塑料件、远场焊接、以及半结晶材料这类需要更强能量传递的场合。金属焊接不用这一档。
20kHz——最通用的一档。塑料件从中等到较大尺寸都能覆盖,金属焊接也以 20kHz 为主力。绝大多数产线用的是这个频率。
30 / 35kHz——中间档。焊接面积比 20kHz 小,但振幅更温和,适合中小型精密件。
40kHz——小件与精密件。振幅最小,对薄壁、透明件、内含电子元件的壳体最友好。代价是功率和面积上限低,大件焊不动。
塑料件怎么选
先看尺寸:焊缝周长大、焊接面积大 → 往低频走。
再看敏感度:薄壁、透明、内含精密元件、怕压痕 → 往高频走。
两者冲突时,看哪个是主要矛盾。大而薄的件最难办,往往要靠夹具和托底来补,而不是靠频率。
金属件的差别
金属超声波焊接的常用频率是 20、30、35、40kHz。铜排、极耳这类大截面用 20kHz,细线束、小面积点焊往高频走。
换频率要换整套
频率是整个声学系统的属性。换频率意味着换发生器、换换能器、换变幅杆、换焊头——不是拧个旋钮的事。所以频率要在选型阶段定下来。
把典型零件的尺寸、材料和敏感部位说清楚,选频率一般不难判断。各机型的可选频率见超声波焊接机产品中心,或把零件图发到 1427498429@qq.com,致电 0769-82029510 / 13760010932。