
壳体焊好了,里面的零件震坏了怎么办
电子产品的壳体焊接,有一类问题很隐蔽:焊缝完好、外观正常、密封也过关,但产品通电不良,拆开发现内部元件损坏。
振动会传进去
超声波焊接的振动沿壳体传播,不会因为里面有电子元件就停下来。它会传到 PCB、传到元件引脚、传到任何与壳体有接触或有耦合的部位。
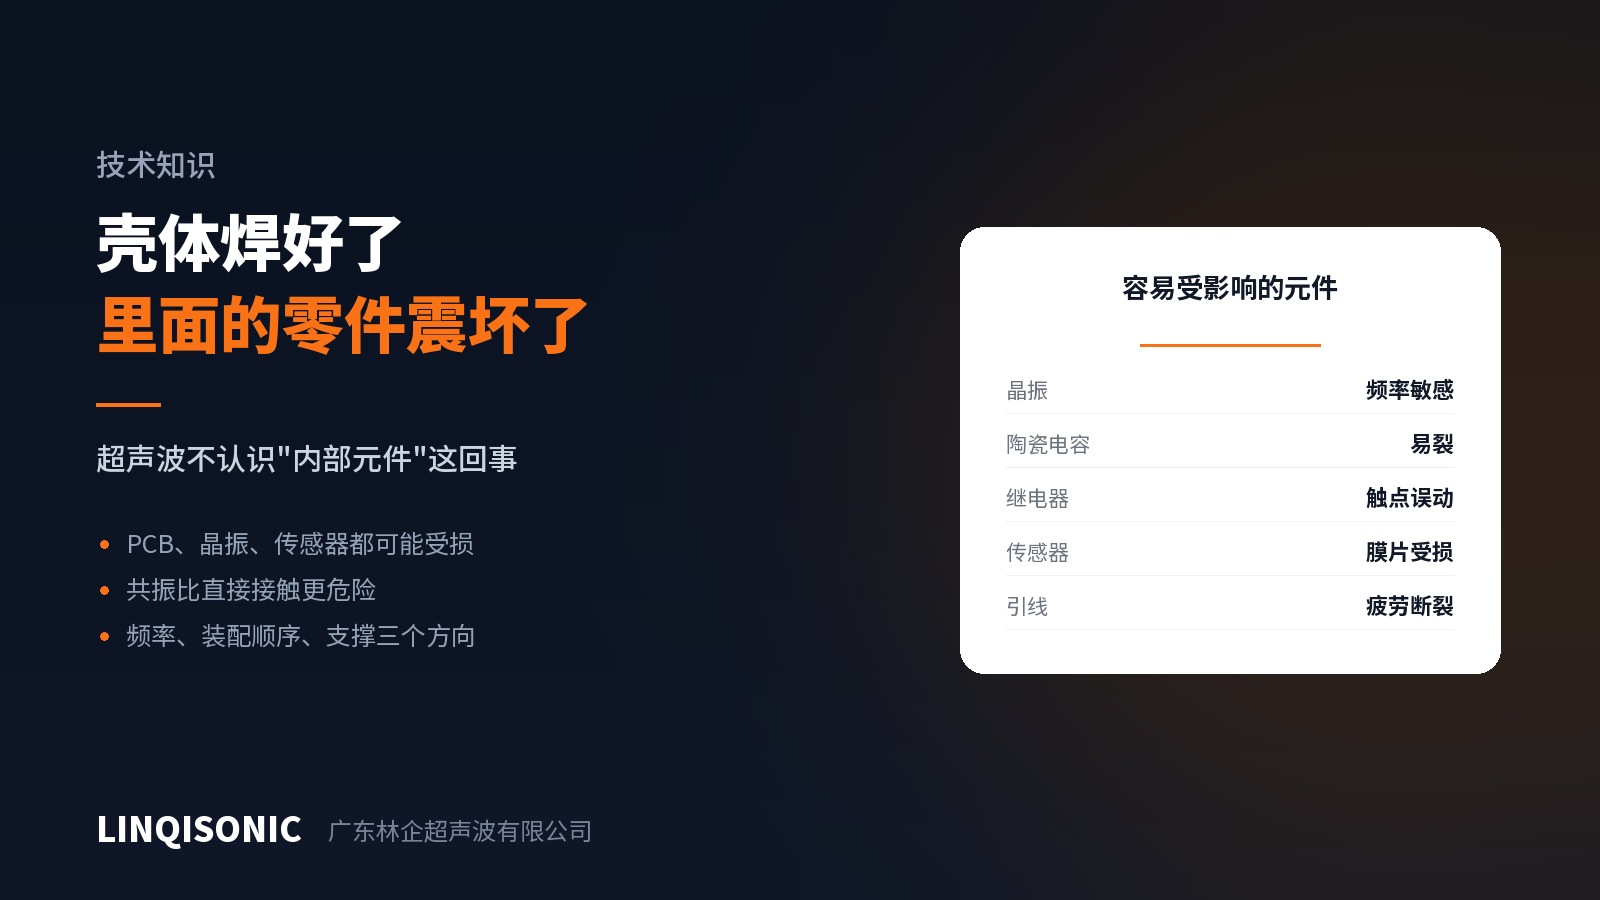
容易受影响的包括:晶振(本身是频率敏感器件)、陶瓷电容(脆性材料,引脚根部易开裂)、继电器与微动开关(触点可能误动或变位)、传感器膜片(薄膜结构对振动敏感)、细引线与焊点(疲劳断裂)。
共振比接触更危险
直接接触传递的振动,随距离衰减,通常可控。真正麻烦的是共振——PCB 板、悬臂支架、长引脚这些结构如果固有频率落在超声频率附近,振幅会被显著放大,损伤发生在你想不到的位置。
共振损伤的特征是:损坏位置固定、与焊缝距离无关、批量出现。如果每一批坏的都是同一个元件、同一个位置,几乎可以确定是共振。
三个处理方向
一、换频率。这是最直接的手段。20kHz 换到 30kHz 或 40kHz,共振条件就变了。高频振幅小、能量传递距离短,对内部元件更温和。代价是可用功率下降——但电子壳体本来多是小件薄壁,功率够用。
二、改装配顺序。能不能先焊壳体、后装内部元件?很多产品的装配顺序是可以调整的,这是最彻底的解法。如果因为密封要求必须先装,看看能否把敏感元件改为后装(比如通过一个可密封的窗口)。
三、加内部支撑与缓冲。让 PCB 在壳体内被稳定夹持,而不是靠几个螺柱悬着。悬空的板子更容易共振。必要时在板与壳之间加缓冲垫。
还可以做的
缩短焊接时间。振动暴露时间越短,累积损伤越小。用能量模式配合较高振幅、较短时间,通常比长时间低振幅对内部元件更友好。
改变焊头接触位置。让振动的传入点离敏感元件尽量远,中间最好隔着结构过渡。
改接头形式。剪切接头的能量更集中在配合面,向零件本体扩散的比例低于能量导向器。
验证方法
不要只做外观和密封检验。焊接后必须做通电功能测试,而且最好加做温度循环或振动老化——有些损伤在出厂时测不出来,装到客户手上才失效。
各机型可选的工作频率见超声波焊接机产品中心。有电子壳体要评估,把结构图、内部元件布置和敏感元件位置发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。