
超声波焊接的溢料怎么控制
焊完之后焊缝边上挤出一圈塑料,影响外观、卡住装配、有时还要人工修整。这是超声波焊接最常见的抱怨之一。
解法通常不在参数上。
溢料是怎么来的
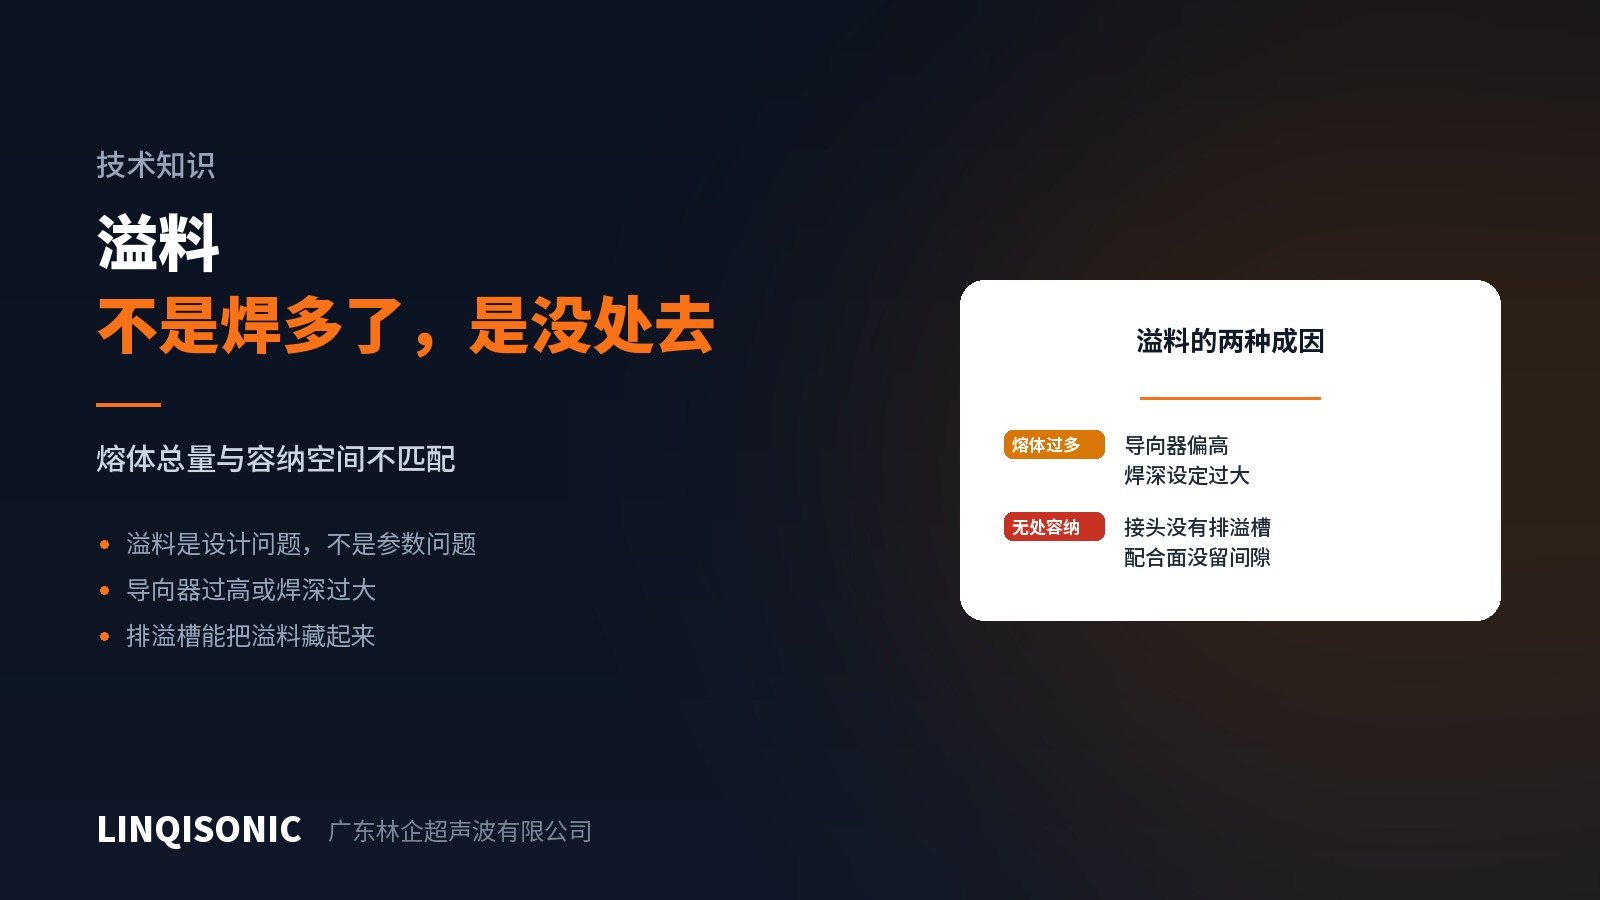
道理很直白:熔体的总量超过了焊缝能容纳的空间,多出来的部分只能挤出去。
所以只有两个方向:熔体太多,或者容纳空间不够。
方向一:熔体太多
能量导向器偏高。导向器的高度决定可熔材料的总量。高度取值应当与壁厚匹配,壁厚改了而导向器没改,是最常见的原因。
焊深设定过大。用深度模式时,如果设定的下压量超过导向器实际能提供的熔体,机器会继续压下去熔化两侧的基体材料,熔体量自然超标。
能量或时间设定过量。这是唯一真正属于参数的一类,但也往往是前两项没做对之后的被动补偿。
方向二:没有容纳空间
这是设计问题,也是最容易解决的方向。
加排溢槽。在焊缝旁边设计一道凹槽,让多余的熔体流进去而不是流出来。溢料仍然存在,但被藏在装配后看不见的位置。这是最直接有效的做法。
用剪切接头。剪切接头的熔体被限制在配合面之间,天然比能量导向器溢料少。对外观要求高的件,这是接头形式选择时的一个考虑因素。
改成台阶接头。在焊缝外侧设计一道台阶,既遮挡溢料又便于定位。
参数上能做的
如果设计已经定型不能改,参数上还有一点余地:
降低压力。压力是把熔体挤出去的动力,压力越大溢料越多。在保证贴合的前提下取偏低值。
改用能量或深度模式。时间模式对来料波动没有补偿,材料稍多就溢料。能量模式能把输入总量控住。
检查焊头与工件的贴合。焊头工作面与工件不平行时,一侧压力过大,溢料会集中在那一侧。这种"单边溢料"是很明确的信号。
一个判断方法
看溢料是全周均匀还是集中在某一侧。
全周均匀 → 熔体总量问题,查导向器高度和能量设定。
集中一侧 → 平行度或夹具问题,查焊头与工件的贴合、夹具定位。
时有时无 → 来料波动,查壁厚和高度公差。
模式切换与压力控制的能力各机型不同,能量模式、深度模式是否可选见超声波焊接机产品中心。
排溢槽的尺寸、导向器高度与壁厚的对应关系、八种接头形式的完整尺寸体系,见《超声波塑料焊接超声线设计指南》,可在官网 技术下载 页面获取。
有具体件的溢料问题,把零件图和照片发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。