
保压时间:为什么这一秒不能省
为了抢节拍,保压时间是最先被压缩的参数。这通常是个坏主意。
超声停止时,焊缝还是液体
很多人默认"超声一停,焊接就完成了"。实际上此刻焊缝处于熔融状态,强度接近于零。
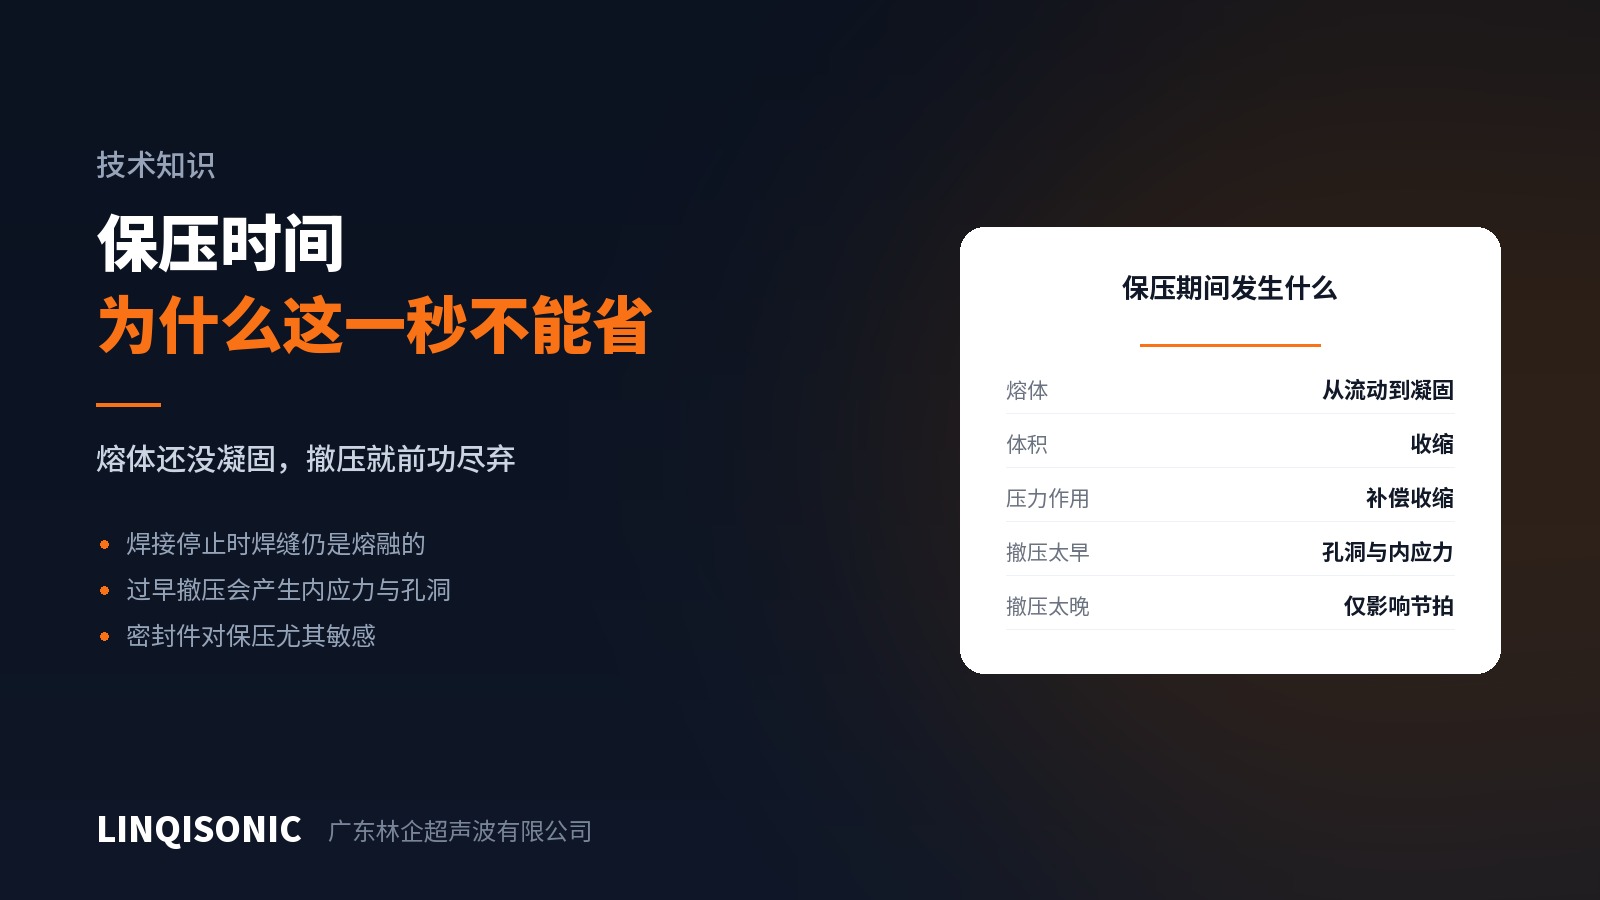
接下来的几百毫秒里发生三件事:熔体温度下降、开始凝固、体积收缩。保压时间的作用,就是在这个过程中持续施加压力,让两个面保持贴合并补偿收缩。
撤压太早会怎样
焊缝内部产生孔洞。熔体凝固时体积收缩,如果没有压力持续压紧,收缩留下的空间就变成孔洞。外观完全看不出来,但密封性和强度都在这里丢掉。
产生内应力。两个面在凝固过程中若发生相对移动或回弹,凝固后的焊缝内部就锁住了应力。这类应力平时看不出来,在后续的温度循环、跌落或长期载荷下会成为裂纹起点。
零件回弹。塑料件在焊接压力下会有弹性变形,撤压太早,工件回弹时焊缝还没固化,直接把刚形成的结合面撕开一部分。薄壁件和大跨度件尤其明显。
哪些情况需要更长的保压
厚壁件——熔体多,冷却慢,需要的时间更长。
半结晶材料——尼龙、POM、PP 这类材料凝固时的体积收缩比无定形材料大,对保压更敏感。
密封件——任何一处收缩没被补偿都是潜在泄漏点。
大焊接面积——热量总量大,散热需要时间。
刚性差的零件——回弹量大,需要压到确实固化。
怎么判断够不够
把保压时间逐步缩短,观察什么时候开始出现问题——通常先表现为密封不良或强度离散度增大,而不是平均强度下降。看离散度比看平均值更早发现问题。
另一个办法是剖开样件看焊缝断面。保压不足的焊缝,断面上能看到孔洞或未完全结合的区域。
一个相关的功能
部分设备支持"二次超声"——在保压阶段再补一次短促的超声输出。它的用途是在熔体开始凝固时补充少量能量,改善某些材料的结合质量。这不是万能的,用不好反而会让已经凝固的部分重新熔化,需要针对具体材料验证。
各机型的保压控制与二次超声功能,见超声波焊接机产品中心。有具体件的保压设定需要判断,把材料和壁厚发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。