
焊接压力和振幅:这两个参数在互相打架
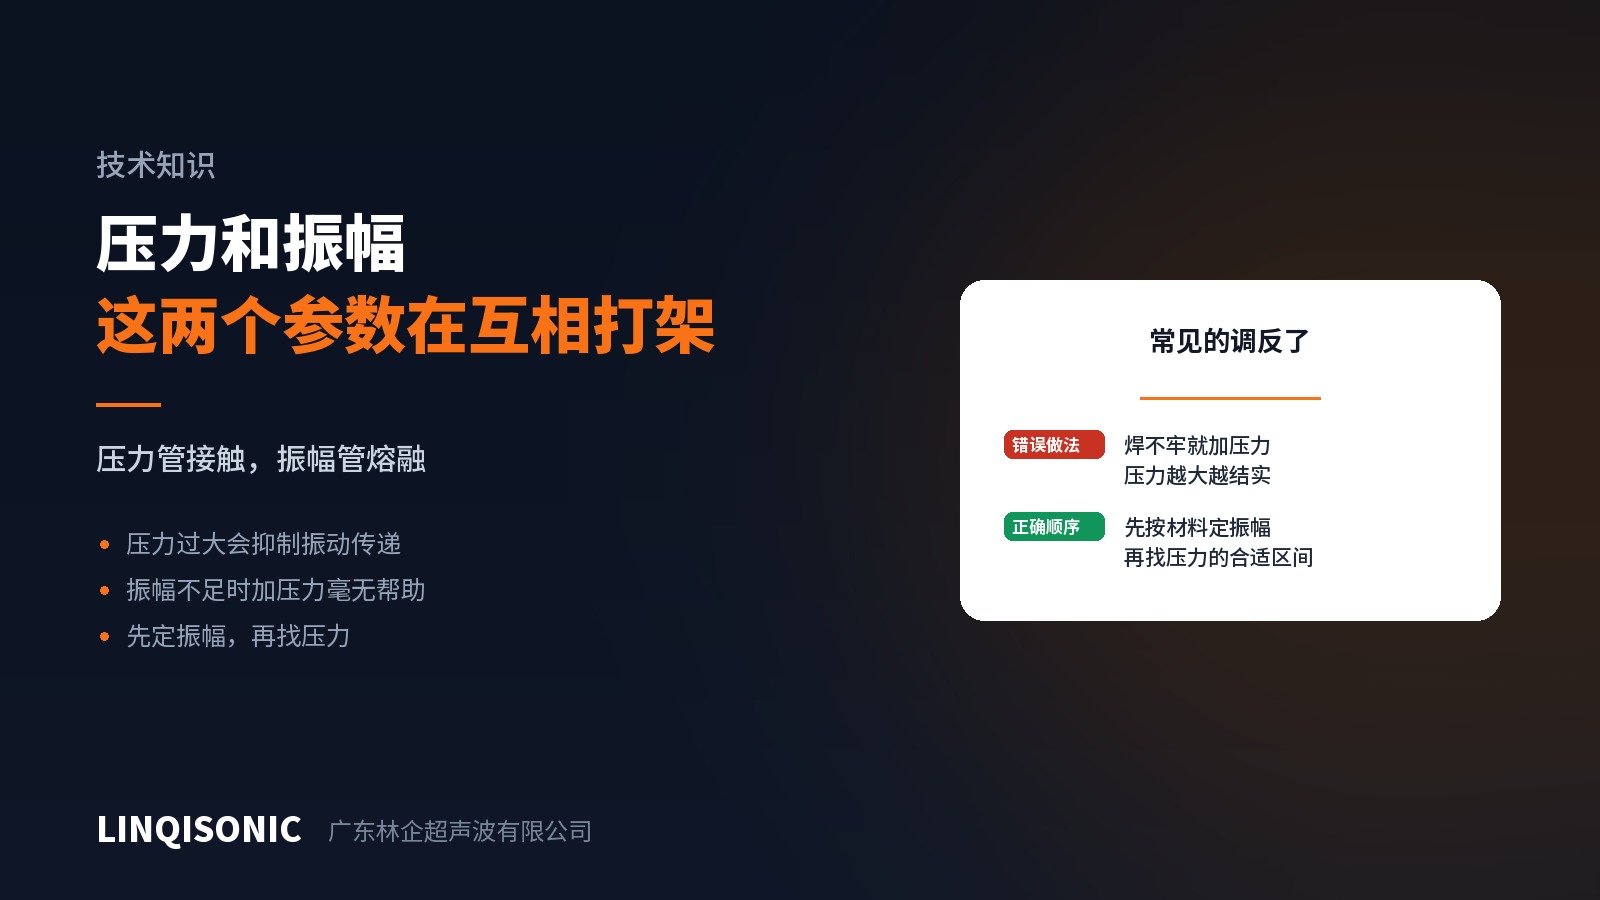
"焊不牢就加压力"——这是超声波焊接现场最常见的错误操作,而且往往越加越糟。
两个参数管的是不同的事
压力的作用是让上下两个面保持贴合,并在熔融后把熔体挤实、把间隙填满。它不产生热。
振幅的作用是让界面两侧产生相对运动,靠摩擦生热。热是振幅产生的,不是压力产生的。
这个区分是理解后面一切的前提。
为什么压力过大反而更糟
振动要传到界面,才能在界面产生相对滑移。压力过大时,两个面被压得过死,界面处的相对运动被抑制——振动传过去了,但界面"动不了",摩擦生热效率反而下降。
同时,过大的压力会把刚刚形成的熔体从焊缝里挤出去,形成溢料。熔体被挤走了,焊缝里剩下的填充量反而不够。
所以典型的表现是:加压力之后,表面压痕更重了,溢料更多了,而焊缝强度没有改善甚至下降。
压力也不能太小
压力不足时,两个面贴合不良,界面存在间隙。振动到了界面却传不过去——中间有空气,能量在这里就断了。表现是焊接时间明显变长、熔融启动困难,或者根本焊不上。
另外,熔体形成之后如果没有足够压力把它挤实,冷却后焊缝内部会有孔洞,看着焊上了,一测密封就漏。
正确的顺序
第一步,按材料定振幅。不同材料族对振幅的需求差别很大,半结晶材料和玻纤增强料需要更高振幅。这一步定的是能不能焊得动,是上限问题。
第二步,在合适的振幅下找压力区间。从偏低的压力开始,逐步增加,观察焊接时间和焊缝质量。会有一个区间:低于它熔融启动困难,高于它溢料增加而强度不升。
第三步,才是调时间或能量。前两步没定好,第三步怎么调都是在补偿前面的问题。
一个判断依据
如果加压力之后焊接时间明显缩短、强度上升——说明之前压力偏低,贴合不良。
如果加压力之后焊接时间变化不大但溢料增多、压痕加重——说明已经过了合适区间,该往回调。
如果加压力之后焊接时间反而变长——说明压力已经明显过大,界面的相对运动被抑制了。
不同材料族的振幅需求见《超声波焊接振幅选用手册》,可在官网 技术下载 页面获取。设备的振幅调节范围与压力控制方式见超声波焊接机产品中心。