
超声波焊头为什么会磨损,什么时候该换
"设备用了两年,感觉不如以前好用了。"——这是我们接到最多的售后描述之一。真正的原因,相当一部分是焊头该换了。
焊头是消耗件
焊头直接接触工件,在每一次焊接中都承受高频振动和压力。工作面的磨损是必然的,只是快慢不同:
玻纤、碳纤增强料——纤维硬度远高于树脂,像细砂纸一样持续磨蚀工作面。纤维含量越高,磨损越快。碳纤比玻纤更狠。
金属焊接的上下模——靠表面花纹咬住工件才能把振动传进去。花纹是最先磨平的部分。
常规塑料件——磨损慢得多,但不是没有,尤其是带填料或表面有涂层的件。
为什么容易被误判
磨损是渐变的。不会某一天突然焊不上,而是良率一点点下滑、参数需要一点点往上加、偶尔出现的不良慢慢变成常态。
这个过程里,操作者会先怀疑材料批次,再怀疑模具,最后怀疑设备老化。焊头因为"看起来还好好的",往往排在最后才被想到。
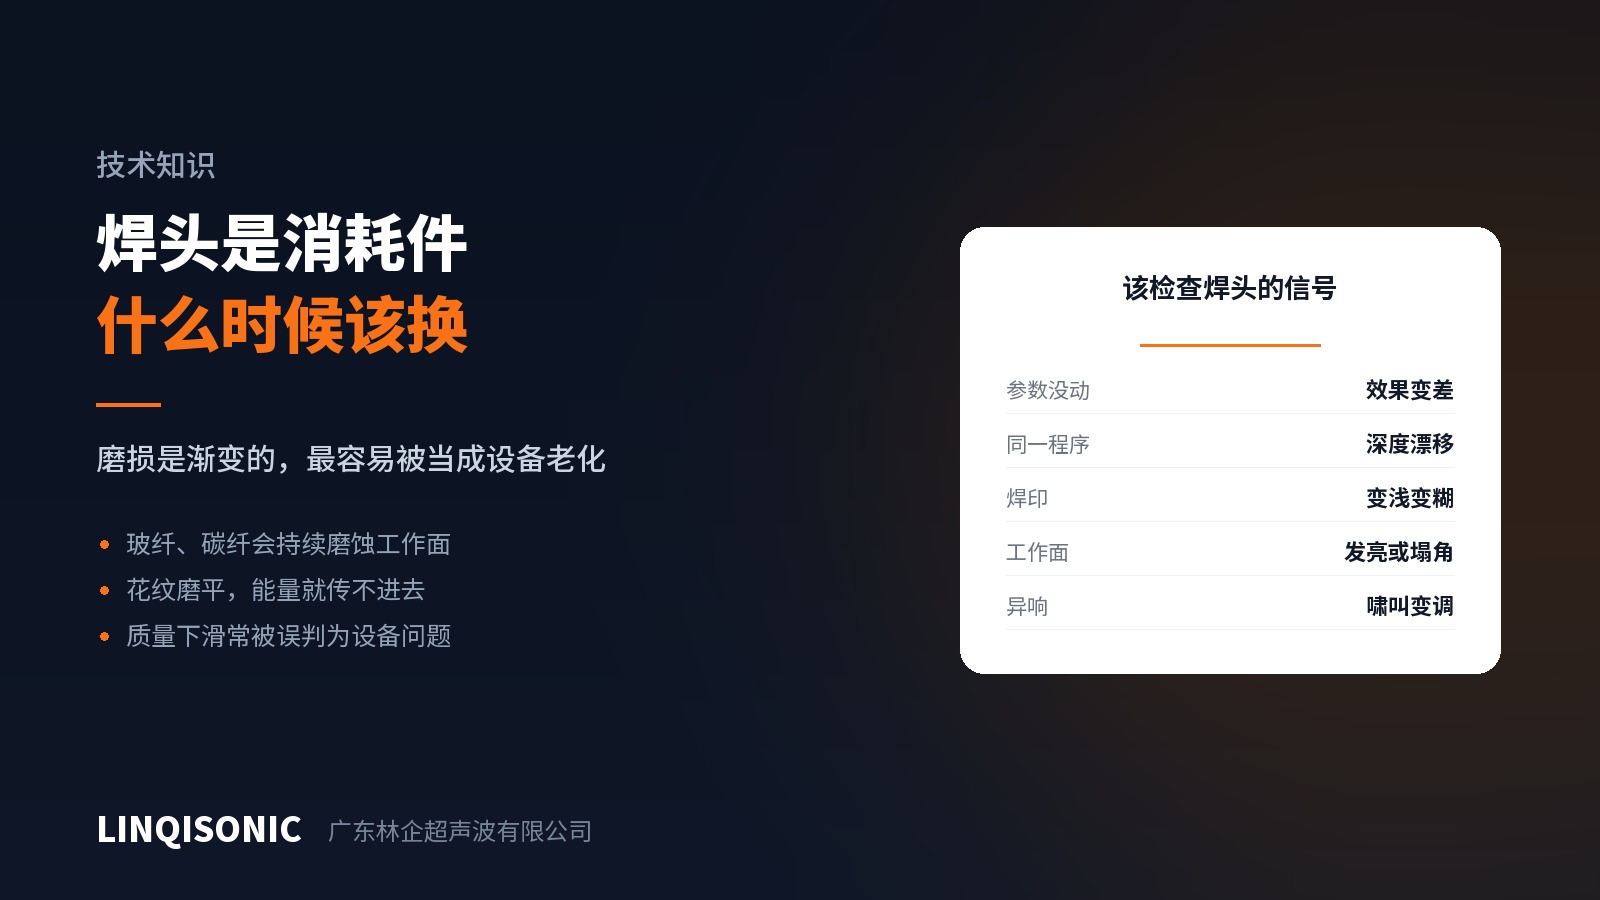
该检查焊头的几个信号
参数没动,效果变差。同一个程序、同样的料,焊出来的强度或密封性不如从前——这是最直接的信号。
焊后深度出现漂移。用深度模式焊接时,同一程序下焊后高度逐渐偏离。工作面磨掉一点,几何关系就变了。
焊印变浅、变糊。金属焊接看模具花纹在工件上的压印,印子浅了、边缘糊了,说明花纹已经磨平。
工作面发亮或塌角。正常的工作面应当保持原有的粗糙度和棱角。局部发亮说明该处磨损集中;棱角塌了,接触面积和压力分布都变了。
啸叫声调变化。焊头是一个按谐振频率设计的声学部件,材料磨损会改变它的质量分布和谐振特性。有经验的操作者能听出来。
该怎么管
纳入备件计划。批量生产玻纤件、碳纤件或金属件时,焊头属于计划内消耗,应该有备件、有更换周期,而不是等坏了才买。
定期看,不要只在出问题时看。建议按班次或按产量定期检查工作面,拍照留档,变化趋势比单次判断可靠得多。
不要自己随意打磨。焊头的长度是按谐振频率设计的,随意修磨会改变谐振特性,轻则效率下降,重则发生器报警或焊头开裂。修复应当由能重新校核频率的人来做。
备用焊头也要管。长期存放的焊头如果磕碰或受潮锈蚀,装上去一样有问题。
焊头材料选择、增益与形状的关系、大尺寸焊头的振幅均匀性问题,见《超声波焊头选型与设计指南》,可在官网 技术下载 页面获取。设备见超声波焊接机产品中心。
焊头状态拿不准,可以拍工作面照片发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。