
动力电池极耳焊接的工艺要求为什么这么严
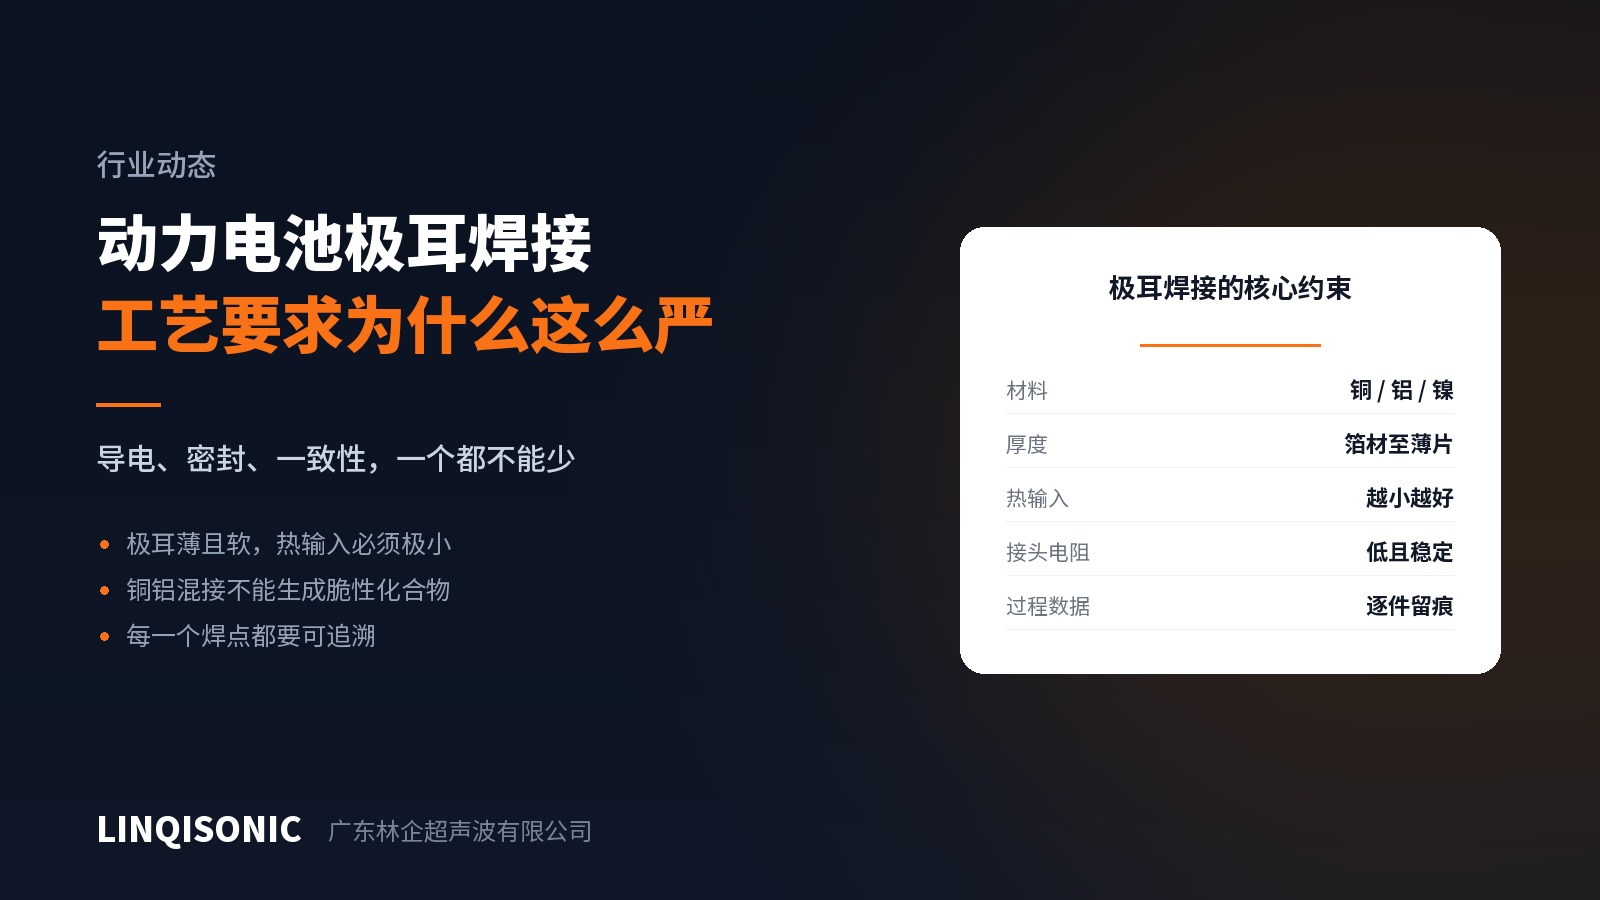
动力电池的极耳焊接,是整个电芯到模组过程中最受关注的连接工序之一。它的工艺要求之所以严,是因为三个约束同时压在一个很小的焊点上。
约束一:不能有多余的热
极耳是薄的铜箔、铝箔或镍片,直接连着电芯内部。任何多余的热都可能沿极耳传进电芯,影响隔膜和电解液——这是安全问题,不是质量问题。
这一条直接排除了大部分需要熔化母材的工艺。超声波金属焊接是固相连接,母材不熔化,热输入集中在界面且总量很低,天然符合这个约束。
约束二:接头电阻要低,而且要长期稳定
极耳承载的是电芯的全部工作电流。接头电阻高,意味着这一点持续发热;发热又加速材料老化和接触界面劣化。整包电池里任何一个焊点变差,都会成为整包的短板。
所以这里要的不是"初始电阻低",而是"整个服役周期内电阻稳定"。固相焊接形成的是连续金属体,没有靠机械压紧维持的接触界面,也就没有随时间劣化的机制。
约束三:铜铝混接的化合物问题
电芯极耳与转接片、模组内部的连接,常常需要铜和铝之间的过渡。而铜铝一旦共同熔化,冷却时必然生成又硬又脆的金属间化合物,接头在振动和温循下开裂。
不产生熔池,这个问题就绕过去了。这是超声波焊接在这个环节几乎无可替代的原因。
还有一层:可追溯
动力电池是有强制追溯要求的产品。每一个焊点的过程数据——能量、功率、压力、焊前焊后高度——都可能需要在多年之后被调出来核对。
这要求设备能对每一次焊接设定监控上下限、超差报警,并把数据存下来导出。这不是加分项,是准入条件。
公司的超声波金属焊接设备支持对焊接时间、能量、压力、振幅、功率、焊前高度、焊后高度进行监控与报警,并可存储与导出焊接参数,具体见超声波焊接机产品中心。
一句提醒
极耳焊接的参数不能照搬。极耳材质、层数、厚度、转接片规格、夹具刚性都会改变结果,任何一处变了都要重新验证。稳妥的做法是打样、做拉力与电阻测试、再用过程监控把参数锁住。
有具体的极耳或模组连接需求,把材料、层数、厚度和接头形式发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。