
超声波、电阻焊、激光:金属连接怎么选
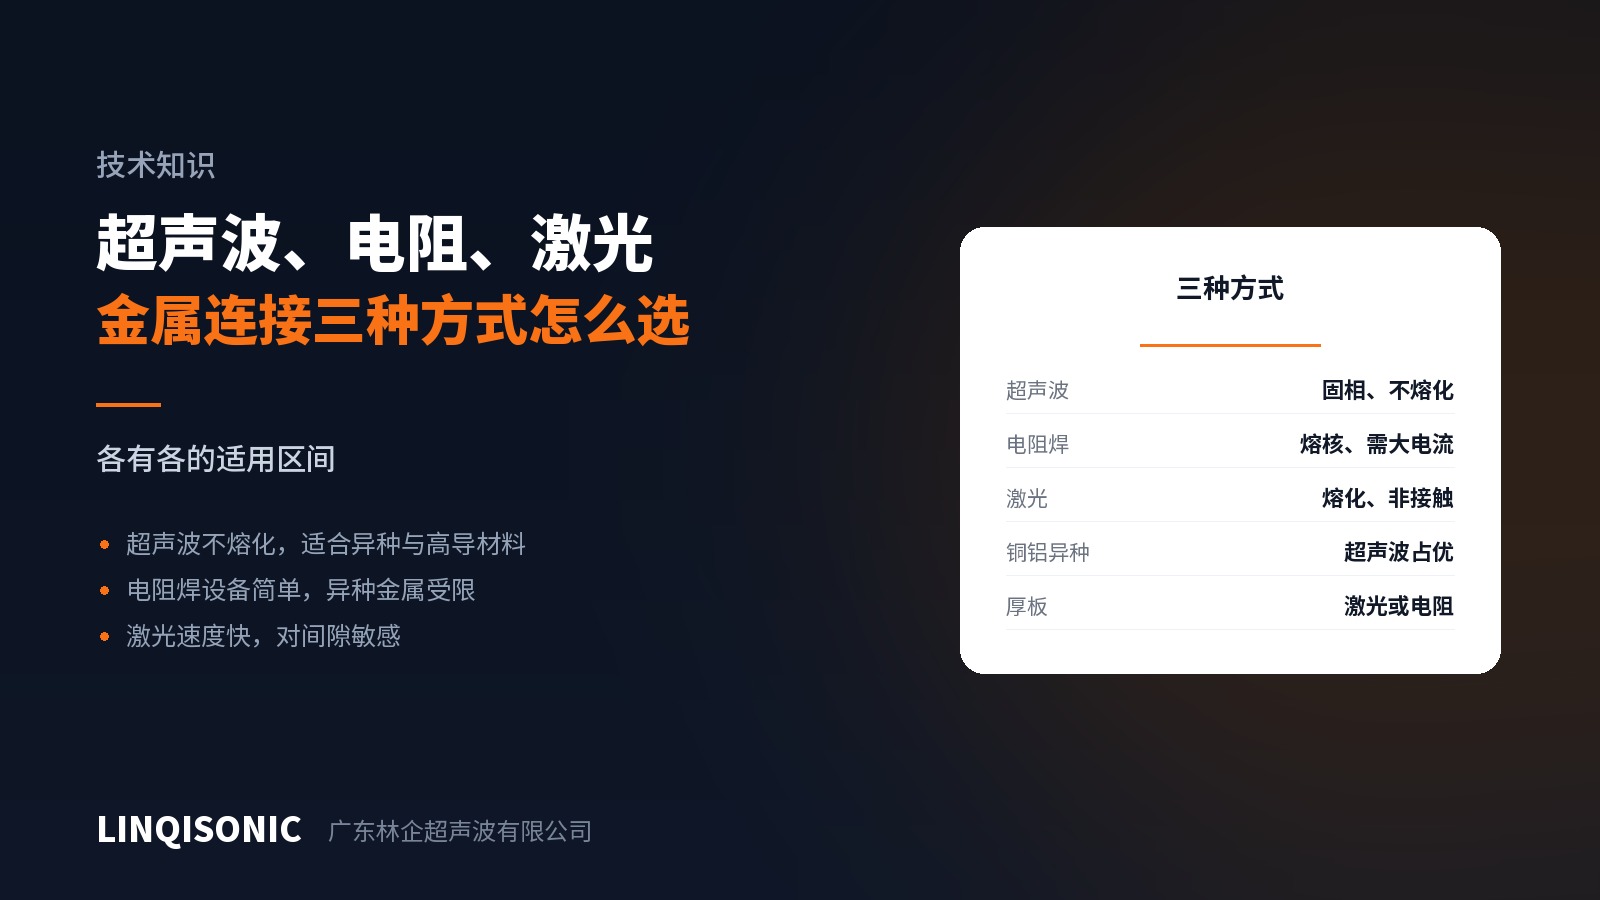
做电池、电机、电子连接的时候,金属之间怎么连,通常在这三种里选。它们不是替代关系,各有各的区间。
超声波焊接
机理:不熔化。靠横向剪切位移碾碎氧化层,让新鲜金属原子直接接触,形成固相结合。
擅长:
铜、铝这类高导电导热的材料——熔焊时热量跑得太快,超声波不靠热量,反而占优;
异种金属,尤其铜铝——不熔化就不会生成脆性金属间化合物;
多层薄材——极耳、箔材叠层;
热敏感场合——热影响区小,附近的绝缘、元件不容易受损。
限制:厚板不行;工件必须能被夹持和支撑;接头形式限于搭接。
电阻焊
机理:大电流通过接触面,靠接触电阻发热熔化形成熔核。
擅长:钢材点焊,设备成熟、成本低、节拍快,汽车白车身用了几十年。
限制:铜铝这类高导电材料很难——电阻小,热量起不来,需要极大电流;异种金属组合受限;有飞溅和电极损耗;热影响区较大。
激光焊
机理:高能束局部熔化。
擅长:速度快、非接触、可以焊到难以夹持的位置、深宽比大、自动化程度高。
限制:对装配间隙非常敏感,间隙大了就焊不上;铜对常见波长的吸收率低,需要专门方案;设备投入高;异种金属仍然有金属间化合物的问题;有热影响区。
按场景对照
锂电池极耳(多层铝箔/铜箔)——超声波是主流,多层与高导电正好是它的强项。
铜铝过渡连接——超声波占明显优势,不熔化避开了金属间化合物。
线束端子——超声波焊接线束是成熟应用,比压接的接触电阻更低更稳定。
钢制结构件点焊——电阻焊,成本和节拍都合适。
电机定子焊接、密封焊缝——激光,需要连续焊缝和深熔深。
厚板结构连接——超声波做不了,看熔焊工艺。
选的时候先问三件事
一、材料组合是什么?有铜、有铝、有异种,先考虑超声波。
二、厚度和截面多大?薄材多层是超声波的区间;厚板往熔焊走。
三、周边有没有怕热的东西?绝缘、电子元件、密封件在附近,超声波的热影响小是实实在在的优势。
回答完这三个问题,选择范围通常就只剩一两个了。
金属焊接机型的功率、频率与适用材料,见超声波焊接机产品中心。有具体连接需求要评估,把材料组合、厚度和接头形式发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。